Материал: 1531
21
Для нашей посадки TS=SMAX–SMIN=180–72=108 мкм. Тогда=126/108=1,16>1, то есть условие по коэффициенту точности в данном случае выполняется. Если <1, надо попытаться подобрать посадку в более точном квалитете (повторить п.9).
11. Определим минимальный масляный слой выбранной посадки (мкм) из условия его неразрывности при наибольшем зазоре выбранной посадки:
hMIN |
h S |
|
|
4060 |
|
21,4 мкм. |
SMAX.ЕСДП 2 RzA |
RzB |
180 2 3,2 1,6 |
|
12. Проверка достаточности слоя смазки (оценка возможности жидкостного режима трения). Для обеспечения жидкостного трения необходимо, чтобы микронеровности цапфы и вкладыша не касались при работе подшипника, а для этого должно выполняться условие
hMIN kП (RzА+RzВ), где kП =1...3 – поправочный коэффициент.
|
Если данное условие не выполняется, необходимо скорректировать |
||||||||
|
|
|
|
|
|
|
|
Д |
|
значения шероховатости (повторить расчет, начиная с п. 6) или исходные |
|||||||||
данные задачи по согласованию с преподавателем. |
|||||||||
|
В рассматриваемом случае |
А |
И |
||||||
|
|
|
|
|
|
hMIN =21,4 мкм, |
|
||
|
|
|
|
|
kП (RzА+RzВ)=2 (3,2+1,6)=9,6 мкм. |
||||
|
21,4>9,6, то есть условие выполняется. |
|
|||||||
|
Запишем |
и |
|
жидкостного трения посадка |
|||||
|
вывод: |
по условию |
|||||||
|
H8 |
0,054 |
|
|
|
|
|
|
|
|
|
|
|
С |
|
|
|
|
|
|
|
|
|
|
обеспеч ваетбусловие работы подшипникового узла при |
||||
90 |
|
0,072 |
|
||||||
|
e8 |
|
0,126 |
|
|
|
|
|
|
заданном тепловом режиме.
13. Построим схему полей допусков выбранной посадки по примеру задачи № 1 в развернутом виде (см. рис. 6), а также графическую часть сборочного чертежа (рис. 10).
Задача № 3. Расчет и выбор посадки с натягом
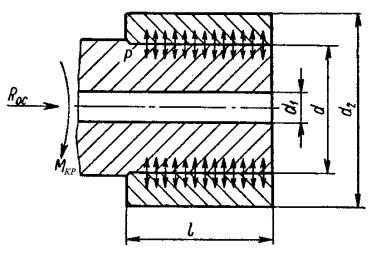
Исходные данные: d – посадочный диаметр (рис. 11), мм; d1 – диаметр отверстия охватываемой детали вала, мм; d2 – наружный диаметр охватывающей детали втулки, мм; l – длина сопряжения, мм; МКР – крутящий момент, стремящийся повернуть одну деталь относительно другой, Н м; ROC – осевое усилие, Н; применяемый материал вала и втулки.
Посадки с натягом (прессовые) применяются только в точных квалитетах YT6 ... YT8.
22
Они используются для передачи крутящих моментов и осевых сил без дополнительного крепления, а иногда для создания предварительнонапряженного состояния у сопрягаемых деталей.
разбираемых) соединений. Используются приИсоединении труб, колец, венцов червячных колес со ступицами и т. п. Относительная неподвиж-
Рис. 11. Соотношение размеров вала и отверстия в неподвижных соединениях
Посадки предназначены для неподвижных и неразъемных (или редко
ность деталей обеспечивается силами трения, возникающими на контакти- |
|
|
Д |
рующих поверхностях вследствие их упругой деформации, создаваемой |
|
натягом при сборке соединения. |
|
Преимущество посадок с Анатягом: а) отсутствие дополнительного |
|
крепления, что упрощает конф гурацию деталей и их сборку; б) посадки |
|
обеспечивают высокую нагрузочнуюб |
способность сопряжения, которая |
резко возрастаетСс увеличен ем д аметра сопряжения.
Разность между диаметром вала и внутренним диаметром втулки до сборки называется натягом N. При запрессовке деталей происходит растяжение втулки на величину NА и одновременно сжатие вала на величину NВ, при этом N=NА+NВ. Таким образом, величина натяга N складывается из деформации сжатия вала и деформации растяжения втулки.
Различают 3 вида деформаций, имеющих место в посадках с натягом: а) в большинстве случаев это упругие деформации контактных поверхностей соединяемых деталей; б) при относительно больших натягах или в соединениях деталей, изготовленных из легких сплавов и пластмасс, возникают упругопластические деформации (пластическая деформация распространяется не на всю толщину материала); в) пластическая деформация, которая распространяется на всю толщину материала.
Конкретный вид деформации в соединении определяется служебным назначением соединения и узла.

23
Определяемые расчетом натяги должны удовлетворять следующим условиям:
а) При минимальном натяге обеспечивать прочность соединения, т. е. гарантировать относительную неподвижность деталей соединения от действия крутящего момента и осевого усилия. Если действует только крутящий момент, то МКР<МТР, где МКР – наибольший крутящий момент, прикладываемый к одной из деталей; МТР – момент трения, зависящий от натяга, геометрических размеров деталей, шероховатости контактных поверхностей деталей и других факторов.
б) Обеспечивать прочность деталей соединения при максимальном натяге, т. е. гарантировать от возможного разрушения при сборке.
Работоспособность, прочность и качество сопряжения при одном и том же натяге зависят от материала сопрягаемых деталей, шероховатостей
их поверхностей, формы, способа сборки (сборка под прессом или спосо- |
|
бом термических деформаций) и т. п. |
И |
|
|
При серийном и массовом производстве посадки с натягом проверя- |
|
ются опытным путем. |
Д |
|
|
Рдоп
Величина требуемого минимального удельного давления MIN на контактных поверхностях соединения будет определяться по известным значениям внешних нагрузок МКР и ROC. При этом возможны 3 случая:
а) при действии только осевой силы ROC
|
|
Рдоп |
|
|
|
|
ROC К |
|
|
; |
|
|||||
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
MIN |
|
|
d l |
f |
|
|||||||||
б) при действ только крутящегоАмомента МКР |
||||||||||||||||
|
РMINдоп |
|
2 МКР К |
; |
|
|||||||||||
|
|
|
|
|
||||||||||||
|
б |
|
2 |
l f |
|
|
|
|||||||||
|
|
|
|
|
d |
|
|
|
|
|||||||
в) при одновременном действии МКР и ROC |
|
|||||||||||||||
и |
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
МКР 2 |
|
|
|
|
|
||||||||
Рдоп |
|
К |
|
|
R |
|
||||||||||
|
|
|
|
|
d2 |
|
|
|
|
|
OC |
|
||||
С |
MIN |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
, |
|
|
|
|
d l |
f |
|
|
|||||||||
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
||||||||
где К – коэффициент запаса прочности; f – коэффициент трения материалов.
Методику выполнения данной задачи рассмотрим на примере следующих значений исходных данных: d = 85 мм = 0,085 м; d1 = 65 мм =
=0,065 м; d2 = 110 мм = 0,11 м; l =80 мм = 0,08 м; МКР = 800 Н м; ROС отсут-
ствует; применяемый материал вала и втулки – сталь 30.
Порядок выполнения:
1. Определяем величину минимального допустимого эксплуатационного удельного давления (Н/м2), способного передать заданный крутящий момент:
24
доп |
|
2 МКР |
К |
|
||
РMIN |
|
|
|
|
|
, |
d |
2 |
l f |
||||
|
|
|
|
|||
где МКР – крутящий момент, Н м; К – коэффициент запаса прочности (К=1...2, рекомендуется принять равным максимальному значению); d и l – номинальный диаметр и длина сопряжения, м; f – коэффициент трения материалов (для стальных деталей f=0,085 [4]).
В нашем примере
доп |
|
2 800 1,5 |
|
|
||
PMIN |
|
|
|
|
1,558 107 |
Н/м2. |
3,14 0,085 |
2 |
0,08 0,085 |
||||
|
|
|
|
|
||
2. Величина натяга в неподвижном соединении определяется расчетом и должна обеспечивать два основных требования: а) гарантировать относительную неподвижность вала и втулки; б) обеспечивать прочность деталей, образующих соединение, т. е. гарантировать от возможного разрушения при сборке.
2.1. Исходя из первого требования к натягу, определим наименьший
|
|
|
|
Д |
|||||||
расчетный натяг в соединении NP.MIN, при котором может быть передан |
|||||||||||
крутящий момент: |
|
|
|
|
|
|
|
|
|||
|
|
доп |
|
C |
|
C |
|||||
|
|
А |
|
|
|
|
|
|
|||
|
|
|
1 |
И2 , |
|||||||
|
|
NP.MIN PMIN |
d |
|
|||||||
|
|
|
|
|
E |
|
E |
2 |
|
||
|
|
б |
|
|
1 |
|
|
|
|||
|
Рдоп |
|
|
|
|
|
|
|
|||
где |
– минимальное допустимое удельное эксплуатационное давление, |
||||||||||
MIN |
|||||||||||
Н/м2; d – номинальный диаметр сопрягаемых поверхностей, м; C1, С2 – ко- |
||||||||||||||||
|
|
|
|
|
и |
|
|
|
|
|
|
|
|
|
||
эффициенты, определяющие жесткость и конструкцию сопрягаемых по- |
||||||||||||||||
верхностей (безразмерные коэффициенты Ляме); E1, E2 – модули упруго- |
||||||||||||||||
|
|
|
С |
|
|
|
|
|
|
|
|
|
|
|||
сти вала и втулки, Н/м2 (для стальных деталей E =2 1011 Н/м2 [4]). |
||||||||||||||||
Конструктивные коэфф ц енты Ляме C1 и С2, в свою очередь, будут |
||||||||||||||||
определяться по формулам |
|
|
|
|
|
|
|
|
|
|||||||
C |
|
1 d1 |
d 2 |
|
|
для вала; |
C |
|
|
1 d d2 2 |
|
|
для втулки, |
|||
|
d 2 |
|
|
|
|
|||||||||||
1 |
|
1 d |
1 |
|
1 |
|
|
2 |
1 d d |
2 |
2 |
2 |
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
где d – посадочный диаметр сопряжения; d1 – диаметр отверстия охватываемой детали (вала); d2 – наружный диаметр охватывающей детали (втулки); 1,2 – коэффициенты Пуассона вала и втулки (для стальных деталей =0,3 [4]).
Таким образом, в нашем примере: |
|
|||||||||||||
C |
|
1 |
0,065 |
0,085 2 |
|
0,3 |
3,46 для вала; |
|||||||
1 |
0,065 |
0,085 2 |
||||||||||||
1 |
|
|
|
|
|
|
||||||||
C2 |
|
1 |
0,085 |
0,11 2 |
0,3 4,17 для втулки; |
|||||||||
|
1 |
0,085 |
0,11 2 |
|
||||||||||
NP.MIN 1,5 10 |
7 |
|
|
|
3,46 |
|
|
|
4,17 |
|
||||
|
|
0,085 |
|
|
|
|
0,45 10–4 м = 45 мкм. |
|||||||
|
|
11 |
|
11 |
||||||||||
|
|
|
|
|
|
|
2 10 |
|
|
|
2 10 |
|
||

25
2.2. Исходя из второго требования к натягу, определим максимально возможный расчетный натяг в соединении NP.MAX, при котором еще может быть гарантирована прочность соединения от разрушения:
NP.MAX 0,5 PMAX d C1 E1 C2
 E2 ,
где РMAX – максимальное допустимое удельное эксплуатационное давление, допускаемое прочностью наименее жесткой детали, Н/м2.
Для выбора РMAX определим и сравним величины допустимых удельных контактных давлений для вала и для втулки, т. е. оценим прочность вала и втулки (выдержит ли материал при запрессовке) из условий:
PДОП 0,58 Т1 1 d1 d 2 для вала; PДОП 0,58 Т2 1 d
 d2 2 для втулки,
где Т1, Т2 – пределы текучести материалов вала и втулки (для стали
Т=3 108 |
Н/м2). |
И |
|
Из двух значений PДОП, определенных выше, берется минимальное
(для втулки как для наиболее слабого звена), которое и будет составлять |
|||||||||||||||
|
|
|
|
|
|
|
|
|
Д |
|
|
|
|||
максимальное контактное давление РMAX, допускаемое прочностью наиме- |
|||||||||||||||
нее жесткой детали (втулки): |
|
А |
|
|
Н/м2. |
|
|
|
|||||||
PMAX= PДОП |
для втулки , |
|
|
|
|||||||||||
В рассматриваемом примере: |
|
|
|
|
|
|
|
|
|||||||
PДОП 0,58 3 108 |
1 |
0,065 |
0,085 2 7,3 107 |
Н/м2 |
для вала; |
||||||||||
|
|
|
|
б |
|
|
|
|
|
|
|
|
|||
PДОП 0,58 3 108 1 0,085 |
0,11 2 7,13 107 Н/м2 |
|
для втулки; |
||||||||||||
и |
|
|
|
|
для втулки); |
|
|||||||||
PMAX= |
7,13 107 Н/м2 (PДОП |
|
|||||||||||||
|
7 |
|
|
|
3,46 |
|
4,17 |
|
|
|
–4 |
|
|||
С |
|
|
|
11 |
|
11 |
|
=1,11 10 м = 111 мкм. |
|||||||
NP.MAX =0,5 7,13 10 |
|
0,085 |
|
|
|
||||||||||
|
|
|
|
|
2 10 |
|
2 10 |
|
|
|
|
||||
2.3. Определ м действ тельные (технологические) натяги (после |
|||||||||||||||
сборки) с учетом поправки на смятие микронеровностей: |
|
||||||||||||||
NТ.MAX= NP.MAX+ N; |
NТ.MIN= NP.MIN+ N, |
|
|||||||||||||
где N – поправка на смятие микронеровностей.
N=2 (К1 Rz1+ К2 Rz2),
где К1, К2 – коэффициенты, учитывающие величину обжатия микронеровностей вала и отверстия (К1=К2=0,6 для всех случаев); Rz1, Rz2 – шероховатости поверхностей вала и отверстия.
Значения Rz1 и Rz2 определяются из табл. П.16 по номинальному диаметру d и квалитету сопряжения. Посадки с натягом (прессовые) применяются только в точных квалитетах YT6 ... YT8, поэтому принимаем квалитет YT7 из данного диапазона и для отверстия и для вала нормальную точность (Н).
По табл. П.16 в нашем примере Rz1=Rz2=4,0 мкм.