Материал: Детали машин и основы конструирования. Учебное пособие. Нилов В.А., Рукин Ю.Б
Требование плотности является основным для сосудов и аппаратов, работающих под давлением. Уплотнение разъемного соединения достигается за счет:
1)сильного сжатия достаточно качественно обработанных поверхностей;
2)введения прокладок из легко деформируемого мате-
риала.
При этом рабочее удельное давление q в плоскости стыка должно лежать в пределах q = (1,5…4)p, p – внутренне давление жидкости в сосуде.
Экспериментальные исследования показали, что жесткость соединения во много раз меньше жесткости соединяемых элементов, а поскольку жесткость системы С0:
1С0=1С1+1С2+1С3 ,
всегда меньше жесткости наименее жесткого элемента, то именно жесткость соединения определяет жесткость системы.
5.2. Заклепочные соединения. Общие сведения
Заклепкой называется стержень круглого сечения с заранее изготовленной закладной головкой на одном конце и замыкающей головкой на другом, образующейся в процессе клѐпки.
Заклѐпки применяются для соединения таких деталей машин и сооружений, которые представляют собой полосы, листы, прокатные профили и др.
Сопрягаемые детали 1 и 2 (рис. 5.1) стягиваются заклѐпкой, которая состоит из стержня 3 круглого сечения и закладной головки 4. Заклѐпку вставляют в совмещѐнные отверстия d0 и, осаживая выступающий конец стержня, образуют вторую замыкающую головку 5. Формирование этой головки производится с помощью обжимки 6. Закладная головка устанавливается в поддержке 7. Процесс образования замыкающей головки называется клѐпкой.
40
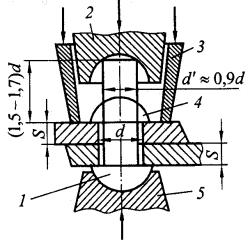
Рис. 5.1 Схема клепки
При диаметре стальных заклѐпок до d = 12 мм, применяют холодную клѐпку, при большем диаметре – горячую. Для обеспечения ввода заклѐпки отверстие в склѐпываемых деталях делают несколько больше диаметра стержня заклѐпки. Клѐпку проводят вручную или машинами. При машинной клѐпке отверстие заполняется металлом лучше, что благоприятно сказывается на работе заклѐпочного соединения. Во избежание химической коррозии в соединениях заклѐпки ставят из того же материала, что и соединяемые детали. Заклѐпки изготавливают из стали (ст.2; ст.3; ст.10; ст.20), алюминия, латуни и меди. Материал заклѐпки должен быть достаточно пластичным.
Заклѐпочные соединения до сих пор применяются в ответственных конструкциях, воспринимающих интенсивные вибрационные или большие повторные ударные нагрузки (самолѐты, уникальные мосты). Кроме того, заклѐпочные соединения применяются в конструкциях, не допускающих применение сварки, из-за опасности коробления, отпуска термообработанных деталей или при склѐпывании не свариваемых деталей.
41
Соединение деталей машин или сооружения осуществляемого группой заклѐпок называется заклепочным (рис. 4).
К недостаткам заклѐпочных соединений относятся большой расход металла и повышенную трудоѐмкость. Вес заклѐпок составляет 4% от веса конструкции (вес сварных швов –
1,5%).
5.3. Классификация заклепок и заклепочных швов
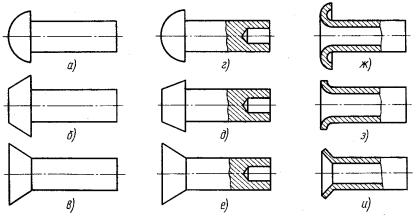
Основные виды заклѐпок общего назначения стандартизованы. Различают следующие основные виды заклѐпок:
-заклѐпки с полукруглой головкой ГОСТ 14797-85 и
10299-80 (Рис. 5.2, а);
-заклѐпки с плоской головкой ГОСТ 14801-85 (Рис. 5.2,
б);
-заклѐпки с потайной головкой ГОСТ 14798-85, 1479969, 10300-80 (Рис. 5.2, в);
-заклѐпки полупустотелые ГОСТ 12641-80, 12643-80 (Рис. 5.2, г, д, е);
-пустотелые со скруглѐнной ГОСТ 12638-80 и потайной ГОСТ 12640-80 головками (Рис. 5.2, ж, з, и).
Рис. 5.2 Стандартные стальные заклепки
42
Пустотелые заклѐпки применяются для того, чтобы использовать их отверстие в заклѐпочном соединении для пропуска электрических проводников, крепѐжных или других деталей.
Полупустотелые заклѐпки применяются в тех случаях, когда не желательно или не допустимо заклѐпочные соединения подвергать ударам.
В отдельных случаях применяют специальные заклѐпки, например взрывные.
Заклѐпочные швы подразделяются: По конструкции:
-швы внахлѐстку (Рис. 5.3, а, г);
-швы встык с одной накладкой (Рис. 5.3, б);
-швы встык с двумя накладками (Рис. 5.3, в). По расположению заклѐпок:
-однорядные (Рис. 5.3, а, б, в);
-многорядные:
-а) рядовым построением (Рис. 5.3, г);
-б) шахматным построением.
По числу заклѐпок работающих на срез:
-односрезные (Рис. 5.3, а, б, г);
-двухсрезные (Рис. 5.3, в);
-многосрезные.
По назначению:
-прочные (узлы машин);
-плотные (паровые котлы, баки и т. п.).
43
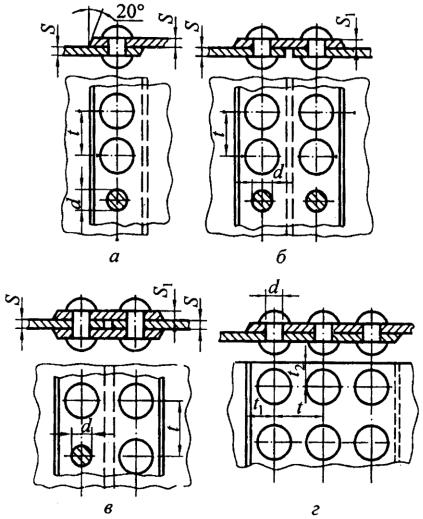
Рис. 5.3 Типы заклепочных соединений:
а– нахлесточные; б – стыковые с одной накладкой;
в– стыковые с двумя накладками; г – нахлесточные многорядные
44