Материал: Детали машин и основы конструирования. Учебное пособие. Нилов В.А., Рукин Ю.Б
сварных конструкций по сравнению с чугунными литыми доходит до 50%, а по сравнению со стальными литыми – до 30%.
В связи с этим в настоящее время сварные конструкции, за исключением некоторых случаев, вытеснили клѐпанные как из машиностроения, так и из строительства.
6.2. Недостатки сварных соединений:
а) возникновение остаточных напряжений в свариваемых элементах после окончания сварки;
б) коробление; в) плохое восприятие переменных и особенно, вибраци-
онных нагрузок; г) сложность контроля качества сварного шва.
6.3. Классификация способов сварки
Ручная дуговая сварка металлическим электродом осуществляется вручную посредством возбуждения дуги между свариваемыми детали и электродом.
Впервые в 1882 г. Н. И. Бенардос предложил сварку угольным электродом, а в 1888 г. Н. Г. Славянов заменил угольный электрод металлическим. Сварка, рекомендуется для индивидуального производства для соединения деталей толщиной 1…60 мм.
Автоматическая электродуговая сварка металлическим электродом под слоем флюса.
Способ разработан институтом электросварки.
АН УССР под руководством академика Е. О. Патона. Сварка осуществляется автоматически специальной установкой и под флюсом в состав его входят шлакообразующие, легирующие и раскислительные составляющие. Возможна сварка деталей толщиной 2…130 мм. Производительность и качество высокое.
Электрошлаковая сварка металлическим электродом отличается от электродуговой тем, что в ней источником нагрева
50
тепло, выделяемое при прохождение электрического тока через шлаковую ванну от электрода к изделию. Тепло расплавляет основной и присадочный материалы. Применяется для сварки стальных деталей толщиной от 30 мм до 1…2 метров станины прокатных станков, прессов, молотов и т.п. Способ разработан Институтом электросварки АН УССР.
Электрическая монтажная сварка основана на нагреве стыковых концов торцов свариваемых деталей выделяющимся теплом при прохождении через них электрического тока. Способ наиболее рентабельный при массовом производстве.
Электрическая контактная роликовая сварка применяется для получения герметических швов в тонколистовых конструкциях.
Электрическая контактная точечная сварка применяется для тонколистовых конструкций, в которых не требуется герметичность швов.
6.4.Классификация сварных соединений и швов
Взависимости от расположения соединяемых деталей различают следующие виды сварных соединений:
– стыковые;
Сварные швы стыковых соединений называют стыковыми. Эти швы по форме подготовки кромок деталей бывают (рис. 6.1): бесскостные, V-образные, X-образные и U- образные.
- внахлѐстку; - угловые - тавровые
Сварные швы соединений внахлѐстку, а также угловых соединений и тавровых называют угловыми. По форме подготовки кромок угловые швы бывают: бесскосные 1, Па, б, Ш а, со скосом одной кромки Ш б, в, со скосом двух кромок П в, Ш г.
По характеру выполнения бывают: односторонние П в, Ш б, г и двусторонние.
51
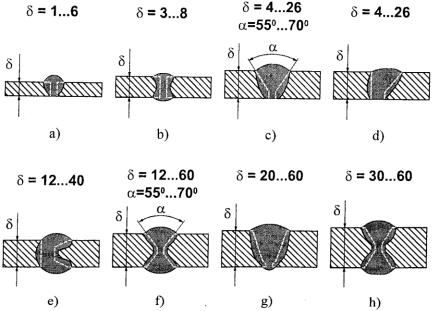
По форме (рис. 6.1) сечения угловые швы подразделяются: нормальные, специальные, вогнутые и выпуклые.
Рис. 6.1 Типы стыковых сварных соединений а, б – без разделки кромок;
c, d, е – V–образная разделка кромок; f – X-образная разделка кромок;
g, h – U-образная разделка кромок
По расположению шва относительно линии действия силы (рис. 6.2) различают лобовые N, фланговые П, косые Ш и комбинированные IV.
При значительной разнице толщины соединяемых деталей (для соединений малонагруженных) применяют пробочные, прорезные и проплавные швы (рис. 6.3)
52
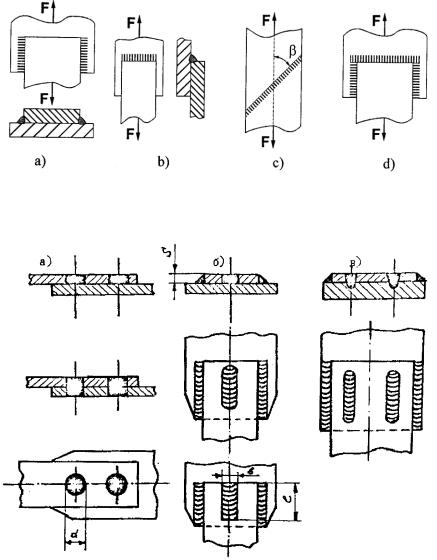
Рис. 6.2 Сварные соединения внахлестку:
а) шов фланговый; б) шов лобовой; е) шов косой; d) шов комбинированный
Рис. 6.3 Сварные швы:
а – пробочные; б – прорезные; в – проплавные
53
6.5. Расчет стыковых сварных швов
Основным требованием при проектировании сварных конструкций является обеспечение равнопрочности шва и соединяемых ими деталей.
Если сварное соединение осуществляется несколькими швами, то эти швы нужно располагать так, чтобы они были нагружены возможно равномернее.
В ряде случаев целесообразнее назначать все размеры шва, а затем выполнять проверочный расчѐт на прочность.
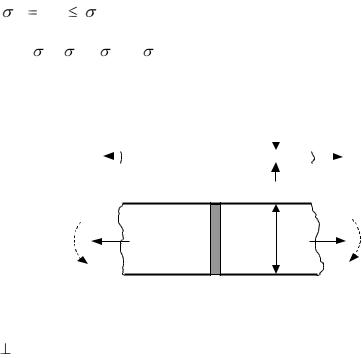
При расчете на прочность стыковых швов утолщение их (наплыв металла) не учитывается. Стыковые швы рассчитываются на растяжение или сжатие (рис. 6.4).
На растяжение:
|
P |
[ ' ] p |
|
P |
|
||
S |
|||
|
|
где: p’, с’, [ ’]p, [ ’]c – соответственно расчетные и допускаемые напряжения в сварном шве при растяжении и сжатии;
S – толщина более тонкой свариваемой детали; ℓ – длина сварного шва.
P |
|
|
|
|
S |
|
P |
||
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
P |
|
P |
|
|
M |
|
M |
|
l |
|
|
|
Рис. 6.4 Схема к расчету стыкового шва
При действии на стыковой шов момента Ми в плоскости к плоскости стыка, расчет шва производят по формуле:
54