Материал: Детали машин и основы конструирования. Учебное пособие. Нилов В.А., Рукин Ю.Б
5.4.Расчет прочных заклепочных швов
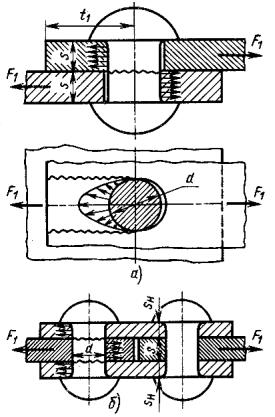
Впрочных швах герметичность соединений не требуется, поэтому силы, действующие на соединяемые детали могут быть больше сил трения, развиваемых между этими деталями. Таким образом, при работе прочного шва возможен и допустим сдвиг одной детали относительно другой. Поэтому заклѐпки прочных швов рассчитываются на срез и на смятие.
Для данного заклѐпочного шва можно записать следующие условия прочности (рис. 5.4).
Рис. 5.4 Расчетные схемы односрезного (а – б); двухсрезного (в) заклепочного соединения
45
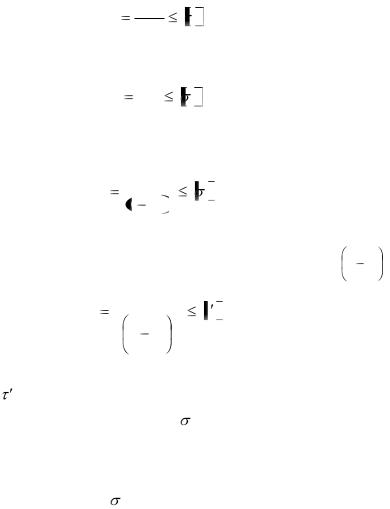
На срез заклѐпки:
τср |
4F1 |
|
|
π d 2 |
ср ; |
(а) |
На смятие между заклѐпкой и листом:
σсм |
F1 |
|
см ; |
|
|
(б) |
||||||||
d S |
|
|
||||||||||||
|
|
|
|
|
|
|
|
|
||||||
На растяжение (разрыв) листа в сечении, ослабленном |
||||||||||||||
отверстиями под заклепки: |
|
|
|
|
|
|
||||||||
σP |
|
|
F1 |
|
|
Р ; |
|
|
(в) |
|||||
|
t |
d S |
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|||||||
На срез листа одновременно по двум сечениям до кромки |
||||||||||||||
листа, в предположении, что срез происходит по длине |
|
d |
: |
|||||||||||
2 |
||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|||
τ' |
|
|
F1 |
τ |
|
; |
|
(г) |
||||||
|
|
|
|
|
|
|
ср |
|
||||||
ср |
|
|
|
d |
|
|
|
|
|
|
|
|||
|
2 |
|
S |
|
|
|
|
|
|
|||||
|
2 |
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
||||
здесь: F1 – сила, действующая на участок шва шириной t; |
||||||||||||||
[ ср ] – допускаемое напряжение на срез для листов. |
|
|
||||||||||||
Из уравнений (а) и (б) при |
cp.= 1,6 ηcp. получим: |
|
|
|
||||||||||
|
|
|
D = 2s = 2 |
|
|
|
|
|
||||||
Из уравнений а и в при
[ ]cp.= [η]cp. ; d = 2S;
следует, что
t = 2,6d;
Принимают t = 3d
Из уравнений (а) и (г) при [η’]cp = 0,8 [η]cp; получим
ℓ ≈ 1,5d;
46
Принимают
ℓ ≈ (1,5…2)d;
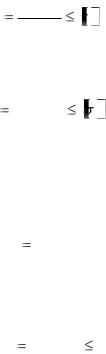
Аналогично получаются подобные соотношения параметров для других типов швов. Зная размеры заклѐпочного вала, надо проверить заклѐпки на срез и на смятие:
на срез
τ |
4F1 |
|
ср n π d 2 |
ср |
на смятие
σсм |
F1 |
|
|
см |
|
|
n d Smin |
|
Здесь: F1 – сила, действующая на одну заклѐпку; n – число срезов заклѐпки.
При симметрично действующей силе F необходимое число заклѐпок (z) определяется из соотношения:
Ζ |
4F |
; |
|||
|
|
|
|||
n π d |
2 |
[τ] |
|||
|
|
||||
|
|
|
ср |
|
|
Полученное число заклѐпок Z проверяют расчѐтом заклѐпок на смятие:
σсм |
F |
[σσсм ; |
|
|
|||
Ζ d Smin |
|||
|
|
При действии на заклѐпочный шов знакопеременных нагрузок, допускаемые напряжения для низкоуглеродных сталей ст. 2, ст. 3, сталь 10, сталь 20 понижают умножением на коэффициент γ:
47
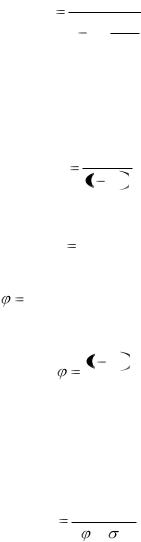
γ
1
1 0,3 pmin
pmax
где: pmin и pmax – соответственно минимальное и максимальное значение нагрузки, взятое со своим знаком.
Действительные напряжения в листе, в сечении, ослабленном отверстиями под заклепки равно:
F
σ p1 t d S ;
а в неослабленном сечении по основному металлу:
|
σ p2 |
F |
|
; |
|
|||
|
t S |
|
||||||
|
|
|
|
|
||||
Отношение |
σ p1 |
называется коэффициентом прочно- |
||||||
σ p2 |
||||||||
|
|
|
|
|
|
|
||
сти шва. |
|
|
|
|
|
|
|
|
|
|
|
|
t |
d |
; |
||
|
|
|
|
|
|
t |
||
|
|
|
|
|
|
|
||
Так как расчѐт соединяемых заклѐпками деталей производится по сечению, ослабленному отверстиями, то при этом следует учитывать коэффициент θ.
Например, площадь поперечного сечения (брутто) детали, работающей на растяжение от силы F
F
S [ ][ ]P ;
здесь: [θ] – допускаемый коэффициент прочности шва. Величиной [θ] задаются в пределах 0,6…0,85; затем ус-
танавливается тип шва.
Определяют его параметры d, t и f.
48
Если окажется, что предварительно принятая величина [θ] значительно отличаются от действительной величины θ, то расчѐт уточняется.
ЛЕКЦИЯ 6.
СВАРНЫЕ СОЕДИНЕНИЯ
Учебные вопросы
1.Общие сведения
2.Классификация способов сварки
3.Классификация сварных соединений и швов
4.Расчет стыковых сварных швов
5.Расчет угловых сварных швов
6.Уточненный расчет сварных швов
7.Расчет клеесварных соединений
6.1. Общие сведения
Сварные соединения относятся к неразъемным соединениям. Сварка – это технологический процесс соединения металлических деталей, основанный на использовании сил молекулярного сцепления. Сварка осуществляется при сильном местном нагреве деталей до расплавленного состояния сварка плавлением, или до пластического состояния с применением механического усилия сварка давлением.
Сварка является одним из самых распространѐнных современных способов получения различных машиностроительных, строительных и других конструкций, сваркой изготавливаются станины, рамы, барабаны, фермы, зубчатые колѐса, шкивы, звѐздочки, маховики и др. Затвердевший после сварки металл, соединяющий сваренные детали, называется сварным швом.
По сравнению с клѐпаными и литыми, сварные конструкции обеспечивают значительную экономию металла и снижение трудоѐмкости. Применение сварки вместо клѐпки даѐт экономию в весе конструкции до 10…20% . Экономия в весе
49