Дипломная работа: Комплексный анализ логистической системы предприятия (на примере ООО «М Фэшн»)
Внимание! Если размещение файла нарушает Ваши авторские права, то обязательно сообщите нам
54
реального времени отслеживать все заказы и своевременно реагировать при
возникновении ошибок.
Кроме того, идентификация узлов и компонентов автомобиля поможет
оптимизировать многие производственные процессы, реализуя такие принципы
поставки, как «точно в срок» («точно вовремя») и «точно в
последовательности». Для «кросс-докинга» наиболее выгодным вариантом
является использование системы радиочастотной идентификации при помощи
чипов - RFID (РЧИ).
Она дает возможность получать информацию обо всех поступающих, а
также отгружаемых грузах без необходимости их сканирования в пределах
прямой видимости. В данной RFID-системе каждая единица тары при
поступлении на склад будет проходить через RFID-портал, при котором будет
происходить его регистрация. Если на момент поступления на товаре будут
отсутствовать радиочастотные метки, то они должны будут напечатаны с
помощью RFID-принтера.
Идентификационному номеру метки будет, присваивается определенное
наименование товара из первичных документов, и заноситься в базу данных
администратору, и в дальнейшем идентификация объекта будет происходить по
уникальному номеру сетки.
В том случае если товар, поступающий на склад, уже маркирован
этикетками с RFID-тегами, входной RFID-портал фиксирует поступление
товара, отправляя данные о типе и количестве поступившего товара и тары в
базу данных (ПК Администратора). Также, в момент хранения товара возможна
необходимость его перемаркировки.
Администратор отправляет задание на перемещение товара оператору
сбора данных по беспроводной связи. В процессе отгрузки товара,
администратор отправляет задание на отгрузку товара оператору терминала
сбора данных.
Оператор контролирует процесс отгрузки, руководя процессом
подготовки товара к отгрузке. Выходной RFID-портал фиксирует тип и
55
количество отгруженного товара и отправляет данные на компьютер
Администратора (в базу данных).
Уровень подготовки сотрудников оказывает существенное влияние на
эффективность использования средств труда, применяемых технологических 80
процессов, на рациональность функционирования конкретной системы
организации труда.
Повышение квалификации заключается в обучении работающего с целью
повышения уровня его знаний, практических навыков по данной профессии или
специальности. Цель данных курсов будет ознакомления сотрудников с такими
концепциями как: «точно в срок», «crossdocking» и RFID-технологии.
Программа обучения и повышения квалификации сотрудников
рассчитана на 40 часов, с полным отрывом от производства. Отделом кадров
производства будут сформированы группы по 10 человек, которые будут
проходить обучение с интервалом 1 месяц. Последовательность
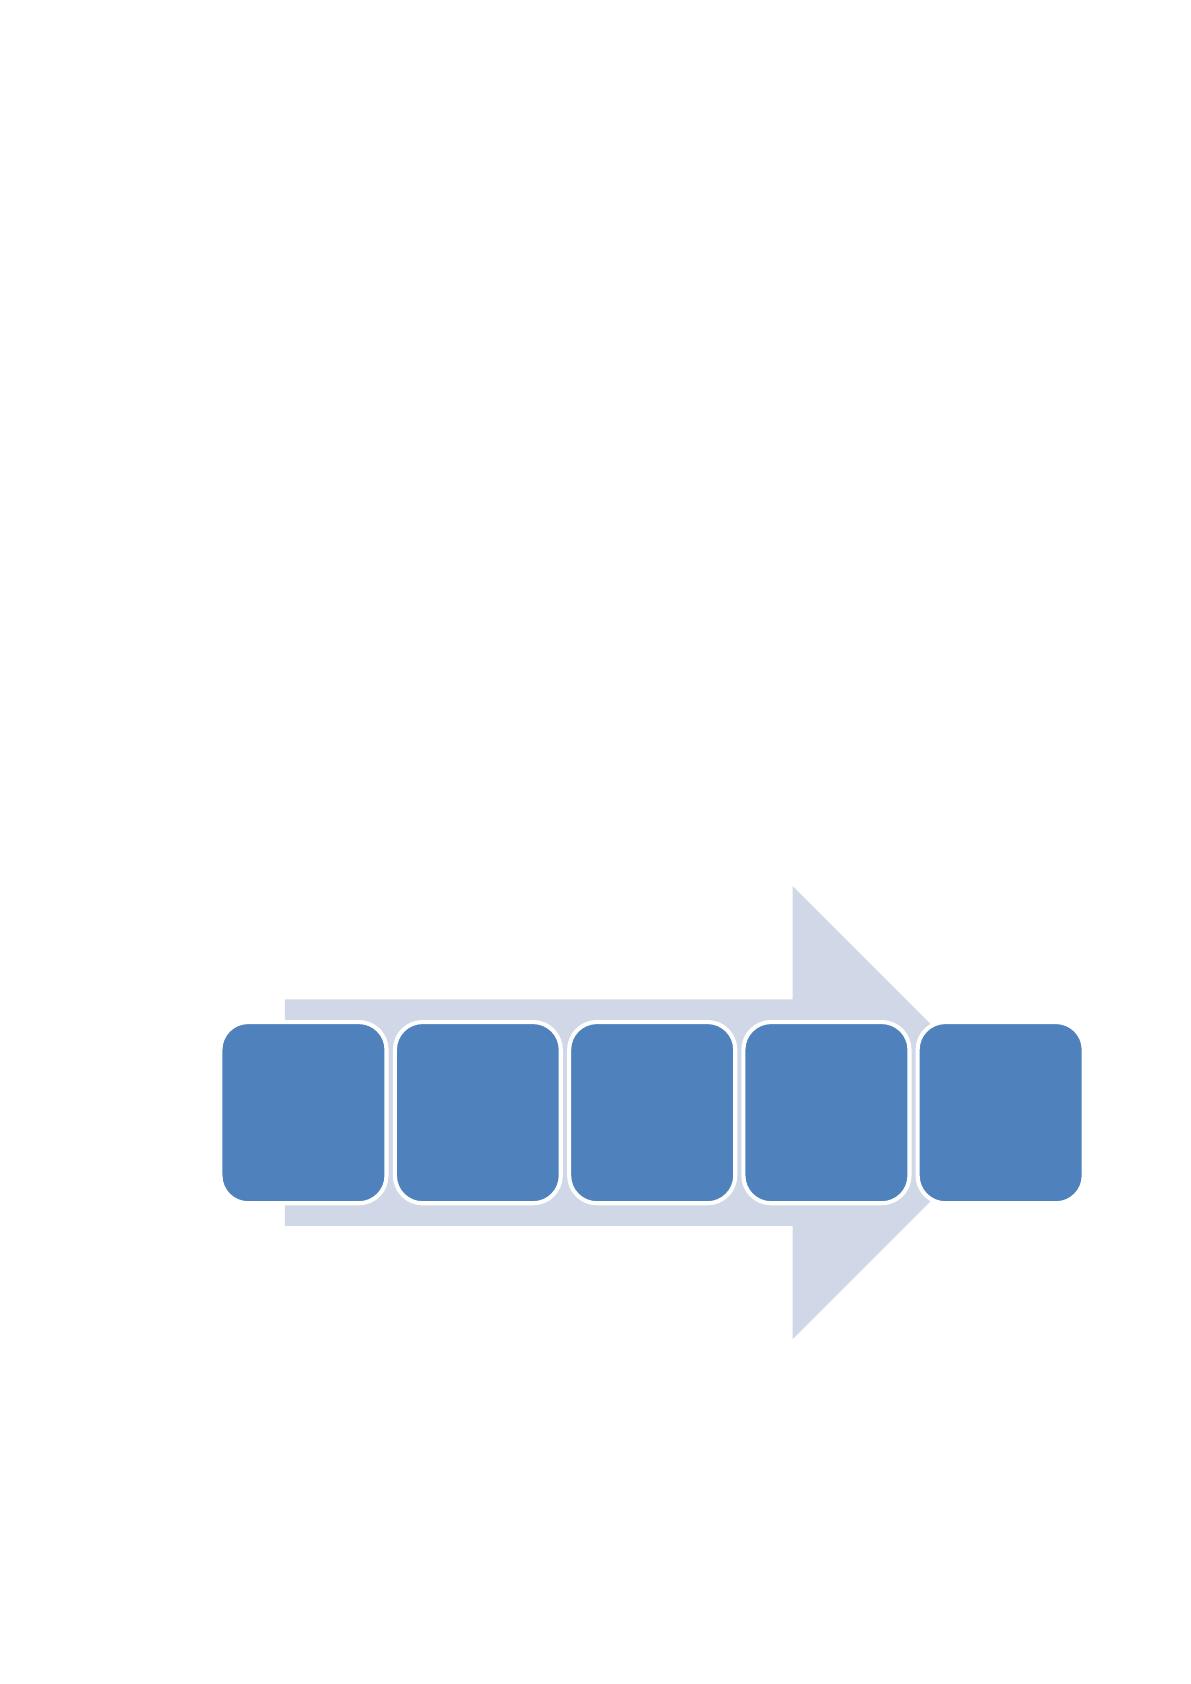
технологического процесса применения «RFID-системы» на складе отобразим
на рисунке 18.
Рисунок 18. Последовательность технологического процесса,
применения «RFID-системы» на склад
Таким образом, предложенная система совершенствования складских
операций поможет более эффективной работе отдела логистики.
Приемка товара
Индефикация
товара
Перемаркировка
товара
Адресное хранение
товара
Отгрузака товара
56
Технология «pick-to-ligt» должна отвечать несколько иным требованиям.
Прежде всего, необходимо, чтобы во входящей поставке согласно
документации заранее указать конкретно, в какой магазин направляется
товарно-транспортный поток.
И таких поставок должно быть несколько, чтобы товарно-транспортный
поток, формирующийся на складе, так и выходящий из него, максимально
использовал коэффициент использования грузоподъёмности и
грузовместимости подвижного состава.
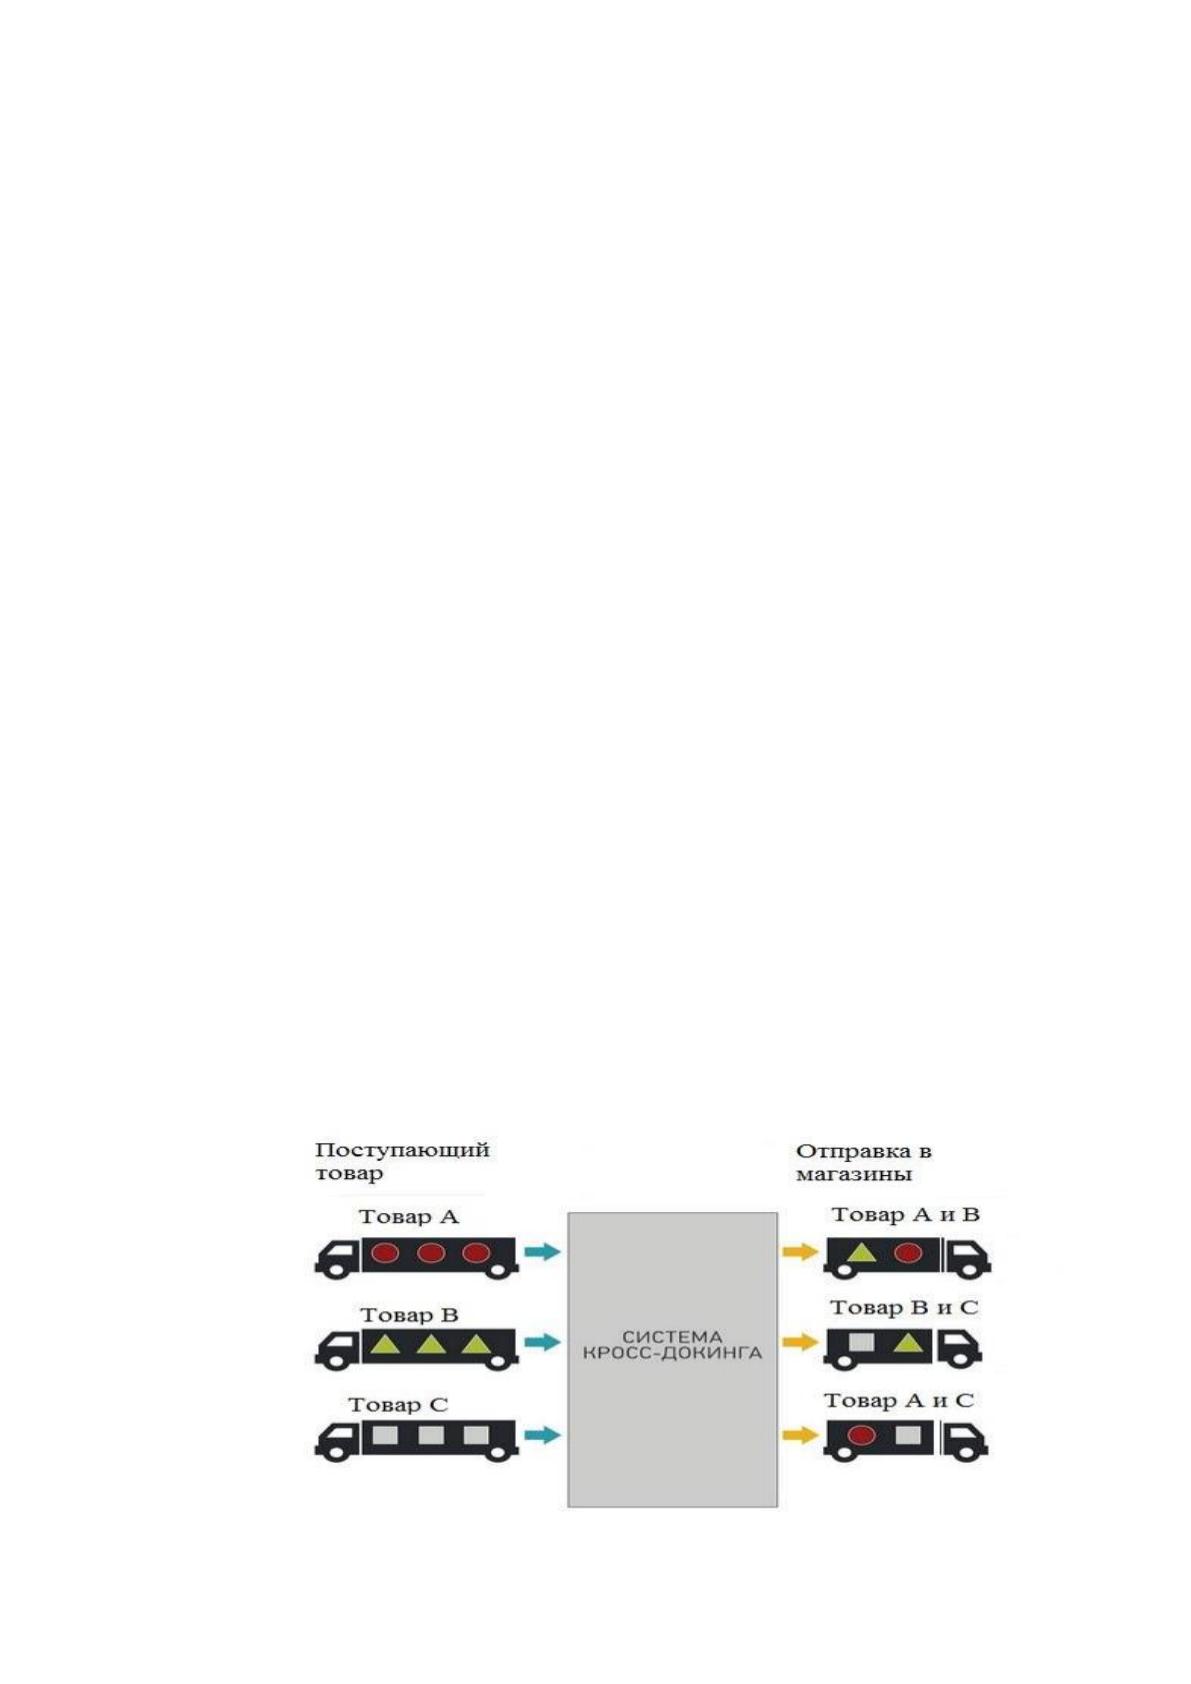
Груз приходит на склад от разных поставщиков, далее его разгружают
средствами механизации и расформировывают в ячейки хранения, которые уже
распределены по магазинам. Рассмотрим самый простой случай. На склад
приходит паллета с товаром «А» в количестве 25 коробок от одного
поставщика, далее эти 25 коробок идут в 18 магазинов торговой сети, которую
обсуживает компания.
В зоне хранения, которая основана на стеллажном хранении, на первом
ярусе выделены ячейки, которые привязаны к определенному магазину по
территориальному признаку. Так как на склад последовательно приходят одна
паллета с продуктом А, следующая паллета с продуктом В, третья – с
продуктом С и так далее, в итоге на каждом «магазино-месте» формируется
своя паллета, в каждой из которых есть товары А, В и С в заранее заказанном
магазином количестве. Реализация технологии приведена ниже на рисунке 19.
Рисунок 19. Реализация технологии «pick-to-light»
57
Важным моментом, должно быть то, что операционные зоны склада
должны быть связаны между собой удобными проходами. Следовательно, в
результате предложенных мероприятий по оптимизации склада, вырастит
складской оборот на плановый 2020 г на 38,8%, так же увеличится грузооборот
на плановый 2020г на 54,3%.
Другим мероприятием, направленным на повышение эффективности
логистической деятельности, станет развитие технологического процесса,
ответственным лицом за развитие технологического процесса будет специалист
по логистике.
Для повышения качества услуг, предоставляемых складом и повышения
производительности труда (сокращение времени простоя, времени обработки
грузов), необходимо использовать развитие технологических процессов. Для
рабочего склада стандартизация должна начинаться с анализа процесса. Как
показывает опыт, простое описание существующих процедур и контроль над их
реализацией дает сокращение времени для выполнения операций от 2 до 5%.
Стандартизация помогает осуществлять сетевое планирование складских
процессов на складе. Модель сети отображает процесс выполнения комплекса
мероприятий, направленных на достижение конечной цели. Конечной целью
логистического процесса на складе, рассматриваемого с момента получения до
момента отправки груза, является загрузка товаров на транспортное средство
для доставки получателю.
Сетевая модель представляет собой графическое представление
процессов, реализация которых необходима для достижения одной или
нескольких целей с указанием взаимосвязей между этими процессами. Он
может быть в виде сетевого графика, то есть расписания производства
определенных работ с указанием установленных сроков их реализации.
Основой графиков является логическая последовательность обработки
складских товаров. Таким образом, сетевая модель устанавливает логическую
взаимозависимость и технологическую взаимосвязь всех складских операций.
Представление логистического процесса на складе в виде сетевой модели
58
позволяет определить структуру процесса, состав технологических областей и
отделов, их функции, сложность выполненной работы, местоположение
индивидуальной работы, установить взаимосвязь всех рабочих проектов,
проведение общего анализа логистического процесса, что создает возможность
эффективного управления отдельными операциями.
Сетевая модель логистического процесса на складе компилируется с
завершенной структурой и использует потенциальные методы для оценки
результатов работы. Работы оцениваются во времени, выраженные в человеко-
часах и рассчитываются либо по нормам производства, либо с помощью
хронометража.
Хронометражи могут выполняться ответственными лицами или, под их
контролем, членами складских бригад после соответствующей инструкции по
правилам измерения времени. Измерения должны проводиться при разных
сдвигах и разных объемах работы. Среднее арифметическое всех измерений
принимается за значение стандартного времени работы.
Первоначальным событием в сетевых моделях технологических
процессов является решение, начать комплекс работ. Заключительное событие -
это конечный результат всего рабочего проекта. Первоначальное событие в
сетях складских процессов принимается прибытием транспортного средства с
грузом от поставщика, а окончательным событием является отпуск
загруженного транспортного средства к получателю.
Сетевая диаграмма позволяет видеть каждый этап технологического
процесса, в том числе определять количество товаров, проходящих через этот
этап, структуру этапа, уровень разделения труда и, следовательно, нагрузку и
специализацию исполнителей.
Анализ эффективности технологических процессов на складах
показывает, что характер выполненных операций примерно одинаковый и
включает в себя следующие этапы:
- разгрузка транспорта;
- прием товаров по количеству и качеству;
Источник: https://baza.diplomsite.ru/previewfile/1025