Материал: Методические указания к выполнению лабораторной работы № 1 по дисциплине «Процессы и операции формообразования» для студентов направления подготовки бакалавров. Жачкин С.Ю., Симонова Ю.Э
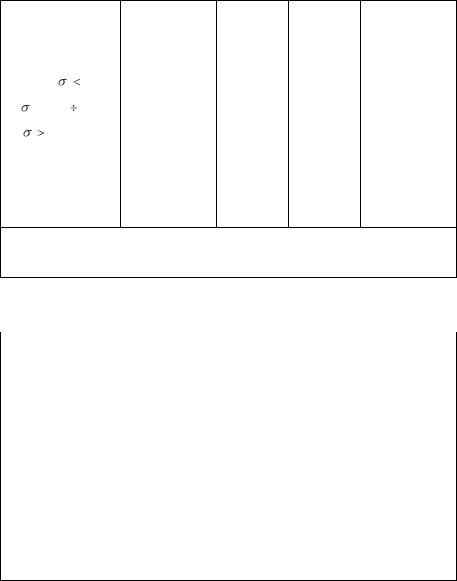
НRСэ<50 и на 50% при НRСэ>50. 3. При работе резцами, установленными в револьверной головке, табличные значения умножать на коэффициент 0,8.
Таблица 15 Режимы резания при тонком точении и растачивании
Обрабатываемый |
Материал |
Параметр |
Подача, |
Скорость ре- |
||||
|
материал |
рабочей части |
шерохо- |
мм/об |
зания, мм/мин |
|||
|
|
|
|
режущего |
ватости |
|
|
|
|
|
|
|
инструмента |
поверх- |
|
|
|
|
|
|
|
|
ности Rа, |
|
|
|
|
|
|
|
|
мкм |
|
|
|
Сталь: |
в |
650 |
|
|
|
|
250 – 300 |
|
|
МПа |
|
Т30К4 |
1,25 – |
|
150 – 200 |
||
в |
= 650 |
800 |
|
0,63 |
|
0,06 - |
120 – 170 |
|
|
МПа |
|
|
|
|
|
||
в |
800 МПа |
|
|
|
0,12 |
|
||
Чугун: НВ 149 – |
|
|
|
|
150 – 200 |
|||
|
163 |
|
|
2,5 – 1,25 |
|
120 – 150 |
||
НВ 156 – 229 |
|
|
|
|
100 – 120 |
|||
НВ 170 – 241 |
ВК3 |
|
|
|
|
|||
Алюминиевые |
|
|
|
0,04 – 0,1 |
300 – 600 |
|||
сплавы и баббит |
|
1,25 –0,32 |
|
|
||||
Бронза и латунь |
|
|
|
0,04 –0,08 |
180 – 500 |
|||
Примечания: 1. Глубина резания 0,1 – 0,15 мм. 2. Предварительный проход с
глубиной резания 0,4 мм улучшает геометрическую форму обработанной поверхности. 3. Меньшие значения параметра шероховатости поверхности соответствуют меньшим подачам.
Таблица 16 Подачи, мм/об, при фасонном точении.
|
|
Диаметр обработки, мм |
|
|
Ширина резца |
20 |
25 |
40 |
60 и бо- |
|
|
|
|
лее |
8 |
0,03 - 0,09 |
0,04 - 0,09 |
0,04 - 0,09 |
0,04 - |
10 |
0,03 - 0,07 |
0,04 - 0,085 |
0,04 - 0,085 |
0,09 |
15 |
0,02 - 0,05 |
0,035 - 0,075 |
0,04 - 0,08 |
0,04 - |
20 |
- |
0,03 - 0,06 |
0,04 - 0,08 |
0,085 |
30 |
- |
- |
0,035 - 0,07 |
0,04 - |
40 |
- |
- |
0,03 - 0,06 |
0,08 |
50 и более |
- |
- |
- |
0,04 - |
|
|
|
|
0,08 |
|
|
|
|
0,035 - |
|
|
|
|
0,07 |
|
|
|
|
0,03 - |
|
|
|
|
0,06 |
|
|
|
|
0,025 - |
|
|
|
|
0,055 |
Примечание: Меньшие подачи брать для более сложных и глубоких профи-
лей и твердых металлов, большие - для простых профилей и мягких металлов.
14
Таблица 17 Подачи при черновом наружном точении резцами с пластинами из твердого сплава и быстроре-
жущей стали.
Диаметр |
Размер дер- |
|
|
|
|
|
Обрабатываемый материал |
|
|
|
|
||
детали, |
жавки резца, |
Сталь конструкционная углеродистая, легированная и |
|
Чугун и медные сплавы |
|
||||||||
мм |
мм |
|
|
жаропрочная |
|
|
|
|
|
|
|||
|
|
|
|
|
|
Подача s, мм/об, при глубине резания t , мм |
|
|
|
||||
|
|
До 3 |
Св. 3 до 5 |
|
Св. 5 до 8 |
|
Св. 8 до 12 |
Св. 12 |
До 3 |
Св. 3 до 5 |
Св.5 до 8 |
Св.8 до 12 |
Св. 12 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
До 20 |
От 16 × 25 |
0,3–0,4 |
- |
|
- |
|
- |
- |
-- |
- |
- |
- |
- |
|
до 25 × 25 |
|
|
|
|
|
|
|
|
|
|
|
|
20 -40 |
От 16 × 25 |
0,4–0,5 |
0,3-0,4 |
|
- |
|
- |
- |
0,4-0,5 |
- |
- |
- |
- |
|
до 25 × 25 |
|
|
|
|
|
|
|
|
|
|
|
|
40 - 60 |
От 16 × 25 |
0,5-0,9 |
0,4-0,8 |
|
0,3-0,7 |
|
- |
- |
0,6-0,9 |
0,5-0,8 |
0,4-0,7 |
- |
- |
|
до 25 × 40 |
|
|
|
|
|
|
|
|
|
|
|
|
60-100 |
От 16 × 25 |
0,6-1,2 |
0,5-1,1 |
|
0,5-0,9 |
|
0,4-0,8 |
- |
0,8-1,4 |
0,7-1,2 |
0,6-1,0 |
0,5-0,9 |
- |
|
до 25 × 40 |
|
|
|
|
|
|
|
|
|
|
|
|
100-400 |
От 16 × 25 |
0,8-1,3 |
0,7-1,2 |
|
0,6-1,0 |
|
0,5-0,9 |
- |
1,0-1,5 |
0,8-1,9 |
0,8-1,1 |
0,6-0,9 |
- |
|
до 25 × 40 |
|
|
|
|
|
|
|
|
|
|
|
|
400-500 |
От 20 × 30 |
1,1-1,4 |
1,0-1,3 |
|
0,7-1,2 |
|
0,6-1,2 |
0,4-1,1 |
1,3-1,6 |
1,2-1,5 |
1,0-1,2 |
0,7-0,9 |
- |
|
до 40 × 60 |
|
|
|
|
|
|
|
|
|
|
|
|
500-600 |
От 20 × 30 |
1,2-1,5 |
1,0-1,4 |
|
0,8-1,3 |
|
0,6-1,3 |
0,1-1,2 |
1,5-1,8 |
1,2-1,6 |
1,0-1,4 |
0,9-1,2 |
0,8- |
|
до 40 × 60 |
|
|
|
|
|
|
|
|
|
|
|
1,0 |
600-1000 |
От 25 × 40 |
1,2-1,8 |
1,1-1,5 |
|
0,9-1,4 |
|
0,8-1,4 |
0,7-1,3 |
1,5-2,0 |
1,3-1,8 |
1,0-1,4 |
1,0-1,3 |
0,9- |
|
до 40 × 60 |
|
|
|
|
|
|
|
|
|
|
|
1,2 |
1000-2500 |
От 30 × 45 |
1,3-2,0 |
1,3-1,8 |
|
1,2-1,6 |
|
1,1-1,5 |
1,0-1,5 |
1,6-2,4 |
1,6-2,0 |
1,4-1,8 |
1,3-1,7 |
1,2- |
|
до 40 × 60 |
|
|
|
|
|
|
|
|
|
|
|
1,7 |
15

Примечания: 1. При обработке жаропрочных сталей и сплавов подачи свыше 1 мм/об не применять. 2. При обработке прерывистых поверхностей и при работах с ударами табличные значения подач следует уменьшать на коэффициент 0,75 – 0,85. 3. При обработке закаленных сталей табличные значения подачи уменьшать, умножая на коэффициент 0,8 для стали HRCэ 44-56 и на 0,5 для стали с НRСэ 57 – 62.
Таблица 18 Подачи при черновом растачивании на токарных и токарно-револьверных станках резцами с
пластинами из твердого сплава и быстрорежущей стали.
Резец или оправка |
|
|
|
Обрабатываемый материал |
|
|
|||||
Диаметр круг- |
Вылет резца или оправки, |
Сталь конструкционная углеродистая, |
|
Чугун и медные сплавы |
|
||||||
лого сечения |
легированная и жаропрочная |
|
|
|
|
|
|||||
резца или раз- |
|
|
Подача s, мм/об, при глубине резания t, мм |
|
|
||||||
ры прямоуг. |
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|||
сечения оправ- |
2 |
3 |
5 |
8 |
2 |
3 |
|
5 |
8 |
||
ки, мм |
|
||||||||||
|
|
|
|
|
|
|
|
|
|
||
10 |
50 |
0,08 |
- |
- |
- |
0,12-0,16 |
- |
|
- |
- |
|
12 |
60 |
0,10 |
0,08 |
- |
- |
0,12-0,20 |
0,12-0,18 |
|
- |
- |
|
16 |
80 |
0,1-0,2 |
0,15 |
0,1 |
- |
0,20-0,30 |
0,15-0,25 |
|
0,1-0,18 |
- |
|
20 |
100 |
0,5-0,3 |
0,15- |
0,12 |
- |
0,3-0,4 |
0,25-0,35 |
|
0,12-0,25 |
- |
|
25 |
125 |
0,25-0,5 |
0,25 |
0,12-0,2 |
- |
0,4-0,6 |
0,3-0,5 |
|
0,25-0,35 |
- |
|
30 |
150 |
0,4 |
0,15-0,4 |
0,12-0,3 |
- |
0,5-0,8 |
0,4-0,6 |
|
0,25-0,45 |
- |
|
40 |
200 |
- |
0,2-0,5 |
0,15-0,4 |
- |
- |
0,6-0,8 |
|
0,3-0,8 |
- |
|
40 |
40 |
150 |
- |
0,25-0,6 |
0,5-0,7 |
- |
- |
0,7-1,2 |
|
0,5-0,9 |
0,4-0,5 |
|
|
300 |
- |
0,6-1,0 |
0,3-0,6 |
- |
- |
0,6-0,9 |
|
0,4-0,7 |
0,3-0,4 |
60 |
60 |
150 |
- |
0,4-0,7 |
0,8-1,0 |
0,6-0,8 |
- |
1,0-1,5 |
|
0,8-1,2 |
0,6-0,9 |
|
|
300 |
- |
0,9-1,2 |
0,5-0,8 |
0,4-0,7 |
- |
0,9-1,2 |
|
0,7-0,9 |
0,5-0,7 |
75 |
75 |
300 |
- |
0,7-1,0 |
0,8-1,1 |
0,7-0,9 |
- |
1,1-1,6 |
|
0,9-1,3 |
0,7-1,0 |
|
|
500 |
- |
0,9-1,3 |
0,6-0,9 |
0,5-0,7 |
- |
- |
|
0,7-1,1 |
0,6-0,8 |
|
|
800 |
- |
0,7-1,0 |
0,4-0,7 |
- |
- |
- |
|
0,6-0,8 |
- |
16
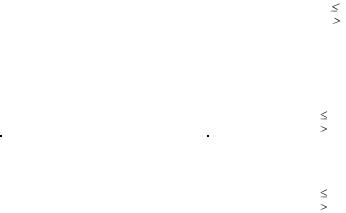
Примечания: Верхние пределы подач рекомендуются для меньшей глубины резания при обработке менее прочных материалов, нижние – для большей глубины и более прочных материалов.
Таблица 19 Значения коэффициента Сv и показателей степени в формулах скорости резания при обра-
ботке резцами.
Вид обработки |
Материал |
Характери- |
Коэффициент и показатели степени |
|||||
|
режущей |
стика пода- |
|
|
|
|
|
|
|
части резца |
чи |
Сv |
x |
|
y |
m |
|
|
|
|
|
|
|
|
|
|
Обработка конструкционной углеродистой стали, σв = 750 МПа |
|
|
||||||
Наружное продольное точение |
Т15К6* |
s до 0,3 |
420 |
|
|
0,20 |
|
|
проходными резцами |
|
s св. 0,3 |
350 |
0,15 |
|
0,35 |
0,20 |
|
|
|
до 0,7 |
|
|
|
|
|
|
|
|
s > 0,7 |
340 |
|
|
0,45 |
|
|
То же, резцами с дополнитель- |
Т15К6* |
s |
t |
|
0,30 |
|
0,15 |
0,18 |
ным лезвием |
|
s |
t |
292 |
0,15 |
|
0,30 |
|
Отрезание |
Т5К10* |
|
- |
47 |
- |
|
0,80 |
0,20 |
|
Р18** |
|
- |
23,7 |
- |
|
0,66 |
0,25 |
Фасонное точение |
Р18** |
|
- |
22,7 |
- |
|
0,50 |
0,30 |
Нарезание крепежной резьбы |
Т15К6* |
|
- |
244 |
0,23 |
|
0,30 |
0,20 |
|
|
|
|
|
|
|
|
|
|
|
Черновые |
|
|
|
|
|
|
|
|
ходы: |
|
|
|
|
|
|
|
|
Р |
2 мм |
14,8 |
0,70 |
|
0,30 |
0,11 |
|
Р6М5 |
Р |
2 мм |
30 |
0,60 |
|
0,25 |
0,08 |
|
|
Чистовые |
41,8 |
0,45 |
|
0,30 |
0,13 |
|
|
|
ходы |
|
|
|
|
|
|
Вихревое нарезание резьбы |
Т15К6* |
|
- |
2330 |
0,50 |
|
0,50 |
0,50 |
|
Обработка серого чугуна, НВ 190 |
|
|
|
|
|||
Наружное продольное точение |
ВК6* |
s |
0,40 |
292 |
0,15 |
|
0,20 |
0,20 |
проходными резцами |
|
s |
0,40 |
243 |
|
|
0,40 |
|
17
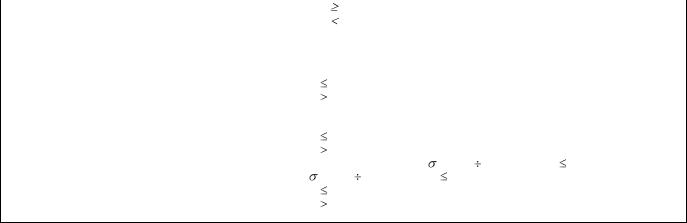
Продолжение табл. 19
Наружное продольное точение |
ВК6** |
|
s |
t |
|
324 |
|
|
0,40 |
|
0,20 |
|
0,28 |
резцами с дополнительным лез- |
|
|
s |
t |
|
324 |
|
|
0,20 |
|
0,40 |
|
0,28 |
вием |
|
|
|
|
|
|
|
|
|
|
|
|
|
Отрезание |
|
|
|
- |
|
68,5 |
|
|
- |
|
0,40 |
|
0,20 |
Нарезание крепежной резьбы |
ВК6* |
|
|
- |
|
83 |
|
|
0,45 |
|
- |
|
0,33 |
|
Обработка ковкого чугуна, НВ 150 |
|
|
|
|
|
|||||||
Наружное продольное точение |
ВК8* |
|
s |
0,40 |
|
317 |
|
|
0,15 |
|
0,20 |
|
0,20 |
проходными резцами |
|
|
s |
0,40 |
|
215 |
|
|
0,15 |
|
0,45 |
|
0,20 |
Отрезание |
ВК6* |
|
|
- |
|
86 |
|
|
- |
|
0,4 |
|
0,20 |
Обработка медных гетерогенных сплавов средней твердости, НВ 100 – 140 |
|
|
|||||||||||
Наружное продольное точение |
Р18* |
|
s |
0,20 |
|
270 |
|
|
0,12 |
|
0,25 |
|
0,23 |
проходными резцами |
|
|
s |
0,20 |
|
182 |
|
|
|
|
0,30 |
|
|
Обработка силумина и литейных алюминиевых сплавов, |
в = 100 |
200 |
МПа, НВ |
65; |
|
||||||||
|
Дюралюминия, |
в = 300 |
400 МПа, НВ 100 |
|
|
|
|
|
|||||
Наружное продольное точение |
Р18* |
|
s |
0,20 |
|
485 |
|
|
0,12 |
|
0,25 |
|
0,28 |
проходными резцами |
|
|
s |
0,20 |
|
328 |
|
|
|
|
0,50 |
|
|
*Без охлаждения
**С охлаждением
Примечания: 1. При внутренней обработке (растачивание, прорезании канавок в отверстиях, внутреннем фасонном точении) принимать скорость резания, равную скорости резания для наружной обработки с введением поправочного коэффициента 0,9. 2. При обработке без охлаждения конструкционных и жаропрочных сталей и стальных отливок резцами из быстрорежущей стали вводить поправочный коэффициент на скорость резания 0,8. 3. При отрезании и прорезании с охлаждением резцами из твердого сплава Т15К6 конструкционных сталей и стальных отливок вводить на скорость резания поправочный коэффициент 1,4. 4. При фасонном точении глубокого и сложного профиля на скорость резания вводить поправочный коэффициент 0,85. 5. При обработке резцами из быстрорежущей стали термообработанных сталей скорость резания для соответствующей стали уменьшать, вводя поправочный коэффициент 0,95 – при нормализации, 0,9 – при отжиге, 0,8 – при улучшении. 6. Подача s в мм/об.
18