Материал: Организация производства. Савенкова В.Ф
образом, длительность производственного цикла в основном зависит от времени выполнения технологического процесса (в дальнейшем это время будем называть операционным временем Топ) и времени перерывов, в частности, времени межоперационного пролеживания.
Большая часть производственного цикла приходится на операционное время, остальное время приходится на время перерывов.
Цикл может быть однооперационным и многооперационным.
Один операционный цикл представляет сумму времени технологических операций (технологического времени) и подготовительно-заключительного времени (tп-3)
tоп = tп-3 + tо.
При изготовлении полупроводниковых приборов мы сталкиваемся с многооперационным циклом.
Существует 3 вида движения партии ППП с операции на операцию в производстве. Целесообразно их рассматривать на примере:
серийного производства, когда изделия запускаются в производство сериями, партиями;
простого производственного процесса.
Первый вид движения партии изделий – последовательный.
Последовательный вид движения характеризуется тем, что все последующие операции производственного процесса с предметами труда начинаются после выполнения обработки
всей партии предметов труда на предыдущей операции.
При этом виде движения операционное время самое длительное.
Последовательный вид движения используется в цехах с единичным и мелкосерийным производством. Такими цехами в полупроводниковом производстве являются вспомогательные цехи.
Последовательный вид движения может применяться в цехе холодной штамповки и в гальваническом цехе для деталей, которые идут сравнительно небольшой партией, и каждая деталь малотрудоемка. Рассмотрим определение длительности операционного времени производственного цикла на конкретном примере. Исходные данные следующие: время выполнения операций равно t1=2; t2=1; t3=4; t4=1,5; размер партии изделий n=3; количество операций производственного процесса m=4 (рисунок 19).
136
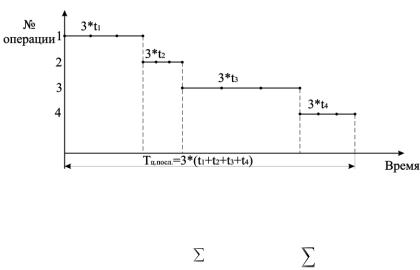
Рисунок 19. Операционный цикл при последовательном движении партии изделий
m
Отсюда, Тц.посл. = 3* tN; Тц.посл. = n* ti,
1
Тц.посл.= 3*2 + 3*1 + 3*4 + 3*1.5 = 25.5 ед. времени,
где n - количество деталей (изделий) в партии; m- число операций технологического процесса;
t - норма времени на операцию в минутах;
Если на всех или некоторых операциях имеются параллельные рабочие места, то длительность технологического
137
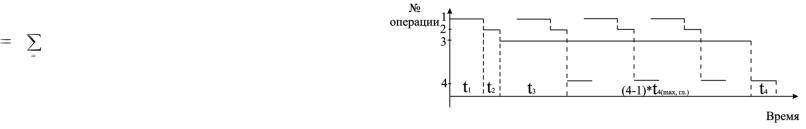
цикла обработки партии деталей при последовательном виде движения можно определить по формуле
Tпосл n m |
ti |
, |
|
||
i 1 |
c |
|
|
i |
|
где с – количество параллельных рабочих мест на опе-
рации.
Второй вид движения партии изделий – параллельный.
Параллельный вид движения характеризуется тем, что изделия передают на последующие операции немедленно
после выполнения предыдущей операции независимо от готовности остальной партии.
Каждая деталь после первой операции немедленно передается на вторую, после второй на третью и т.д.
Для удобства малогабаритные и малотрудоемкие полупроводниковые приборы передают с операции на операцию небольшими обработочными (транспортными) партиями.
Величину транспортной партии устанавливают практическим путем, исходя из соображений сокращения заделов и расходов на транспортировку, учитывая возможности оборудования, скорость конвейера и т.д.
Длительность операционного цикла наименьшая при параллельной передаче изделий с одной операции на другую.
Этот вид движения изделий наиболее эффективен в условиях массового и крупносерийного производства при организации поточной линии, где оборудование расположено по ходу технологического процесса и операции равны по времени их выполнения или кратны.
Параллельный вид движения только здесь и целесообразно использовать. При неполной синхронизации операций возникают перерывы в работе оборудования.
График производства при параллельном движении будет иметь следующий вид (рисунок 20).
Рисунок 20. Операционный цикл при параллельном движении партии изделий
138
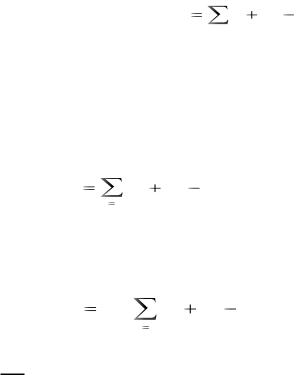
|
m |
|
Исходя из графика Tц |
ti (n 1) * tгл |
; |
|
1 |
|
Tц.пар=(t1+t2+t3+t4)+(4-1)*t3.
При наличии на операции параллельных рабочих мест, длительность технологического цикла отработки партии изделий при параллельном виде движения можно определить как
m |
ti |
|
t |
гл . |
||
Tц.пар |
(n 1) * |
|||||
ci |
cгл |
|
||||
i 1 |
|
|||||
При передаче изделия на операции небольшими обработочными (транспортными) партиями длительность цикла равна
|
m |
t |
|
t |
гл |
|
T |
p * |
i |
(n p) * |
|
, |
|
|
|
|
||||
ц.пар |
|
ci |
|
cгл |
||
|
i 1 |
|
||||
где ti – время выполнения i-ой операции; i = 1,m – количество операций;
139
n – размер серии, партии, шт.;
p – размер передаточной (обработочной, транспортной) партии, шт.;
tгл – время выполнения самой трудоемкой, наиболее продолжительной, главной, максимальной операции.
Из графика видим, что неравномерность времени операций приводит к перерывам в работе оборудования.
В данном случае более эффективным будет парал- лельно-последовательный вид движения изделий.
На размер партии (p) в полупроводниковом производстве оказывают влияние определенные факторы. Например, передаточная партия (р) формируется на операции “Химическая обработка пластин” перед диффузией. Исходя из особен-
ностей оборудования, размер партии на одну операцию – 45 шт.
Она же действует и на диффузии. Факторы, влияющие на размер партии на диффузии следующие:
1)длина рабочей зоны печи – основной фактор;
2)диаметр трубы диффузионной печи;
3)диаметр пластин;
4)технология изготовления;
5)технологическая оснастка – основной фактор. Фотолитография. Операция снятия фоторезиста позво-
ляет одновременно обрабатывать две диффузионные партии. Малая сборка – деление пластин на кристаллы. Размер
партии тот же, он сокращается за счет присутствия коэффициентов выхода годных изделий по операциям, меньших единицы.
Переформирования партий на указанных участках не происходит, изменяется только размер из-за наличия коэффициентов выхода годных приборов.
Размер партии (n) в условиях полупроводникового производства – это суточный плановый выпуск изделия цехом.
Третий вид движения партии изделия – параллельнопоследовательный.
Параллельно-последовательный вид движения харак-
теризуется тем, что изготовление изделий на последующей операции начинается до окончания изготовления всей партии на предыдущей операции с таким расчетом, чтобы работа на каждой операции по данной партии в целом шла без перерывов.
При этом виде движения в отличие от параллельного происходит лишь частичное совмещение во времени выполнения соседних операций.
Если в паре смежных операций tпосл > tпред, то возможно полное совмещение во времени выполнения двух операций,
т.е. здесь можно применить параллельный вид движения.
140