Материал: Организация производства. Савенкова В.Ф
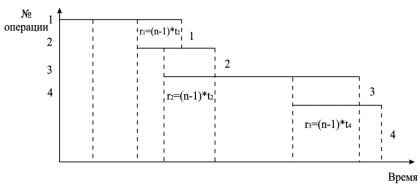
Если tпосл < tпред, то возможно лишь частичное совмещение по времени. Максимально совмещенные в этом случае
операции разнятся на время изготовления последней детали или последней транспортной партии на последующей операции (рисунок 21).
Рисунок 21. Операционный цикл при параллельнопоследовательном виде движения партии изделий
Tц.п-п равна разности между Tц при последовательном движении и суммарной величиной межоперационных перекрытий (r):
141
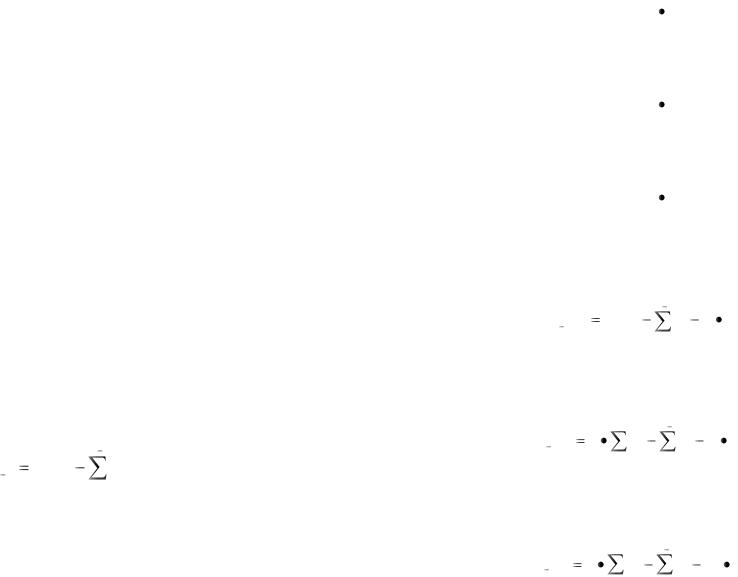
|
m 1 |
Tц.п п Tц.посл |
ri , |
|
1 |
где m-1 – количество пар смежных операций;
ri – время параллельной работы или период одновременной работы на двух смежных операциях (перекрываемое время).
Чтобы определить для каждой пары смежных операций перекрываемое время (совмещение времени), сравним графики работы операций 1 и 2, 2 и 3, 3 и 4:
r1,2=(3-1) t2,
где t2 – время выполнения более короткой операции
(tкор), т.к. t1=2, t2=1;
r2,3=(3-1) t2,
где t2 – время выполнения более короткой операции,
т.к. t2=1, t3=4;
r3,4=(3-1) t4,
где t4 – время выполнения более короткой операции,
т.к. t3=4, t4=1,5.
Отсюда,
|
m 1 |
Tц.пар. посл. Tц.посл |
(n 1) tкор . |
|
1 |
При выполнении операций на нескольких параллельных рабочих местах
m |
ti |
m 1 |
|
t |
кор |
|
Tц.пар посл n |
|
|
(n 1) |
|
|
. |
ci |
|
cкор |
||||
1 |
1 |
|
|
|||
При передаче изделий транспортными (обработочными, передаточными) партиями
m |
ti |
m 1 |
|
t |
кор |
|
Tц.пар посл n |
|
|
(n p) |
|
|
. |
ci |
|
cкор |
||||
1 |
1 |
|
|
|||
Вернемся к формуле длительности производственного
цикла
142
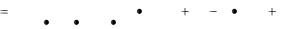
Тц= Тт(о)+ Тк+ Ттр+ Те+ Тп.
Выше была рассмотрена методика определения длительности технологического (основного) производственного процесса. Время контрольных и транспортных процессов не рассчитывается, т.к. процессы должны осуществляться параллельно технологическим, т.е. время считается перекрываемым. Если часть времени Тк не является перекрываемым, его рассчитывают по методике технологического цикла (Тц. посл., Тц.
пар., Тц. пар.-посл.).
Время перерывов складывается из времени межоперационного ожидания, или пролеживания (Тм.о.), и потерь времени, вызванных режимом работы предприятия (Тсм.р.). Длительность производственного цикла, выраженная в календарных днях, рассчитывается по формуле
Т |
ц. |
|
1,45 |
|
(ТТ (О) |
(m 1) t |
м.о. ) |
Т е |
, |
Т р.дн. |
Sсм Кв.н. 60 |
24 |
|
||||||
|
|
|
|
|
|
||||
где |
Тц – длительность производственного цикла при |
||||||||
последовательном (параллельном, параллельно-
143

Те – время естественных процессов, которое включается в формулу по фактическим данным завода, ч; 24 – продолжительность суток.
Для определения длительности производственного цикла прибора, как правило, используется формула
Тц. изд.= Тц.вед.д.+ Тц. вед.сб.ед.+ Тц. сб.и.,
где Тц.вед.д – производственный цикл изготовления ведущей детали, календарные дни;
Тц. вед.сб.ед – то же сборочной единицы, календарные дни; Тц. сб.и. – то же сборки изделия, календарные дни.
Длительность производственного цикла можно определить по построенному сетевому графику процессов изготовления прибора, а также построением циклового графика. Цикловой график строится на основе рассчитанных заранее длительностей производственного цикла деталей, сборочных единиц, сборки изделия. График продолжительности времени строится в порядке, обратном ходу технологического процесса изготовления, исходя из даты отгрузки партии изделий покупателю согласно “Договору о поставке”. Пример графика дан
-последовательном) видах движения предметов труда по опена рисунке 22. рациям, календарные дни;
Тм.о.=(m-1) tм.о. ,
где m – количество операций;
tм.о. – пролеживание между парой смежных операций, мин; Тр. дн. – продолжительность рабочего дня, ч;
Sсм. – количество смен работы предприятия, цеха;
Кв.н. – планируемый коэффициент выполнения установленных норм выработки или времени на операциях;
60 – перевод Тр. дн. в минуты; 1,45 – коэффициент перевода рабочих дней в календарные;
144
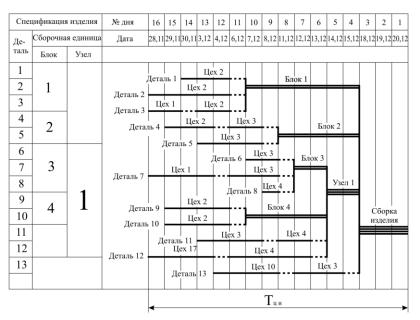
Рисунок 22. Цикловой график производственного цикла изделия.
На рисунке штриховой линией отмечено резервное (страховое) время деталей.
6. Пути сокращения длительности производственного цикла
При изучении в курсе “Экономика предприятия” оборотных средств и их оборачиваемости мы отмечали, что производственный цикл включается в показатель оборачиваемости
145