Материал: Организация производства. Савенкова В.Ф

2) выборочный контроль предусматривает проверку части изделий, которая называется выборкой.
4. По стадиям технологического процесса контроль подразделяется на :
предварительный; промежуточный; окончательный.
1)предварительный контроль осуществляется на первой стадии техпроцесса и имеет целью не допускать запуск недоброкачественных материалов, полуфабрикатов, комплектующих изделий;
2)промежуточный контроль производится в процессе изготовления изделия и разделяется на пооперационный и групповой.
Пооперационный - осуществляется после каждой операции техпроцесса, когда качество последующей операции зависит от предыдущей.
Групповой осуществляется после нескольких технологических операций или когда по техпроцессу невозможна проверка после каждой операции;
3)окончательный контроль выполняется в конце техпроцесса. Идет проверка всех деталей, сборочных единиц, приборов.
В настоящее время промежуточный контроль слабо выполняет свое назначение. Часто изделия движутся от операции к операции без проверки качества. В технологических картах записывается: контроль мастером (технологом, контролером) 10 % и т.п. от партии. Но нет четкой технологии такого контроля, отсутствуют научнообоснованные качественные показатели оценки результатов контроля. Объяснение подобного факта - в неэкономичности, дороговизне такого контроля, особенно в производстве ИМС. Если полностью осуществлять промежуточный контроль, то понадобилось бы в 10 раз больше времени на контроль нежели на производство.
171
3. Характеристика современных систем обеспечения качества продукции
Совершенствование техники и организации контроля качества продукции является крупной проблемой.
Значение проблемы контроля качества продукции оп-
ределяется следующими обстоятельствами:
1) до сих пор в ряде производств большие потери от
брака;
2)велик удельный вес работников ОТК, часто до 40 %
численности работающих в цехах;
3)недостаточен уровень механизации и автоматизации операций контроля.
Большая численность работников службы ОТК во многом объясняется применением сплошного контроля. Недостатком сплошного контроля является его последующий, а не текущий, предупредительный, характер и дороговизна.
Совершенствование контроля может идти по пути автоматизации контрольных операций и по пути создания новых прогрессивных методов и организационных форм контроля. Одним из прогрессивных методов является статистический.
Текущий предупредительный статистический контроль качества
Он заключается в том, что контролируется выборочное количество объектов и на основании анализа результатов контроля по заранее установленной и научнообоснованной системе предпринимаются меры по устранению причин брака. Он анализирует и регулирует техпроцесс, своевременно выявляя его разладку.
Контроль заключается в том, что
1) исследует состояние оборудования и технологической оснастки;
172
2)осуществляет статистический контроль качества продукции.
3)выявляет причины, приводящие к разладке техпроцесса и браку.
Он бывает двух видов:
1)текущий статистический – в процессе изготовле-
ния изделий, он предупреждает брак;
2)приемочный статистический готовой продукции
–состоит в выборочной проверке качества партий готовой продукции.
Статистический вид контроля основывается на методе рассеяния значений качественных характеристик. Выбирается метод определения меры рассеивания, эти характеристики заносятся на контрольный график с целью дальнейшей корректировки техпроцесса и предупреждения брака.
Предварительно определяют однородность значения характеристики качества и устанавливают пределы отклоне-
ний(контрольный предел и технический, далее которых идет зона брака).
Через определенные равные промежутки времени контролер берет пробу в количестве нескольких деталей из числа изготовленных. Результаты он заносит на контрольный график, который находится на рабочем месте. Отмечая полученные значения на графике и сопоставляя с возможными границами, работник ОТК может определить возможность появления брака (рисунок 25).
173
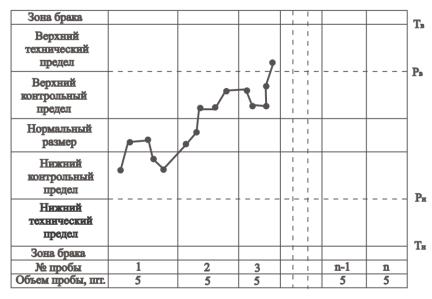
Рисунок 25. Карта статического контроля качества
Процент сдачи продукции с первого предъявления для каждого рабочего цеха определяется по графику бездефектной сдачи продукции, который составляется для мастеров производственных участков. В нем фиксируется количество сданной продукции ежедневно по трем уровням: продукция, принятая с первого предъявления; возврат; брак. Пример подобного графика приведен в таблице 18.
174
Таблица 18 Производственный участок цеха № 1 мастера Сидорова А.П.
|
Профес- |
|
|
|
День месяца. Месяц ноябрь 200_г. |
|
|
||||||
Ф.И.О. |
|
|
|
|
|
|
|
|
|
|
|
||
сия |
|
|
|
|
|
|
|
|
|
|
|
||
1 |
2 |
3 |
4 |
5 |
... |
26 |
27 |
28 |
29 |
30 |
|||
|
|||||||||||||
|
|
||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1. Ива- |
Опера- |
|
|
|
|
|
|
|
|
|
|
|
|
тор фо- |
|
|
|
|
|
|
|
|
|
|
|
||
нова |
|
|
|
Х |
Х |
|
|
|
|
|
Х |
||
толито- |
|
|
|
|
|
|
|
|
|||||
А.А. |
|
|
|
|
|
|
|
|
|
|
|
||
графии |
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
||
2. Пет- |
Опера- |
|
|
|
|
|
|
|
|
|
|
|
|
тор фо- |
|
|
|
|
|
|
|
|
|
|
|
||
рова |
|
|
|
Х |
Х |
|
|
|
|
|
Х |
||
толито- |
|
|
|
|
|
|
|
|
|||||
И.В. |
|
|
|
|
|
|
|
|
|
|
|
||
графии |
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
||
3. Яков- |
Опера- |
|
|
|
|
|
|
|
|
|
|
|
|
тор фо- |
|
|
|
|
|
|
|
|
|
|
|
||
лева |
|
|
|
Х |
Х |
|
|
|
|
|
Х |
||
толито- |
|
|
|
|
|
|
|
|
|||||
К.Ф. |
|
|
|
|
|
|
|
|
|
|
|
||
графии |
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
||
и т.д. |
|
|
|
|
|
|
|
|
|
|
|
|
|
- первое предъявление; |
|
- брак; |
|
||
- возврат продукции; |
Х – нерабочие дни. |
|
Система требует определенного обеспечения: введения специальных программ обучения рабочих; создания соответствующих систем материального стимулирования с целью повысить их заинтересованность в работе и повышении квалификации.
Но причиной низкого качества может быть не рабочий, а технология и качество работы служб качества. Поэтому система бездефектного изготовления продукции предусматривает обязательный анализ технологических процессов; аттестацию оборудования, технологической оснастки, спецификаций материалов. На основе результатов периодически проводимых заводских аттестаций разрабатывается комплекс мероприятий
175