Материал: Организация производства. Савенкова В.Ф
2.Профессионально-квалификационное соответствие работника выполняемой работе. Отклонение от принципа проявляется в текучести кадров из-за разочарованности работой, например, исследования причин текучести кадров на одном из Уральских радиозаводов, приведенные в 80-х годах в
СССР показали, что молодым людям, получившим образование 10-11 классов школы высокого качества, не интересно выполнять простые операции на поточной линии.
3.Обеспечение нормальной интенсивности труда.
Проявляется через качество и напряженность трудовых норм и нормативов, удельный вес непроизводительных затрат рабочего времени. Напряженные нормы времени в цехах невозможно выполнить более, чем на 115 %. Более высокое выполнение характеризует лишь низкое качество норм, а не высокую интенсивность труда.
4.Ритмичность труда. Проявляется в динамике работоспособности по часам рабочей смены.
5.Культура труда. Проявляется через совершенство трудовых приемов и движений, методов работы работающего. Во всем мире вопросам культуры деятельности человека придается большое значение: культуре бизнеса, культуре управления и т.д.
6.Регламентация и стандартизация труда. Прояв-
ляется в поддержании единообразия работ на основе комплектов ГОСТов, СТП и других подобных документов.
7.Отделение основной работы от вспомогательной.
Рабочий выполняет только технологический процесс, остальное осуществляется в рамках систем обслуживания рабочих мест. Принцип теоретически предложен и внедрен на практике Г.Фордом (США).
181
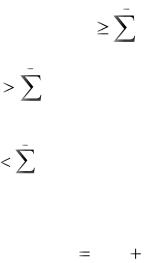
2. Организация многостаночного обслуживания, совмещение профессий, коллективные формы организации труда
В условиях автоматизированного производства возможно многостаночное обслуживание, в силу увеличения удельного веса активного наблюдения и контроля в выполнении операции рабочим.
Многостаночная работа заключается в одновременном обслуживании одним рабочим нескольких однотипных или разнотипных станков. Сущность ее состоит в том, что в момент выполнения работы вручную на одном из станков на других станках в это время происходит машинная или автоматическая работа.
Машинное время на одном станке (tавт) должно быть больше ручного вспомогательного времени на других станках
(tр).
Условие многостаночной работы:
|
|
n 1 |
|
tавт.i |
t pi . |
|
|
1 |
i |
1 |
|
Если tавт.i |
t pi , то рабочий некоторое время не |
|
|
1 |
|
загружен,
i |
1 |
tавт.i |
t pi - простаивает оборудование. |
|
1 |
Отсюда, норма обслуживания определяется по форму-
ле
n |
t |
авт |
1 , |
|
t p |
||
|
|
|
182

где tp должно включать время ручное вспомогательное с учетом времени перехода рабочего от одного станка к другому.
Если обслуживание охватывает одинаковое оборудование, т.е. дублеров, то в данном случае:
tавт 1= tавт 2=...= tавт i=...= tавт n;
tp 1= tp 2=...= tp i=...= tp n;
tавт=(n-1) tp.
Примером обслуживания оборудования-дублеров могут быть операции резки или шлифовки кремниевых пластин. Но оборудование может быть и разнотипным. В этом случае многостаночное обслуживание связано с совмещением профессий. Таким может быть многостаночное обслуживание на участке фотолитографии.
В этом случае: tопi= tавтi+ tpi кратны или, в крайнем случае, tоп на операциях должны быть близки по значению.
Расчеты при многостаночном обслуживании включают также определение цикла многостаночного обслуживания (см. график).
183

Станок |
|
tоп |
|
tавт (осн.) |
|
|
tр (всп.) |
||||||
1 |
|
18 |
|
|
14 |
|
|
|
|
4 |
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 |
|
6 |
|
|
4 |
|
|
|
|
2 |
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
4 |
|
|
|
14 |
|
|
|
|
|||
1-ый станок |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
4 |
|
2 |
4 |
|
2 |
|
4 |
2 |
|||
2-ой станок |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
6 |
|
4 |
|
2 |
|
4 |
2 |
|
|||
Загрузка рабочего |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
- ручное время,
- автоматическое время.
Рисунок 26. Цикл многостаночного обслуживания
В условиях высокой механизации и автоматизации возникает проблема оптимальной загрузки автоматического оборудования: с одной стороны необходимо избежать простоя оборудования из-за большой загрузки обслуживающего персонала, с другой стороны необходимо, чтобы коэффициент загрузки рабочих был высок. Для этих целей применяются математические методы: массового обслуживания и статического моделирования (Монте-Карло).
Разделение труда предполагает его кооперацию (объединение).
Кооперация труда находит выражение в совмещении профессий, коллективных формах работы и т.д.
184
Совмещение профессий предусматривает выполнение одним рабочим функций по двум или нескольким профессиям или специальностям.
Необходимость совмещения профессий наиболее часто возникает при выполнении монотонных работ, при организации многостаночного обслуживания, при организации бригад и т.д.
Например, совмещение профессий может широко применяться в условиях ручных и слабомеханизированных сборочных операций в полупроводниковом производстве, где труд монотонный, изделия малы, операции коротки по времени выполнения.
Совмещение профессий отличается целевым единством выполняемых работ. Например, смена рабочим операций в пределах только фотолитографических работ или гальванических работ; или операций в пределах бригады, обслуживающей один сложный автомат, агрегат.
Разновидностью совмещения профессий является совмещение функций. Оно также предполагает целевое единство работ. Например, совмещение станочных работ с погрузкой и транспортировкой, станочных работ и наладочных. Совмещение функций широко применяется в условиях полупроводникового производства с целью снижения монотонности труда.
Отличительным признаком совмещения профессий и совмещения функций является то, что они осуществляются в
пределах одного рабочего дня.
Овладение второй профессией тоже является разно-
видностью совмещения профессий. Термин «овладение второй профессией» приемлем для работ, не имеющих общих функциональных признаков между собой и осуществляемых вне пределов одного рабочего дня.
Эффективным оно является при замене ушедшего в отпуск, заболевшего и т.д. Кроме того, в полупроводниковом производстве смена профессий осуществляется организованно. Например, на одном из заводов был установлен график смены
185