Материал: Организация производства. Савенкова В.Ф
При разработке планировки рабочего места должны быть учтены следующие требования.
Компьютер должен быть установлен так, чтобы за ним было легко и удобно работать. В процессе работы поза оператора должна быть такой, чтобы он не уставал, чтобы все необходимое для работы было легкодоступным.
Монитор должен находиться на уровне глаз оператора. Расстояние между монитором и лицом оператора
должно быть не меньше 40 см.
Клавиатуру лучше всего расположить на расстоянии 10 см от края стола, что позволит запястьями рук опираться на стол.
Перерывы в работе должны быть регулярными. Оптимальным должно быть освещение помещения.
Оно не должно быть ярким. Люстры и окна должны быть снабжены рассеивателями. В светлом помещении плохо видны буквы и цифры на экране монитора. Это вызывает головные боли, ухудшение зрения.
Виды излучений от компьютера:
1)электростатическое поле,
2)электромагнитное поле (переменное),
3)ультрафиолетовое излучение,
4)рентгеновское излучение (незначительное).
При формировании электростатического заряда: на рабочем месте нарушается баланс положительных и отрицательных ионов вокруг оператора. Положительно заряженные ионы оседают на пыль, дым табака и т.д., а те на лицо, глаза оператора. В результате возникают головная боль, бессонница, раздражение кожи, усталость глаз, угнетение нервной системы (депрессии), стрессовое состояние.
Переменное электрическое и магнитное поле вызывает развитие онкологических заболеваний, изменение состава зубных пломб – выделение ядовитых компонентов.
201

Рентгеновское и ультрафиолетовое излучение: при длительной работе с компьютером или при заболевании сетчатки глаз оказывает отрицательное влияние на состояние и организм человека.
Отсюда обязательность защитных средств.
Тема 3.2. Организация нормирования труда
Рекомендуемая литература
1.Организация, планирование и управление предприятием электронной промышленности / Под ред. П.М.Стуколова М.: Высш. шк. 1986. С. 188-203.
2.Организация и планирование машиностроительного производства / Под
ред. М.И.Ипатова и др. М.: Высш. шк. 1988. С. 279-
302.
1. Сущность и задачи нормирования труда
Нормирование представляет собой установление меры затрат труда по каждому участку работы.
Это определение отражает не только содержание, сущность нормирования труда, но и его основную задачу.
Нормирование является одним из направлений НОТ. Оно способствует конкретному выражению разделения труда, многостаночного обслуживания, совмещения профессий, организации рабочего места и его обслуживания.
Эффективность нормирования труда заключается в росте производительности труда.
Нормирование труда является базой для: технико-экономического планирования, оперативно-производственного планирования, расчета мощностей,
202

производственных программ, определение численности работников предпри-
ятия,
расчѐта фонда заработной платы работников предприятия, отдельных его подразделений.
Содержанием нормирования труда являются следующие функции:
1. Установление технически обоснованных норм затрат труда.
Важнейшими нормами затрат труда являются: нормы времени, нормы выработки, нормы обслуживания, нормы численности, нормы управляемости.
2.Организация освоения установленных норм.
3.Аналитическая функция: установление норм сопровождается изучением и анализом производственных или творческих процессов, затрат времени на их выполнение, анализом установленных норм.
2.Классификация затрат рабочего времени
Классификация затрат рабочего времени необходима для выявления возможностей рабочего места, служащего базой нормирования. В данном случае все время делится на норми-
руемое и ненормируемое.
Нормируемое – это время, необходимое для выполнения заданной работы. Оно входит в состав нормы времени.
Ненормируемым считается время, необходимость которого возникает из-за недостатков организации.
Нормируемое время подразделяется на:
подготовительно-заключительное (tп-з) – время, необ-
ходимое на подготовку к работе и окончание ее: ознакомление с работой, получение материала и т.д., наладку оборудования в начале смены, сдачу работы. Это время затрачивается один раз на всю партию и не
203
зависит от ее размера. В массовом производстве это время невелико и обычно не рассчитывается, но увеличивается время на обслуживание.
Оперативное время (tоп) – время затрачиваемое непосредственно на выполнение операции и повторяющееся с каждой единицей изделия. Оно подразделяется на основное (технологическое) и вспомогательное.
Основным (tо) называется время, когда непосредственно осуществляется изменение внутренней и внешней форм, размеров, взаимного расположения (при сборке) и т.д. Оно может быть ручным, машинноручным, машинно-автоматическим, аппаратурным.
Пример.
Операция “Диффузия фосфора в эмиттер”:
холодная зона 5-10 мин (треххлористый фосфор); горячая зона 15-20 мин (кислород);
холодная зона 5-7 мин.
Вспомогательное время (tв) – это время, затрачивае-
мое рабочим на выполнение действий, которые создают возможность выполнения основной работы (снять, установить изделие).
Пример.
Операция “Диффузия фосфора в эмиттер”: загрузить трубу лодочками;
продуть трубу треххлористым фосфором – 5 мин (после каждой обработки кварцевой трубы); продуть трубу кислородом – 3-5 мин.
Для многих операций полупроводникового производства характерен групповой метод обработки, когда происходит одновременная обработка партии изделий в зависимости от пропускной способности оборудования. Основное и вспомогательное время (tо и tв) в этом случае затрачиваются на всю обработочную партию изделий. Примером таких операций могут
204
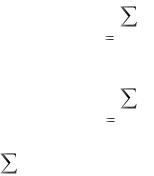
быть вплавление, напыление, диффузия, проверка герметичности приборов, ионное легирование и т.д. Время на одну деталь определяется:
n
|
to |
|
|
t' |
1 |
; |
|
|
|||
о |
n |
|
|
|
|
|
|
|
n |
|
|
|
tв |
|
|
t ' |
1 |
|
, |
|
|
||
в |
n |
|
|
|
|
|
|
n
где tо ,tв - время на партию, на одну загрузку и т.д.;
1
n – количество деталей в обрабатываемой партии. Время обслуживания рабочего места (tобс) – это время
на уход за рабочим местом и поддержание его в рабочем состоянии.
Оно подразделяется на время организационного обслуживания и время технического обслуживания.
Техническое обслуживание (tт. обс) – это смена инструмента, подналадка оборудования в течение смены.
Организационное обслуживание (tо. обс) – это раскладка и уборка инструмента, химической посуды и фильтров, протирка спиртом рабочего места, заполнение сопровождающих документов.
В отрасли разработан перечень типовых работ технического и организационного обслуживания по технологическим операциям полупроводникового производства для целей нормирования затрат времени.
Перерывы в работе частично относятся к нормируемым, частично к ненормируемым.
Перерывы, включаемые в нормируемое время.
Время на отдых и личные надобности (tотл) – это время, необходимое для поддержания работоспособности. Время,
205