Материал: Разработка строительного подъемника
Шарнирные соединения механизма управления автоматов смазывают приборным маслом (ГОСТ 1805-76). Шарнирные соединения тормозных электромагнитов и конечных выключателей смазывают при периодических осмотрах. Смазочный материал наносят небольшими волосяными кисточками так, чтобы он не попал на контактные устройства. Некоторые шарнирные соединения смазывают несохнущим смазочным материалом, например техническим вазелином. При замене смазочного материала, особенно в редукторах, пользуются приспособлениями - воронками, шлангами с воронками, ведрами, лейками.
Консистентные смазки наносят лопаточками, нагнетают шприцами через прес-масленки или смазочные отверстия, подают через колпачковые прес-масленки.
Смазочные материалы хранят в закрытой металлической или пластмассовой посуде. Пары, выделяемые смазочными материалами, могут образовать взрывоопасную смесь. Поэтому при работе со смазочными материалами и их хранении необходимо соблюдать правила противопожарной безопасности.
Пролитое масло посыпают песком,
собирают вместе с ним, увозят на свалку и сжигают.
.4 Расчёт годовой производственной
программы эксплуатации оборудования
Годовая производственная программа ремонтных работ рассчитывается, исходя из объёма работ, связанных с проведением технического обслуживания (ТО) и ремонта оборудования соответствующей номенклатуры.
Исходные данные:
Периодичность проведения:
ТО-1 через 75 ч наработки;
ТО-2 через 150 ч наработки;
ТР через 1200 ч наработки;
КР через 4800 ч наработки.
Трудоёмкость проведения ремонтов:
ТО-1 = 2,5 чел.×ч.;
ТО-2 = 5 чел.×ч.;
ТР = 45 чел.×ч.;
КР = 200 чел.×ч.
Длительность простоя:
ТО-1 - 0,25 дня;
ТО-2 - 0,5 дня;
ТР - 2 дней;
КР - 6 дней.
Определяем коэффициент технического
использования [9]:
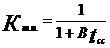 , (3.1)
где В - удельный простой машин или
оборудования в ремонте и ТО, в днях на 100 часов наработки;сс - среднесуточная
наработка, 100 ч,
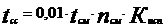 ,(3.2)
где tсм - продолжительность смены, tсм = 8 ч;см - число смен за сутки, nсм = 2;
Кисп = 0,75 - коэффициент
использования внутрисменного времени.
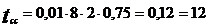 (ч).
Для определения удельного простоя в
рабочих днях по всем видам воздействий требуется рассчитать удельный простой в
каждом из них и затем просуммировать.
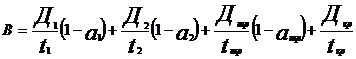 , (3.3)
где а1, а2, атр - частоты совпадений
соответственно ТО-1 с ТО-2, ТО-2 с ТР, ТР с КР, и равные [9]:
 ; (3.4)
 ; (3.5)
 , (3.6)
где t1, t2, tтр, tкр - периодичность
проведения по наработке в часах ТО-1,ТО-2, ТР, КР соответственно.
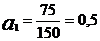 ;
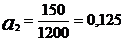 ;
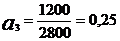 .
Тогда, подставив значения в формулу
(3.3), получим:
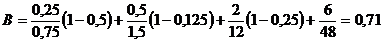 (дня).
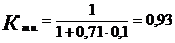 .
Наработка машины за плановый период
tпл прямо пропорциональна дням работы предприятия Др.п. за тот же период,
определяется по формуле [9]:
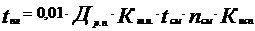 , (3.7)
где Др.п. - определяется исходя из
того, что в году 365 календарных дней, 104 выходных и 8 дней праздников;
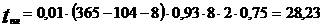 (часа на 100 часов наработки).
Исходя из годовой плановой
наработки, определяем число ТО и ремонтов по каждому виду воздействий [9]:
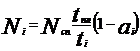 , (3.8)
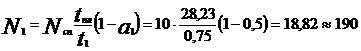 (шт.);
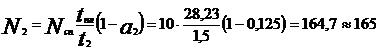 (шт.);
Трудоёмкость выполнения работ по
каждому виду воздействий определяется соотношением [9]:
 , (3.9)
где Тi - трудоёмкость одного
воздействия, чел.×ч.;
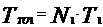 (чел.×ч.); (3.10)
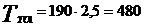 (чел.×ч.);
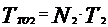 (чел.×ч.); (3.11)
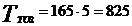 (чел.×ч.);
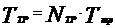 (чел.×ч.); (3.12)
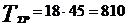 (чел.×ч.);
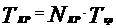 (чел.×ч.); (3.13)
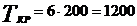 (чел.×ч.).
Тогда, подставив значения в формулу
(3.9), получим:
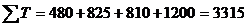 (чел.×ч.).
Таблица 3.2 Трудоёмкость выполнения работ по каждому виду ремонтов
|
Вид воздействия |
Число воздействий |
Трудоёмкость одного вида воздействия, чел.×ч. |
Суммарная трудоёмкость, чел.×ч. |
|
ТО-1 |
190 |
2,5 |
480 |
|
ТО-2 |
170 |
5 |
825 |
|
ТР |
20 |
45 |
810 |
|
КР |
10 |
200 |
1200 |
|
Итого: |
3315 |
||
3.5 Разработка технологического процесса ремонта детали
строительный подъемник ловитель
3.5.1 Определение дефектов
Основными дефектами валов являются:
износ шеек, при котором изменяется форма вала и его диаметр, в следствие чего увеличиваются зазоры между подшипником и валом;
царапины, риски и задиры;
износ шпоночных пазов;
трещины и расслаивание.
Кроме того, могут быть смяты и сколоты боковые
поверхности шпоночной канавки и шлицев; возможны изгиб, скручивание, трещины и
излом.
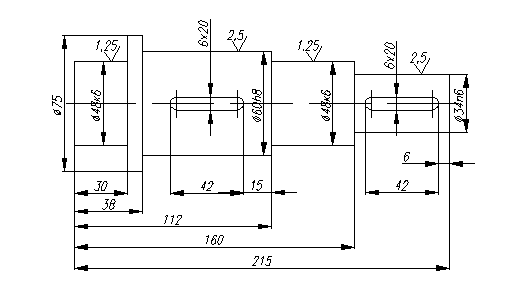
Рис. 3.1 Эскиз вала
Преждевременный износ вкладышей и шеек валов чаще всего вызывается:
недостаточной смазкой или смазкой с пониженной вязкостью;
загрязнением смазки вследствие плохого уплотнения подшипников;
повышенной вибрацией и толчками, возникающими при работе машины, и неуравновешенностью вращающихся масс;
неправильной сборкой валов и подшипников (малые или увеличенные зазоры между валом и вкладышем, перекос осей вала и вкладыша подшипника и др.);
недостаточно качественной, грубой
обработкой поверхности трения шейки вала вкладыша.
.5.2 Выбор вида обработки
поверхностей
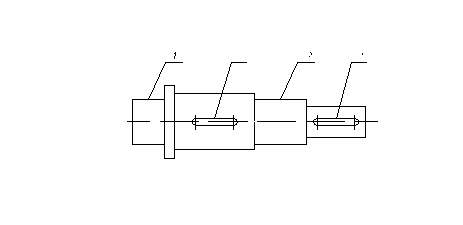
Рис. 3.2 Эскиз вала с обозначением
поверхностей, подлежащих ремонту
Технологический процесс ремонта вала будет иметь вид:
Очистить поверхности вала, провести дефектовку.
Токарная. проверить центровые отверстия.
Слесарная. Проверить вал на биение и, если нужно, выправить.
Расточить поверхности 1,3,2,4.
Наплавочная. Наплавить поверхности 1,3, 2,4.
Термическая. Нагреть вал до 800о С, произвести отжиг.
Слесарная. Очистить вал от окалины, проверить на биение и, если нужно, выправить.
Токарная. Проточить поверхности 1,3,2,4.
Фрезерная. Фрезеровать шпоночные пазы поверхности 2,4 (развернув вал на 90о.
Заключительная. Сдать механику цеха или в ОТК.
.5.3 Выбор оборудования и обоснование операции
.Шабер, щетка, измерительный инструмент
. ТВС 1К62, центровочное сверло 2300-0055 ГОСТ 886-77.
. Приспособление для правки валов, индикатор часового типа.
. ТВС 1К62, штангенциркуль ШЦ-2-250-0.05 ГОСТ 166-89, проходной резец 16х25 мм с пластиной Т15К6.
. Приспособление для наплавки на базе ТВС, наплавочная головка АБС ГОСТ 8213-75, выпрямитель тока ВС-600 ГОСТ 1384-87,проволока НП 30*ГСА ГОСТ 10543-82.
. Камерная электропечь.
. Круг шлифовальный ПП 750х80х305 ГОСТ 2424-75, приспособление для плавки валов.
. ТВС 1К62, штангенциркуль ШЦ-2-250-0.05 ГОСТ 166-89, проходной резец 16х25 мм с пластиной Т15К6.
. Фрезерный станок 6904Ф3, цилиндрическая фреза с диаметром 20мм.
. Контрольный стол, микрометр МК 150х1 ГОСТ 6507-90, образцы
шероховатости
ГОСТ 9378-93, штангенциркуль ШЦ-2-250-0.05 ГОСТ 166-89.
.5.4 Технологическое проектирование и оформление технологической документации
Цель разработки технологического маршрута - обеспечение наиболее рационального процесса ремонта детали заданной точности и качества, рационального технологического процесса.
Выбранный маршрут оформили в виде операционной
карты ремонта вала
Таблица 3.2 Технологическая карта ремонта вала
.6 Монтаж и демонтаж подъемника
При монтаже подъемников способом подращивания снизу сначала устанавливают при помощи автомобильного крана опорную раму с первой (верхней) секцией мачты и монтажной люлькой (или подхватом) на подготовленное основание. Затем последовательно поднимают при помощи собственной лебедки первую и последующие секции, причем на место каждой из поднятых секций снизу устанавливают новую, скрепляемую болтами с ранее поднятой. При этом повышается безопасность монтажных работ, так как секции не приходится соединять между собой на высоте. После окончания подращивания мачты ее раскрепляют к стене здания настенными опорами.
Монтирует подъемник бригада из четырех человек,
один рабочий выполняет .верхолазные работы.
4. Электрическая часть
.1 Общие сведения
Электрической схемой называется чертеж, на котором электрические машины, аппараты, приборы и связь между ними показаны условными графическими изображениями и буквенными обозначениями.
А - устройство, усилитель.
С - конденсатор.
Е - разные элементы (нагревательный - ЕК, электролампа - EL).- предохранитель, защитное устройство (плавкий предохранитель - FV).- генератор, источник питания (батарея - GB).
Н - устройства индукционные и сигнальные (прибор звуковой сигнализации, например сирена, звонок - НА, прибор световой сигнализации, например световое табло - HL).
К - реле, контактор, пускатель (контактор или магнитный пускатель - КМ, реле токовое - КА, реле тепловое - К.К, реле напряжения - KV, реле времени - КТ).
М - электродвигатель.
Р - прибор, измерительное оборудование (амперметр - РА, вольтметр - PV, ваттметр - PW).- выключатели и разъединители в силовых цепях (выключатель автоматический - QF).- резистор (потенциометр - RP).- устройства коммутационные в цепях управления, сигнализации и измерительных (выключатель или переключатель - SA, выключатель кнопочный - SB, автомат, не имеющий контактов в силовых цепях, - SF, выключатель, срабатывающий от различных воздействий, например от положения, конечный - SQ, от частоты вращения - SR).
Т - трансформатор, автотрансформатор (трансформатор тока - ТА, трансформатор напряжения - TV).- приборы электровакуумные и полупроводниковые (диод - УД, транзистор - VT, тиристор - VS).- соединения контактные (токосъемник, контакт скользящий - ХА, штырь - ХР, гнездо - XS).- устройства механические с электромагнитным приводом (электромагнит - УА, тормоз с электромагнитным приводом - YB).
Электрические машины, аппараты, приборы, их зажимы, а также соединяющие их провода имеют на схемах условные буквенно-цифровые обозначения (коды), порядковый номер элемента в схеме указывается цифрой после буквенного обозначения (Kl, K2....); контакты, например универсальных переключателей, команде контроллеров, в схеме обозначаются цифрами (1, 2, 3 и т. д.), в тексте задействованные контакты указываются через дефис после буквенно-цифрового обозначения электрического аппарата (элемента), которому они принадлежат: S1-1, S1-2 и т. д. В зависимости от назначения электрические схемы подразделяют на структурные, функциональные, принципиальные и схемы соединений (монтажные). При обслуживании машин обычно используют принципиальные схемы, реже - схемы соединений.
Принципиальные схемы предназначены для пояснения принципа действия (работы) всей установки. Каждый электрический аппарат на этих схемах показывают разделенным на составные элементы (катушки, контакты, блок-контакты), эти элементы ставят в те цепи, в которых они действуют.
Электрические аппараты на схемах изображают в нормальном положении. Для электромагнитных аппаратов (контакторов, реле) нормальное положение соответствует положению элементов аппарата и особенно контактов при отсутствии тока во втягивающей катушке. Для других аппаратов (кнопок, конечных выключателей) нормальным положением считается то, которое они занимают при отсутствии внешнего воздействия. Рубильники и выключатели показывают на схемах с разомкнутыми контактами, ножами и губками. Контакты аппаратов, разомкнутые в нормальном положении, называются замыкающими, а контакты, замкнутые в нормальном положении, - размыкающими.
В принципиальных схемах выделяются силовые цепи, цепи управления и вспомогательные. В силовую цепь входят вводные рубильники, предохранители, катушки максимальных реле, главные контакты автоматов, контакторов или магнитных пускателей, статоры и роторы электродвигателей, катушки электромагнитов. В цепи управления, составной частью которых являются цепи электрической и механической зашиты, входят катушки контакторов, реле и магнитных пускателей, кнопки управления, контакты реле, блок-контакты контакторов и магнитных пускателей, конечные выключатели. Вспомогательные цепи - это цепи освещения, обогрева, звуковой сигнализации и связи, которые включают в себя соответствующие приборы, а также аппараты управления ими (выключатели, кнопки). Силовые цепи на принципиальных схемах обычно изображают толстыми линиями, все остальные - тонкими.