Материал: УПАКОВКА ГЛС метода
1.1.1.13.5.2.2. Полимерный пакет с патрубками для наполнения и забора раствора
Характеристика упаковки
Первичные упаковки для LVP в виде пакетов из ПВХ используются более 50 лет. За все время состав этой однослойной пленки не изменился. В отличие от упаковок из ПВХ, первичные упаковки из полиолефинов (полиэтилена, полипропилена) появились только вконцевосьмидесятыхгодов.Пленкиизполиолефиновизготавливают многослойными. Слои могут быть подобраны в соответствии со специфическими задачами и требованиями. Многослойные пленки из полиолефинов менее парогазопроницаемы, чем пленки из ПВХ, минимальна миграция компонентов пленки в состав раствора и абсорбция компонентов раствора, при утилизации не выделяют такое количествовредныхвеществ,какПВХ-пленки,упаковканемутнеет после термической стерилизации. Олефиновые мягкие контейнеры изготавливаются методом термической контактной сварки. Подробная характеристика материалов приведена в разделе 2.4.
Возможно два варианта проведения технологического процесса получения LVP в полимерных пакетах:
-заполнение готовых приобретенных пакетов;
-изготовление пакетов из полимерной пленки и их заполнение препаратом в одном технологическом цикле по так называемой тех- нологииFFS–FormFillSeal.Изготовлениепакетаможетпроисходить как из пленки в форме трубы, так и из листовой пленки (наиболее часто). Пленка имеет толщину 180-200 мкм в зависимости от производителя. Полимерная пленка для такого типа упаковки выпускается следующими фирмами: SealedAir (США) – пленка Nexcel™, Renolit (Голландия) – пленка Solmed®, Pregis (Германия) – пленка Propiflex®.
Внешнийвидполимерныхпакетовприведеннарис.3.5.2.4.,порты и колпачки – на рис. 3.5.2.5. и 3.5.2.6. Структура пакета такова, что между слоями полимера вваривается патрубок, в которую затем вставляется порт, укупориваемый пробкой и колпачком, или сразу вваривается порт-патрубок, укупориваемый евроколпачком. Евроколпачки аналогичной конструкции используют и для полимерных бутылок, изготовленных по технологии BFS. Такие фирмы, как на-
пример Austar Pharmaceutical Packaging Material Group (Китай), по-
ставляют укупорочные средства для инфузионных пакетов.
76
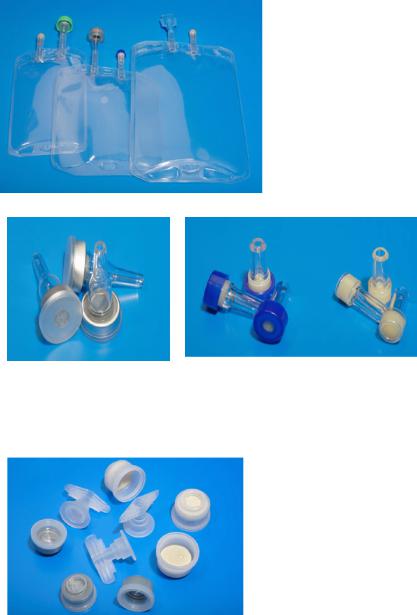
Рис. 3.5.2.4. Внешний вид полимерных пакетов (однокамерные,
с двумя портами)
инфузионный порт |
инъекционный порт |
Рис. 3.5.2.5. Порты полимерных пакетов
Рис. 3.5.2.6. Порт-патрубок с евроколпачком
77
Фасовка LVPв полимерные пакеты
Оборудование для изготовления LVP в полимерных пакетах может состоять как из двух частей — изготовления пакета и заполнения препаратом с последующей герметизацией, так и выполнять указанные операции последовательно с минимальными передаточными операциями (интегрированный процесс).
Среди фирм, выпускающих подобное оборудование, следует выделить PLÜMAT(Германия), BauschAdvancedTechnology Group (Германия) и др.
Постадийно процесс FFS можно представить следующим образом:
-формирование — изготовление из многослойной полимерной пленки маркированного пакета-контейнера с одним или двумя портами. Пленка подается и протягивается, разрезается и просекается отверстие для подвешивания пакета. Маркировка пакета идет при его формировании штамповкой горячей фольгой. Трубки подаются, отрезаются. Пакеты отделяются, открываются вакуумом
ивводятся трубки. Верхняя и нижняя части пакета свариваются.
-наполнение — дозированный розлив препарата в пакетконтейнер. Пакеты с вваренными трубками подаются системой загрузки, трубки фиксируются и пакет заполняется в соответствии с объемом.
-укупорка — укупорка портом с пробкой, как правило с контролем первого вскрытия (если две трубки ввариваются в пакет, то соответственно вставляются два порта – инъекционный и инфузионный).
При интегрированном производственном процессе, автоматизированная обработка пленки, штуцеров и растворов до получения конечного продукта производится непосредственно на одной машине, без промежуточных стадий.
В отличие от этого, процесс из отдельных операций выполняется на разных машинах. Чаще всего разделяются стадия изготовления мягких контейнеров и стадия розлива-укупорки. На первом этапе производственного процесса выполняется изготовление пакетов. На специальной машине, зачастую расположенной в отдельном помещении, происходит заполнение и укупорка пакета.
78
Если на машине для формирования-розлива-укупорки одиндва оператора достигают производительности 3000 контейнеров в час, то при использовании отдельных машин для этого требуется пять операторов. Разделение процесса на отдельные стадии имеет
идругие недостатки:
-расходы на транспортировку пустых пакетов к разливочной машине;
-расходы на хранение пакетов между стадиями производственного процесса;
-дополнительные затраты на валидацию производственного цикла;
-повышение производственных рисков из-за большего числа отдельных стадий, например, загрязнения или ошибок при маркировании.
Преимуществами производственного процесса, выполняемого на отдельных машинах, является большая доступность и гибкость. Поэтомуинтегрированныйпроцессоправдываетсебяэкономически при высокой мощности производства и нечастой смене препарата.
1.1.1.2 3.5.2.3. Полимерная бутылка с навариваемой на горловину специальной конструкцией пробка-колпачок
Характеристика упаковки
Внутри него размещена резиновая прокладка, через которую производится забор препарата.
Первичные упаковки для LVP в виде полимерных бутылок изготавливают из полиэтилена или полипропилена, которые поступают на производство в виде гранул. Характеристика материалов приведена в разделе 2.4.
Изготовление полимерных бутылок и их заполнение препаратом происходит в одном технологическом цикле по так называемой технологии BFS — Blow Fill Seal. По технологии BFS можно производить и SVP в полимерных ампулах.
Внешний вид LVP в полимерных бутылках и SVP в полимерных ампулах приведен на рис. 3.5.2.7. и рис. 3.5.2.8.
79
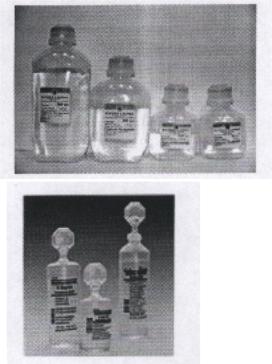
Рис. 3.5.2.7.
Внешний вид LVP в полимерных бутылках
Рис. 3.5.2.8. Внешний вид SVP в полимерных ампулах
Фасовка LVPв полимерные бутылки
Фирмы, выпускающие оборудование для производства инфузионных растворов в полимерных упаковках по технологии ВFS: Rommelag (Швейцария), PLÜMAT (Германия), Weiler Engineering (США), BrevettiAngela (Италия) и др.
Технология производства практически очень близка к той, что представлена выше. Вначале производится изготовление (выдув) флакона и наполнение флакона лекарственным средством — процесс BFS, затем герметизация путем приваривания к горловине узла пробки-колпачка, который поставляется стерильным в сборе.
Постадийно процесс BFS можно представить следующим об-
разом (рис. 3.5.2.9.):
-экструзия—расплавполимерныхгранул,разрешенныхкпри- менению в фармацевтической промышленности, при температуре
80