Материал: Інноваційний менеджмент
6.2. Инновационная деятельность хозяйствующего субъекта [4]
Инновационная политика хозяйствующего субъекта представляет собой совокупность направлений и методов воздействия хозяйствующего механизма на производство новых видов продукта и технологий. Конечной целью инновационной политики хозяйствующего субъекта является разработка инновационного проекта. Инновационный проект – это обоснование экономической целесообразности объекта и сроков осуществления капитальных вложений, в том числе необходимая проектно-сметная документация, а также описание практических действий по осуществлению инвестиций в новацию.
При разработке инновационной политики хозяйствующего субъекта рекомендуется предусмотреть:
Соответствие мероприятий законодательным и иным нормативно-правовым вопросам регулирования инновационной деятельности в Украине.
Достижение экономического, научно-технического, экологического и социального эффекта рассматриваемых инвестиций в новации.
Получение хозяйствующим субъектом прибыли на инвестируемый капитал
Эффективное распоряжение средствами на осуществление бесприбыльных инновационных проектов
Использование хозяйствующим субъектом государственной поддержки в целях повышения эффективности инвестиций в новации
Привлечение субсидий, грантов, льготных кредитов банков и фондов.
При определении инновационной политики хозяйствующего субъекта учитываются:
состояние рынка;
место данного хозяйствующего субъекта на рынке, объем реализации его товаров, их качество, цена, действия конкурентов (рекомендуется использовать карты позиционирования);
экономическое положение фирмы и ее финансовое состояние;
сочетание собственных и привлеченных ресурсов хозяйствующего субъекта. Привлеченные ресурсы (кредитная задолженность, полученные авансы, кредит, займы, арендованные основные средства и т.д.);
льготы, получаемые хозяйствующим субъектом от государства;
условия страхования.
Любая инновация связана с будущим временем. Любой инновационный проект означает изобретение Будущего. Политика изобретения будущего включает в себя три основных момента:
Выбор направления политики
Стратегическое планирование
Оперативное планирование
Выбор направления инновационной политики – это формирование совокупности альтернативных целей или задач, которые необходимо реализовать в будущем. Главным методом принятия решения остается интуитивное суждение, основанное на опыте. Существует более точные методы прогноза и отбора целей, т.е. выбора направлений инновационной политики (метод написания сценариев, метод игр, метод Дельфи и др.)
Стратегическое планирование инноваций представляет собой формирование ряда альтернативных путей и средств достижения избранных целей или цели. Процесс стратегического планирования в свою очередь состоит из двух этапов:
Определение альтернатив решения поставленной цели
Выбор одной из них
В результате определяется стратегия инновации, которая показывает общее направление поиска и развития нововведения. Стратегия позволяет сконцентрировать усилия разработчика инноваций на вариантах решений, которые не противоречат выбранным целям и отбросить в сторону все другие варианты.
Оперативное планирование инновации – это планирование последовательности отдельных мероприятий, необходимых для реализации выбранной стратегии. Инновационный проект разбивается на отдельные этапы и мероприятия.
Задача оперативного планирования – определение сроков начала и окончания работ, количество исполнителей по конкретным рабочим местам, определение необходимых ресурсов (финансовых, материальных, информационных и др.) и их объема.
6.3. Основы комплексной подготовки производства к выпуску новой продукции
Тенденция развития технологий [1,с.354].
Современный этап научно-технического прогресса характеризуется технологической революцией, связанной с переходом от преимущественно механической обработки предметов труда к комплексному использованию многообразных сложных форм движения материи, особенно физических, химических, биологических процессов.
Технология не только определяет порядок выполнения операций, но и выбор предметов труда, средств воздействия на них, оснащение производства оборудованием, приспособлениями, инструментом, средствами контроля и т.д. Характерные особенности принципиально новых технологий выражаются в следующем:
Наблюдается переход от дискретных (прерывных) процессов, которые могут развиваться лишь по направлению все большего дробления операций, а следовательно, увеличения их монотонности непривлекательности к малооперационным производственным процессам.
Механическая обработка предметов труда заменяется непрерывными процессами: вибрационной обработки, порошковой металлургии, точному литью по моделям, штамповкой.
Начинается переход к замкнутым технологическим схемам с полной переработкой отходов (безотходные технологии)
В технологии все чаще используются экстремальные условия: сверхнизкие и сверхвысокие температуры и давления, глубокий вакуум, импульсно-взрывные методы, ядерные излучения и др.
Плазменная технология используется для получения новых материалов, изменения их состава и свойств, радиация – для модификации полимеров в кабелях и электроизоляции.
Многие технологические процессы связаны с использованием электроэнергии не только как источника энергии, но и для технологических целей. Электрохимия – получение чистых и сверхчистых веществ, получение новых металлов (титан, магний, алюминий и др.). Электрофизические методы обработки деталей: лазерная обработка, электроискровая, электроимпульсная, электроконтактная сварка, применение токов высокой частоты. Электронные пучки высокой энергии используются для повышения термопрочности материалов, покраски без растворителей, мгновенной полимеризации, дезинфекции сточных вод. Лазерная технология используется для сварки, резки, термообработки, прошивки отверстий, бесконтактного контроля и др.
Новейшая технология характеризуется большей универсальностью, связанную с переходом от многообразных машин с подвижными механическими агрегатами к унифицированным аппаратам.
Новые технологии очень часто носят межотраслевой характер.
Пластическая деформация используется в машиностроении для штамповки шестерен, валов метизов и металлургии для проката и волочения.
Самой массовой промышленной технологией сегодняшнего дня считается технология производства полупроводниковых приборов, позволяющих создавать на одной плоскости полупроводника десятки тысяч идентичных приборов, т.е. микропроцессоры и другие изделия с сложной структурой.
Сложность современных технологий рассмотрим на примере производства инструментальных твердых сплавов.
Краткий очерк развития производства твердых сплавов
Разработка и начало производства твердых сплавов относятся к концу двадцатых годов ХХ столетия и вызвано развитием металлообрабатывающей промышленности. К этому времени потенциальные возможности инструмента на основе быстрорастущих сталей были практически исчерпаны. Дальнейшее повышение производительности обработки металлов резанием – увеличение скорости резания, подачи, глубины резания превышало технологические возможности инструмента на основе инструментальных сталей. Требовался новый инструментальный материал, обладающий повышенными значениями твердости и прочности, способностью работать при высоких температурах. Таким материалом и являются твердые сплавы. Их производство потребовало разработки нового метода изготовления металлических изделий – порошковой металлургии и разработки промышленных способов получения металлоподобных веществ – карбидов, нитридов, боридов, силицидов некоторых других.
Порошковой металлургией называется технологический метод производства металлических порошков и изделий из них. Исходным сырьем в порошковой металлургии являются порошки металлов или их смеси, подвергающиеся после формирования (прессованию), термической обработке (спеканию) при температуре ниже точек плавления исходных веществ.
Порошковая металлургия получила в настоящее время широкое распространение благодаря ряду особенностей и преимуществ перед обычными методами плавки и литья. Основные из них:
Снижение температуры процесса при замене плавления спеканием
Возможность получения сплавов из компонентов, не сплавляющихся между собой или значительно отличающаяся: по температуре плавления.
Возможность получения изделий сложных форм и точных размеров без механической обработки
Возможность получения изделий с особой структурой
Возможность получения изделий из тугоплавких металлов – вольфрама, тантала, ниобия и др.
Твердые сплавы представляют собой композиции, состоящие из тугоплавких металлоподобных соединений (карбиды, нитриды, карбонитриды переходных металлов) в сочетании с значительно более легкоплавкими металлами, играющих роль связки, т.е. связывающие тугоплавкую компоненту в один композит. Эти легкоплавкие металлы называют цементирующими, связывающими или вспомогательными. При термообработке (спекании) смесей порошкообразных компонентов с порошками связывающих металлов последние плавятся, иногда в них в жидком состоянии растворяется небольшая доля твердых тугоплавких соединений.
Структура спеченных твердых сплавов гетерогенна – она состоит из частиц тугоплавких соединений и участков связывающего металла. Размеры частиц твердой фазы и более мягкой связывающей фазы для большинства технических сплавов лежат в пределах 0,5 … 10,0 микрон.
Основа твердых сплавов – твердые тугоплавкие соединения углерода, азота, бора кремния с тугоплавкими металлами ІV, V, VІ групп периодической системы: титаном, ванадием, хромом, цирконием, ниобием, молибденом, графнием, тантаном, вольфрамом. Эти соединения (карбиды, нитриды, бориды, силициды) имеют высокую температуру плавления (1800…3800о С), очень высокую твердость, уступающую твердости алмаза, очень высокие значения модуля упругости (т.е. они практически не подвергаются пластической деформации при низких температурах), являются химически стойкими против действия кислот, щелочей, воды. Эти соединения обладают явно выраженными металлическими свойствами – высокие значения коэффициентов теплопроводности и электропроводности, поэтому их иногда называют металлоподобными соединениями. Карбиды, нитриды, бориды, силициды тугоплавких металлов в большинстве своем имеют кристаллическую структуру фаз внедрения.
Для изготовления промышленных твердых сплавов применяются монокарбид вольфрама W C, карбид титана Ti C, карбид тантала Tа С, карбид ниобия Nbc. В качестве связки применяется один или два металла из триады железа – железо, кобальт, никель. Чаще всего – кобальт.
Современные спеченные твердые сплавы классифицируют по трем направлениям использования:
Инструментальные сплавы, применяющиеся для изготовления металлообрабатывающего инструмента (токарная обработка, фрезерование, сверление, строгание), инструмента для бесстружковой обработки (штамповка, волочение), а также для бурения горных пород.
Конструкционные сплавы – для изготовления особо ответственных быстроизнашиваемых деталей и деталей с особыми свойствами.
Жаропрочные и жаростойкие сплавы.
Свойства твердых сплавов, определяющие эффективность их применения:
Очень высокая твердость – 86-92 HRA.
Высокое сопротивление износу при трении как при взаимодействии с металлами, так и с неметаллическими материалами (горные породы)
Способность сохранять твердость при высоких температурах
Высокие значения модуля упругости (50000-70000 кг/мм2) – практически твердые сплавы не подвергаются упругой деформации
Высокий предел прочности при сжатии
Высокие значения электро- и теплопроводности (на уровне сплавов на основе железа)
Химическая устойчивость против воздействия кислот и щелочей.
Впервые спеченный твердый сплав бал получен на основе карбида вольфрама и кобальта в качестве материала связки в Германии в 1923 г.
Уже в 1926 г. Германской фирмой «Крупп» начат выпуск промышленных партий твердых сплавов под названием «Видиа» (94% WC+6% Co). Уникальные свойства этого сплава вызвали громадный потребительский спрос, что вызвало бурное развитие промышленности твердых сплавов в США и Англии вначале по германским патентам, а затем и по своим собственным.
В Советском Союзе первые спеченные твердые сплавы появились в 1929-1930 гг., когда на Московском электроламповом заводе были выпущены первые образцы сплава WC-90%, Co-10%, получившие название «победит». В 1930 году на этом же заводе организовано первое промышленное производство сплава «победит» для оснащения режущего и волочильного инструмента. Позднее (1935 год) на этом заводе налажено производство более сложных сплавов на основе двойного карбида (W1 Ti) C для оснащения инструмента при обработке резанием сталей.
Потребность в твердых сплавах была настолько велика, что опытно-промышленное производство на Московском электроламповом заводе не могло ее удовлетворить, поэтому вначале тридцатых годов организован Московский завод редких элементов, впоследствии переименованный в Московский комбинат твердых сплавов, долгие годы бывший флагманом твердосплавной промышленности СССР.
На Украине созданы два всемирно признанных центра исследований в области твердых сплавов - институт искусственных алмазов и институт материаловедения под эгидой Украинской академии наук. Промышленное производство твердых сплавов представлено на Украине двумя предприятиями – Торезким заводом наплавочных твердых сплавов и крупнейшим по европейским масштабам комбинатом твердых сплавов и тугоплавких металлов в г. Светловодске.
Технологическая схема производства твердых сплавов приведена на рис. 6.3.
Основные технологические операции производства спеченных твердых сплавов.
Получение порошкообразных вольфрама, кобальта и титана.
Синтез простых и сложных карбидов металлов типа WC, TiC, TаC и (WTi) C, (W1, Ti, Tа)C в порошкообразном виде
Приготовление и измельчение смесей порошков
Формирование «сырых» заготовок изделий
Термообработка (спекание) заготовок изделий
Механическая обработка заготовок
Химико-термическая обработка изделий
Физико-термическая обработка изделий
Контроль
Фасовка изделий
1. Процесс получения металлических порошков сводится к восстановлению металлов из их оксидов водородов или углеродом. Более технологично восстановление водородом. Процесс восстановления на примере вольфрама:
WO3+3H2 →W+3H2O
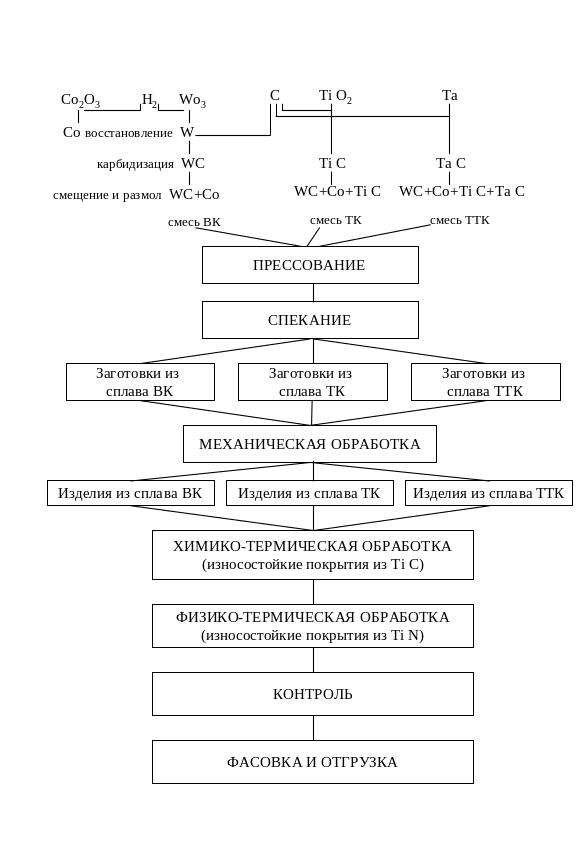
Рис.6.3 Технологическая схема производства твердых сплавов
Процесс восстановления водородом осуществляется в горизонтальных трубчатых печах непрерывного действия с электрическим обогревом. Регулируемые технологические параметры: температура по зонам печи, скорость продвижки лодочек с вольфрамовым ангидридом через печь, количество подаваемого в печь водорода, величина загрузки WO3 в лодочки. Восстановление обычно ведут в две стадии. На первой стадии получают низщий оксид вольфрама – WO2 при температуре 600 – 700о С; на второй стадии низший оксид при температуре 850 о С восстанавливают до металла.
2. Синтез простых и сложных карбидов металлов (процесс карбидизации).
Для получения карбидов порошки металлов смешивают с сажей (углеродом) и прокаливают в электропечах при температуре от 1450 С (карбид вольфрама) до 1900оС (карбид титана). На Украине освоен процесс синтеза карбида титана с применением плазменной технологии (разработка лаборатории плазмохимических процессов Днепропетровского химико-технологического университета, внедрена на Светловодском комбинате твердых сплавов и тугоплавких металлов, научный руководитель д.т.н., проф. Пархоменко В.Д.)
3. Приготовление и измельчение смесей порошков. Основной задачей этой операции является приготовление смеси карбидов металлов с порошкообразным кобальтом с как можно более равномерным распределением и одновременным их измельчением до микронных размеров (средний размер зерна 0,25 …0,46 микрона). Смешивание и размол осуществляется в шаровых мельницах объемом 160-360 литров в среде этилового спирта в течении 80-100 часов. Размольные тела – специально изготовленные твердосплавные шары диаметром 8-10 мм. В каждую мельницу в зависимости от ее объема загружают от 700 до 1500 кг твердосплавных шаров, и от 40 до 120 литров этилового спирта.
Для интенсификации размола применяются вибрационные технологии. После размола жидкая пульпа передавливается инертным газом (азот) в дистиляторы, где вначале отгоняется спирт, который конденсируют и возвращают на начальную стадию, а затем смесь высушивают. Высушенную смесь просеивают на виброситах, вводят пластификатор и передают на операцию формования заготовок изделий.
4. Формирование «сырых» заготовок изделий.
Заготовки из твердосплавных смесей можно формовать различными способами: прессованием в прессформах, гидростатическим прессованием, мундштучным прессованием, шликерным литьем и др.
Большинство изделий из твердых сплавов инструментального назначения формуются способом прессования в прессформах на прессах–автоматах. Наиболее ответственные изделия формируют с помощью изостатического прессования с применением высокого и сверхвысокого давления (от 8000 до 25000 атмосфер) на установках гидростатического прессования.
Освоены способы вибрационного формирования для повышения равноплотности заготовок сложных форм.
Разрабатываются принципиально новые технологии формирования – электрогидравлическое и электромагнитное формирование.
5. Спекание – основная технологическая операция, характеризующая сущность метода порошковой металлургии. В процессе спекания заготовка превращается в прочное тело, приближающееся по свойствам к свойствам беспористого композиционного материала. Спекание – вид термической обработки, приводящий к уплотнению спрессованной массы порошка в результате протекания комплекса физико-химических процессов, протекающих последовательно или параллельно. Различают две основные разновидности спекания – твердофазное, т.е. без образования расплава в процессе нагрева и жидкофазное, при котором легкоплавкая составляющая смеси порошков в процессе нагрева расплавляется. Жидкофазное спекание или спекание с участием жидкой фазы находит широчайшее применение в производстве твердых сплавов. В присутствии жидкой фазы облегчается развитие сил сцепления между отдельными частицами, что позволяет сформировать практически беспористые структуры.