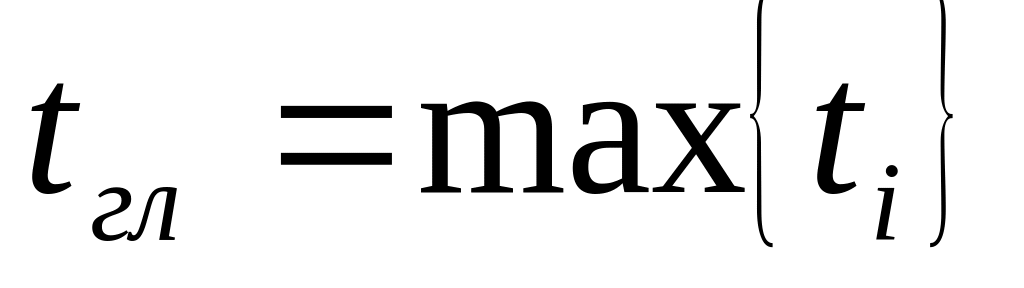Материал: 4. Страницы 50 - 61
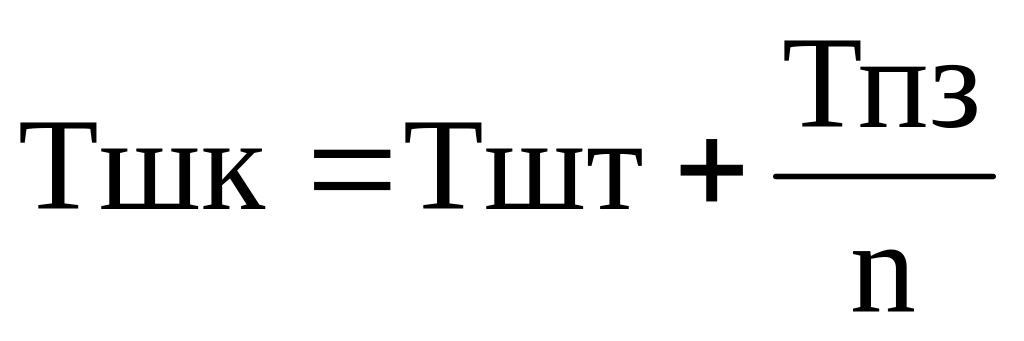
где Тпз – норма подготовительно-заключительного времени (устанавливается на партию деталей), n – размер партии деталей.
Пути сокращения длительности производственного цикла.
Высокая степень непрерывности процессов производства и сокращение длительности производственного цикла имеет большое экономическое значение: снижаются размеры незавершенного производства и ускоряется оборачиваемость оборотных средств, улучшается использование оборудования и производственных площадей, снижается себестоимость продукции.
Повышение уровня непрерывности производственного процесса и сокращение длительности цикла достигаются, во-первых, повышением технического уровня производства, во-вторых — мерами организационного характера. Оба пути взаимосвязаны и дополняют друг друга.
Техническое совершенствование производства идет в направлении внедрения новой технологии, прогрессивного оборудования и новых транспортных средств. Это ведет к сокращению производственного цикла за счет снижения трудоемкости собственно технологических и контрольных операций, уменьшения времени на перемещение предметов труда.
Организационные мероприятия должны предусматривать:
сведение до минимума перерывов, вызванных межоперационным пролеживанием, и перерывов партионности за счет применения параллельного и параллельно-последовательного методов движения предметов труда и улучшения системы планирования;
построение графиков комбинирования различных производственных процессов, обеспечивающих частичное совмещение во времени выполнения смежных работ и операций;
сокращение перерывов ожидания на основе построения оптимизированных планов-графиков изготовления продукции и рационального запуска деталей в производство;
внедрение предметно-замкнутых и подетально-специализированных цехов и участков, создание которых уменьшает длину внутрицеховых и межцеховых маршрутов, сокращает затраты времени на транспортировку.
[Содержание]
18.Способы организации производственного процесса во времени, их характеристики и условия применения
Партия изделий – это группа одинаковых изделий одновременно запускаемых в производственный процесс. Мы будем рассматривать различные способы организации во времени процесса изготовления партии изделий.
Процесс изготовления партии изделий, проходящей через многие операции, состоит из совокупности операционных циклов, каждый из которых представляет собой выполнение одной операции над всеми предметами производства данной партии.
Совокупность операционных циклов, а также способ сочетания во времени смежных операционных циклов и их частей образуют структуру многооперационного цикла.
Одна из важнейших характеристик операционного и многооперационного циклов является их длительность.
Длительность операционного цикла изготовления изделий - это период времени от момента начала до момента окончания изготовления партии изделий на одной технологической операции.
Длительность многооперационного цикла изготовления партии изделий - это период времени от момента начала до момента окончания изготовления партии изделий на данной совокупности операций.
Виды многооперационного цикла:
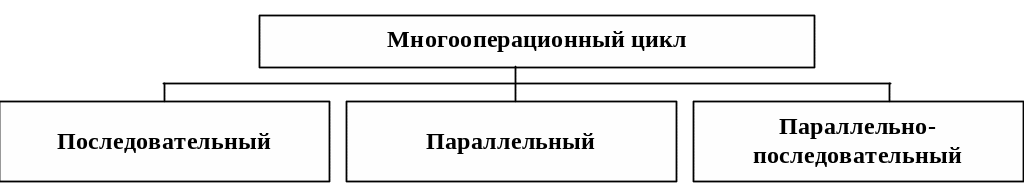
Рассмотрим три вида многооперационного цикла на следующем демонстрационном примере. Производственный процесс состоит из трех операций. В производство запускается партия из четырех изделий. Заданы нормы штучного времени каждой операции.
Введем обозначения:
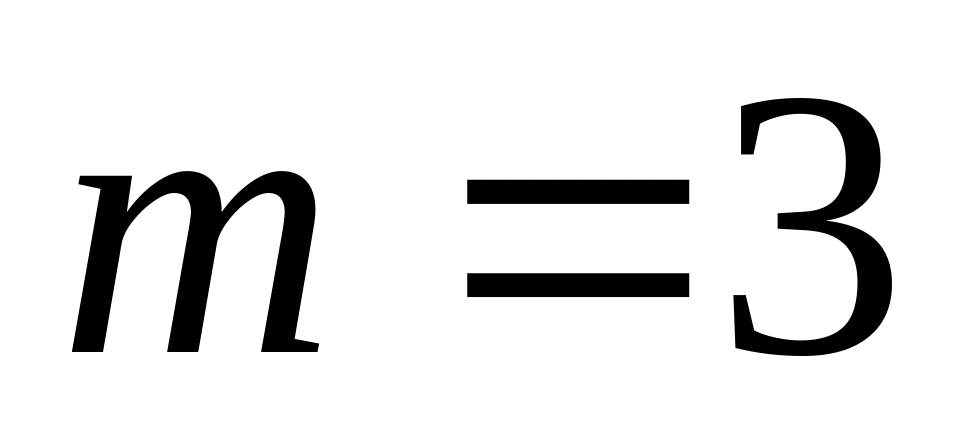 -
количество операций многооперационного
технологического процесса;
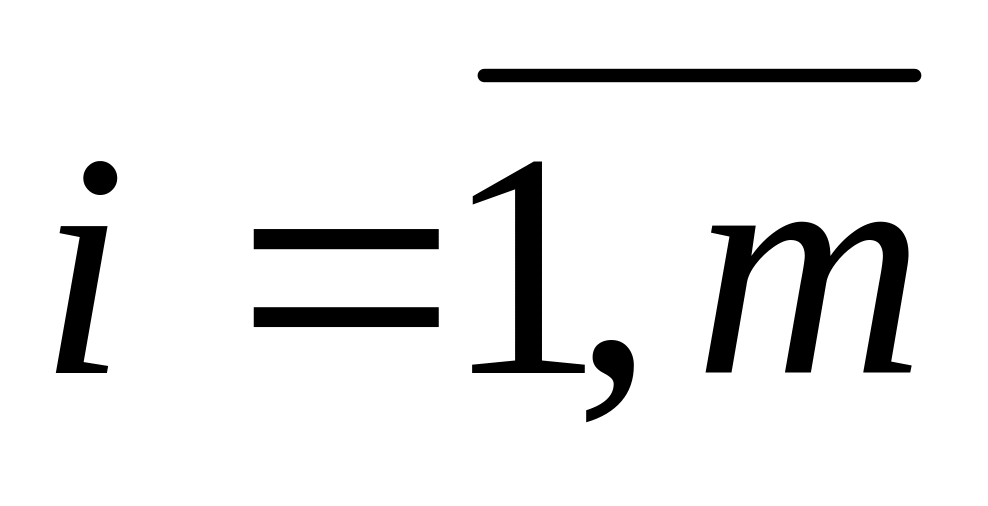 -
номер операции технологического
процесса;
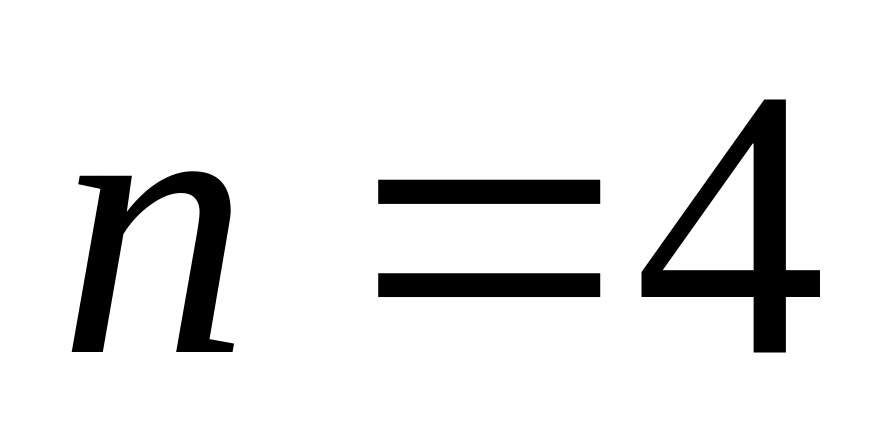 (штук) -
размер партии изделий;
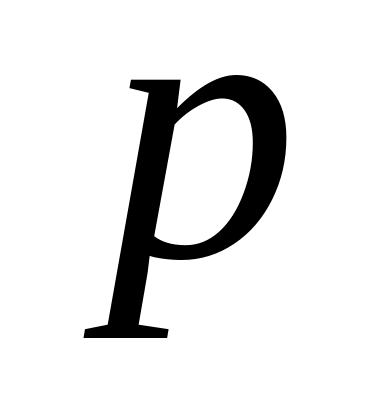 (штук) -
размер передаточной партии
изделий: то количество изделий, которое
передается на последующую операцию,
как единое целое, сразу после завершения
предыдущей операции над передаточной
партией. В общем случае
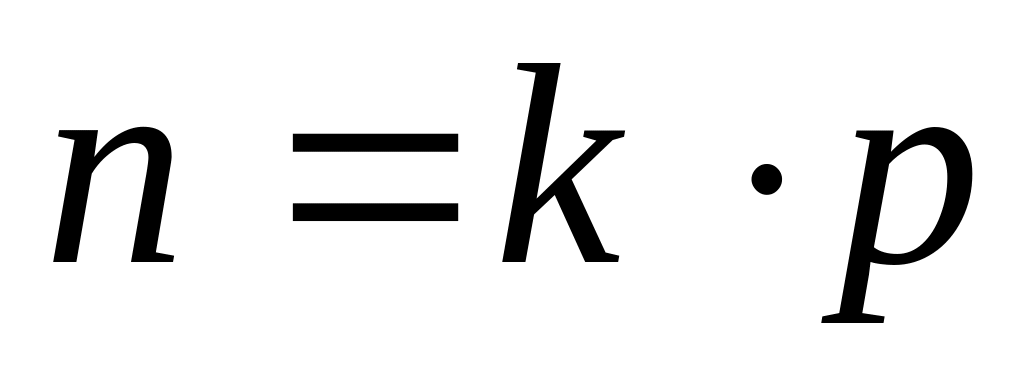 ,
где k - целое. Примем
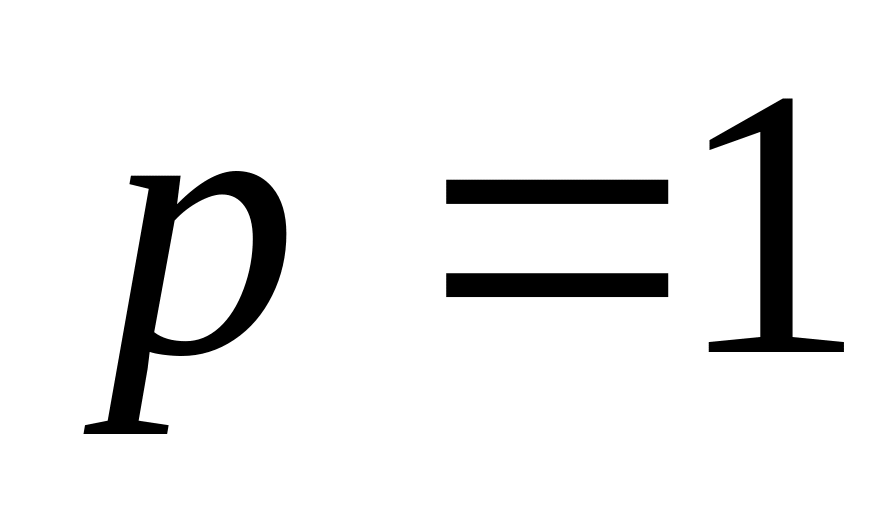 (поштучная передача).
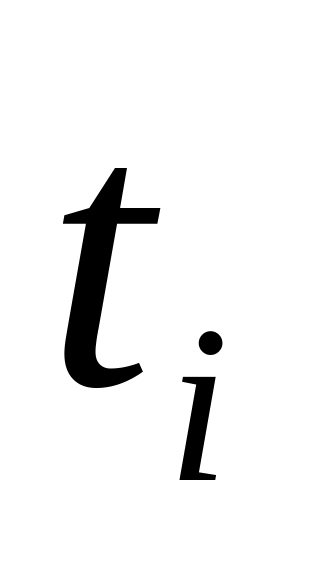 (мин.) -
норма штучного времени операции с
номером i.
i |
1 |
2 |
3 |
(мин.) |
2 |
3 |
1 |
Будем считать, что время передачи с операции на операцию несущественно по сравнению с длительностью самой операции. График движения изделий по операциям многооперационного цикла представляет собой ленточный график, по оси ординат которого откладывается номер операции, по оси абсцисс – время.
[Содержание]
Последовательный многооперационный цикл.
Последовательным называется такой многооперационный цикл изготовления партии изделий, при котором каждая последующая операция цикла начинается только после полного окончания обработки всей партии на предыдущей операции.
T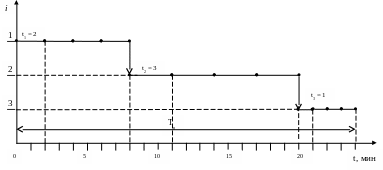 ц
– длительность многооперационного
цикла
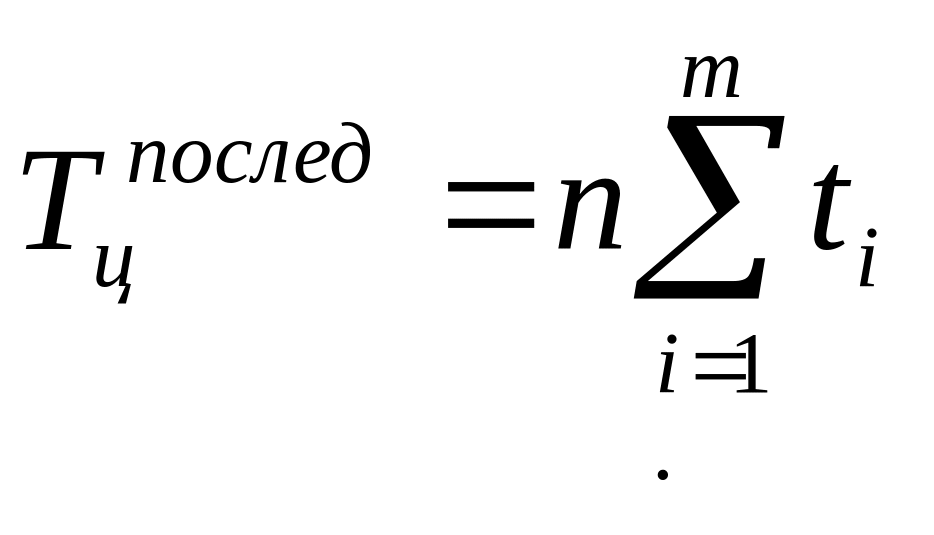
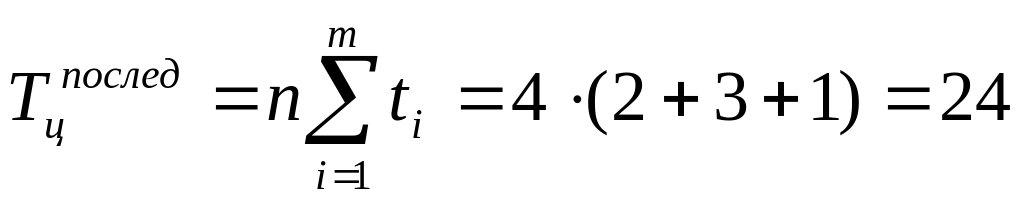 мин.
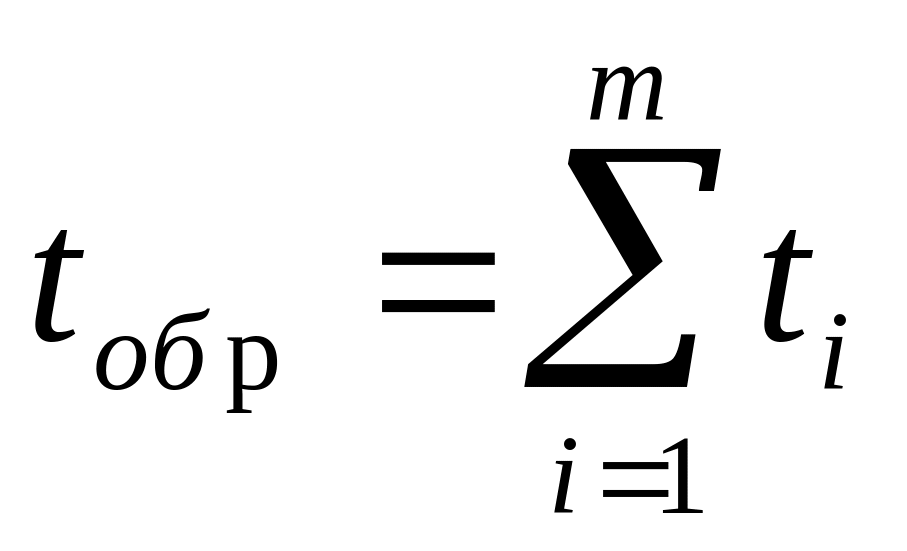 -
суммарное время обработки одного изделия
на всех операциях;
-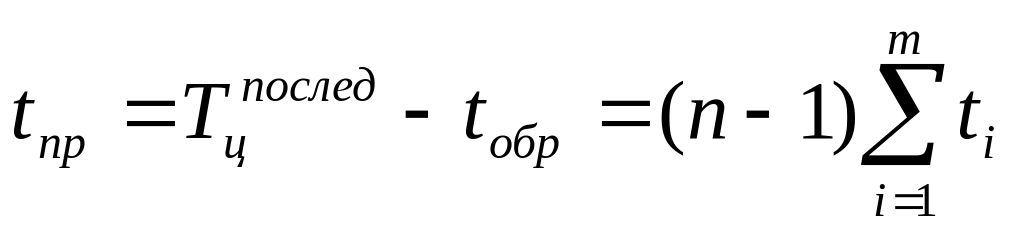 общее время внутрипартионного пролеживания
одного изделия на всех операциях
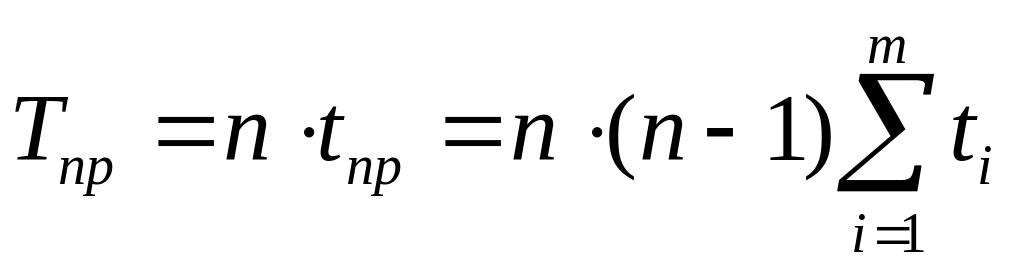 - общее время пролеживания всех изделий
партии, представляющее собой также
обусловленную пролеживанием изделий
величину связывания оборотных средств
в незавершенном производстве.
Достоинства:
отсутствие перерывов в работе рабочих и оборудования на всех операциях;
простота организации.
Недостатки:
большое время пролеживания и большой объем незавершенного производства;
значительная длительность из-за отсутствия параллельности в обработки изделий.
[Содержание]
Параллельный многооперационный цикл
Параллельным называется такой способ организации многооперационного цикла, при котором обработка каждой передаточной партии на последующей операции начинается сразу по завершении предыдущей операции. Оборудование работает непрерывно на наибольшей по длительности (главной) операции.
Структура такого цикла представляет собой упорядоченную совокупность операционных циклов обработки передаточных партий, в максимальной степени перекрывающихся во времени на каждой паре смежных операций.
i
t1
t1
t1
t1
1





t2
(n-p)t2
2

t3


t3
t3
t3
3



Tц



0
5
10
15
20
ti,
мин
Параллельный многооперационный цикл характеризуется тем, что каждая деталь партии проходит непрерывную обработку на всех операциях. Порядок построения графика (см. рис.):
строится график непрерывной обработки первой детали партии на всех операциях;
определяется главная операция, т.е. операция с наибольшей нормой времени (в примере – это 2-я операция)
устанавливается последовательность непрерывной обработки остальных деталей партии на главной операции
опираясь на построенный график обработки деталей партии на главной операции, достраиваются графики обработки остальных деталей партии для всех операций, кроме главной операции.
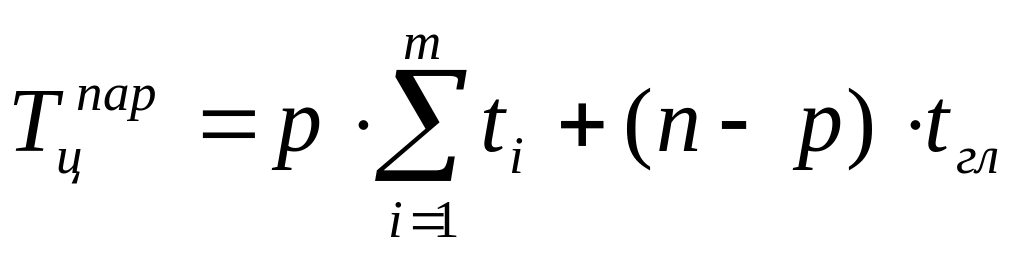 ,
где