Материал: 4. Страницы 50 - 61
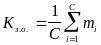
где С — количество рабочих мест производственной системы;
тi — количество последовательно чередующихся в течение месяца видов операций на i-м рабочем месте.
При этом один и тот же вид операции включается в число тi столько раз, сколько раз он повторился в чередовании с другими видами операций на этом рабочем месте в течение месяца.
Коэффициент закрепления операций комплексно характеризует условия производства, и его уменьшение отражает увеличение степени специализации рабочих мест, увеличение размеров партий выпускаемых изделий, сокращение затрат на подготовительно-заключительные работы, рост производственных навыков и производительности труда рабочих. Величина этого коэффициента является одним из важнейших параметров для определения типа производства.
Каждому типу производства в отрасли присущи определенная технология и формы организации производства и в зависимости от него по-разному решаются вопросы специализации и концентрации производства, технико-экономического и оперативного планирования, учета и анализа, организации труда, нормирования и заработной платы.
Характеристика типов производства.
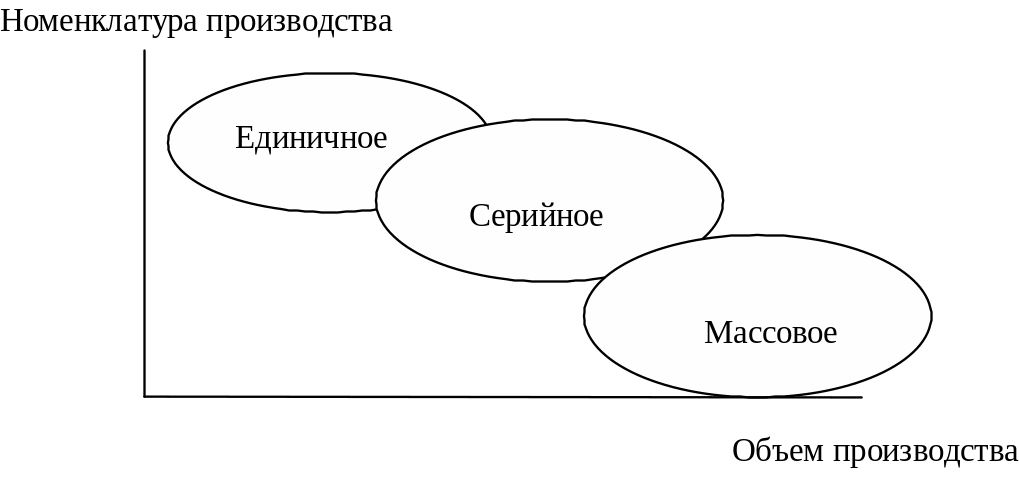
В зависимости от степени специализации, объемов, регулярности и стабильности выпуска изделий различают три типа производства: единичное, серийное и массовое.
Единичное производство характеризуется неповторяющимся или повторяющимся нерегулярно выпуском единичных экземпляров изделий широкой номенклатуры. Это делает невозможным постоянное закрепление операций за отдельными рабочими местами, и коэффициент закрепления К3.о здесь более 40, т. е. каждое рабочее место в среднем два раза в течение рабочего дня настраивается на выполнение новой операции. На таком производстве применяется универсальное оборудование и требуется высокая квалификация рабочих. Малые объемы выпуска изделий делают экономически невыгодным применение специальных приспособлений и инструмента. При этом изделия имеют высокую трудоемкость и себестоимость, большую, длительность производственного цикла. Единичное производство существует на предприятиях, выпускающих сложные радиотехнические приборы и системы или изготовляющих опытные образцы и опытные партии изделий.
Серийное производство характеризуется выпуском ограниченной номенклатуры изделий сравнительно большим объемом и повторяющимися через определенные промежутки времени партиями. В зависимости от числа закрепляемых за каждым рабочим местом операций, регулярности повторения партий и их размера различают три вида серийного производства:
мелкосерийное, в котором за каждым рабочим местом закрепляется от 20 до 40 операций (К3.о = 20ч-40), изделия выпускаются малыми партиями, повторяющимися нерегулярно;
среднесерийное (или собственно серийное), в котором за каждым рабочим местом закрепляется от 10 до 20 операций (К3.о= Юч-20), выпуск изделий осуществляется партиями среднего размера, а партии регулярно повторяются;
крупносерийное, при котором за каждым рабочим местом закрепляется от 2 до 10 операций (К3.о = 2-=-10), изделия выпускаются крупными, регулярно повторяющимися партиями.
Ограниченная номенклатура изделий, достаточно большие объемы выпуска и регулярность повторения партий изделий в серийном производстве позволяют специализировать каждое рабочее место на выполнении ограниченного числа операций. Это, в свою очередь, обеспечивает экономически эффективное использование специального технологического оснащения, снижение требований к уровню квалификации рабочих и повышение ритмичности производства. С увеличением серийности производства уменьшаются длительность цикла изготовления изделии, их трудоемкость и себестоимость, увеличиваются производительность труда и эффективность производства.
Массовое производство характеризуется выпуском узкой номенклатуры изделий в течение длительного периода и большим объемом. В этом производстве каждое рабочее место специализировано на выполнении одной, постоянно повторяющейся операции (К3.о = 1). При полной синхронизации операций обеспечиваются строго ритмичная работа и ритмичный выпуск продукции, а также непрерывное движение изделий через все операции. Массовое производство организуется в форме поточного производства с широким применением высокопроизводительного специального оборудования, конвейеров и специальной технологической оснастки, предъявляет наиболее низкие требования к квалификации рабочих, обеспечивает минимальную длительность производственного цикла, сокращает трудоемкость и себестоимость изготовления изделий и позволяет достигать высокой производительности труда.
Типы производства являются основой для установления типа предприятия или его подразделения. Однако между ними нет однозначного соответствия, поскольку реально на каждом предприятии существует не один какой-либо конкретный тип производства, а имеется сложное сочетание различных типов. При этом тип предприятия или его подразделения определяется по преобладающему на нем типу конечного производства. В соответствии с этим различают предприятия единичного производства, на которых преобладают процессы единичного производства, предприятия серийного производства, основная часть производственных процессов которых относится к серийному типу, и предприятия массового производства, на которых ведущим является массовый тип производства.
[Содержание]
20.Организация производственных подразделений фирмы
Напомним, что производственная структура фирмы - это состав её подразделений и связей между ними.
Существует определенная зависимость между типом производства и основным видом специализации производственных процессов, присущих данному типу.
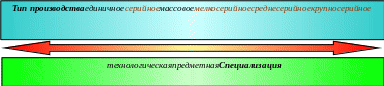
Для единичного и мелкосерийного производства характерна технологическая специализация, при массовом и крупносерийном производстве эффективна предметная специализация, для серийного производства используют оба вида специализации.
При технологической специализации цех (подразделение) состоит из участков с технологически однородным, а иногда и близким по габаритам оборудованием. Так, механический цех может включать токарный, фрезерный, револьверный, сверлильный и другие участки. Достоинствами такой специализации участков являются относительно высокая и равномерная загрузка оборудования, быстрое и без существенных перестроек освоение выпуска новых изделий. Ее недостатками являются сложность технологических маршрутов изготовления изделий и связей между участками, большая длительность циклов изготовления изделий, сложность внутрицехового управления производством.
Виды предметной организации подразделений
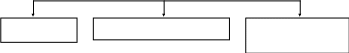
Поточные линии Предметно-замкнутые участки Гибкие автоматические
производственные
системы
При предметной специализации цех (подразделение) разбивается на предметно-замкнутые участки, каждый из которых специализирован на выпуске относительно узкой номенклатуры изделий, имеющих схожие конструктивно-технологические признаки, и реализует законченный цикл их изготовления. Оборудование этих участков располагается, так, чтобы обеспечить более полную реализацию принципа прямоточности по отношению ко всей совокупности закрепленных за участком изделий Существует три вида предметно-замкнутых участков:
Предметно-замкнутые участки по производству конструктивно и технологически однородных изделий. Такие участки являются наиболее совершенными, но для организации требуются большие объемы выпуска изделий, чтобы обеспечить полную загрузку оборудования.
Предметно-замкнутые участки по производству конструктивно разнородных изделий, изделий весь технологический процесс изготовления которых состоит, однако, из однородных операций .
Предметно-замкнутые участки по производству всех деталей узла или прибора при его сборке.
Предметно - замкнутые участки (ПЗУ) создаются в условиях серийного производства в тех случаях, когда организация поточных линий здесь нецелесообразна вследствие недостаточных объемов выпуска изделий для полной загрузки и узкой специализации рабочих мест, но производство характеризуется устойчивой номенклатурой и регулярным повторением выпуска изделий в последовательные плановые периоды. Такой характер производства позволяет закрепить выполнение каждой операции за определенным рабочим местом и организовать работу ПЗУ по стандарт - плану, то есть по неизменному периодически повторяющемуся графику его работы.
Организация предметно-замкнутых участков обусловливает почти полное отсутствие производственных связей между участками, обеспечивает экономическую целесообразность использования высокопроизводительного специализированного технологического оснащения, позволяет получить минимальную длительность производственного цикла изготовления изделий, упрощает управление производством внутри цеха. Ее недостатками являются невозможность в ряде случаев полной загрузки высокопроизводительного специализированного оборудования, малая гибкость и необходимость замены оборудования при освоении выпуска новых изделий.
Все ПЗУ характеризуются тем, что работа на них осуществляется партиями изделий; в каждый данный момент на каждом из них одновременно обрабатываются партии многих типов изделий; над каждой партией изделий одновременно выполняются не все, а лишь одна или несколько операций из числа подлежащих выполнению на данном участке.
Гибкое автоматическое производство - это интегрированное автоматическое производство широкой номенклатуры изделий, обладающее способностью автоматически переходить от выпуска одного к выпуску другого типа изделий в пределах установленной номенклатуры и допускающее изменение этой номенклатуры без изменения его технологического оснащения.
Гибкая автоматическая производственная система (ГАПС) - это производственная система, реализующая гибкий автоматический процесс производства и представляющая собой взаимосогласованную совокупность станков с числовым программным управлением, промышленных роботов, автоматических транспортных средств, автоматических складов, центрального управляющего компьютера и обслуживающих все эти средства работников.
Г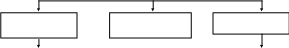 АПС
по механической по изготовлению по сборке
обработке печатных плат
призматических или корпусных деталей, тел вращения, зубчатых колес. |
изделий машиностроения, механических приборов, изделий радиоэлектронной аппаратуры. |
По величине системы и количеству имеющихся в ней станков все ГАПС можно разделить на следующие виды:
ГАПС
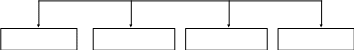
ГАМ (модуль) ГАУ (участок) ГАЦ (цех) ГАЗ (завод)
1-3 станка с ЧПУ и запас предметов производства > 8 ч. Обслуживается одним оператором. |
состоит из нескольких ГАМ или 6-8 станков, транспортно-складской системы и ЭВМ. Управление участком строится по иерархическому принципу. |
состоит из нескольких ГАУ или из совокупности объединенных в систему станков и других компонентов. Номенклатура - широка, возможны произвольный ход рабочего процесса и оптимизация. |
высшая форма ГАП с высокой универсальностью, взаимозаменяемостью и надежностью работы. |
Более подробно организация ГАПС изложена в 5.8
[Содержание]
21.Поточное производство: организационно-экономическая характеристика
Поточным называется производство, в котором в установившемся режиме над упорядоченно движущейся совокупностью однотипных изделий одновременно выполняются все операции, кроме быть может, незначительного их числа с не полностью загруженными рабочими местами.
Поточное производство в его наиболее совершенной форме обладает совокупностью свойств, отвечающих в максимальной степени принципам рациональной организации производства. Основными такими свойствами являются следующие.
Строгая ритмичность выпуска изделий. Ритм выпуска- это количество изделий, выпускаемых в единицу времени. Ритмичность - это выпуск изделий с постоянным во времени ритмом.
Такт выпуска- это промежуток времени, через который периодически производится выпуск одного или одинакового числа изделий определенного типа .
Существуют варианты поточного производства, в которых, в принципе, отсутствует ритмичность выпуска на уровне отдельных экземпляров изделий. Строгая регулярность повторения всех поточных операций- это свойство состоит в том, что все операции поточного производства определенного типа изделий повторяются через строго фиксированные промежутки времени, создавая предпосылки для ритмичного выпуска этих изделий .
Специализация каждого рабочего места на выполнении одной операции по изготовлению изделий определенного типа.
Строгая пропорциональность в длительности выполнения всех операций поточного производства.
Строгая непрерывность движения каждого изделия через все операции поточного производства.
Прямоточность производства. Расположении всех рабочих мест в строгой последовательности выполнения технологических операций поточного производства. Однако в ряде случаев по определенным причинам достичь полной прямоточности в расположении рабочих мест не удается, и в движении изделий возникают возвраты и петли.
Виды поточных линий.
Поточная линия- это обособленная совокупность функционально взаимосвязанных рабочих мест, на которой осуществляется поточное производство изделий одного или нескольких типов.
По номенклатуре закрепляемых за ПЛ изделий различают:
Однопредметные ПЛ, каждая из которых специализирована на производстве изделий одного вида
Многопредметные ПЛ, на каждой из которых одновременно или последовательно изготавливаются изделия нескольких типов, сходных по конструкции или технологии их обработки или сборки.
По характеру прохождения изделиями всех операций производственного процесса различают:
Непрерывно-поточные линии, на которых изделия непрерывно, т.е. без межоперационных пролеживаний, проходят через все операции их обработки или сборки
Прерывно-поточные линии, которых имеются межоперационные пролеживания, т.е. прерывность обработки или сборки изделий.
По характеру такта различают:
Поточные линии с регламентированным тактом, в которых такт задается принудительно с помощью конвейеров, световой или звуковой сигнализации.
Поточные линии со свободным тактом, на которых выполнение операций и передача изделий с одной операции на другую, могут производится с небольшими отклонениями от установленного расчетного такта.
В зависимости от порядка обработки на них изделий различных типов делятся на:
Многопредметные поточные линии с последовательно-партионным чередованием партий изделий различных типов, в которых каждый тип изделий монопольно обрабатывается в течении определенного периода, а обработка различных типов изделий осуществляется последовательно чередующими партиями. На линиях такого типа необходимо рационально организовать переход от выпуска изделий одного типа к выпуску другого: