Материал: 4. Страницы 50 - 61
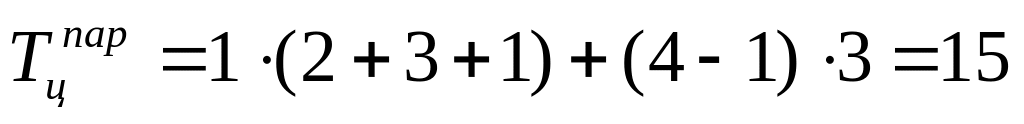 мин.
Достоинства:
минимальная длительность многооперационного цикла;
отсутствует внутриоперационное пролеживание, изделия лежат только на первой операции в ожидании очередности их обработки и на последней в ожидании их сдачи;
выраженная ритмичность процесса.
Недостатки:
перерывы в работе оборудования на всех операциях, кроме главной, это вызывает снижение эффективности работы оборудования и рабочих (весь участок занят)
сложность планирования и координации работы смежных технологических операций
Применяется для обработки относительно дорогостоящих деталей при большой продолжительности операций, а также на непрерывно-поточных линиях, где операции хорошо синхронизированы (в идеальном случае все ti равны).
[Содержание]
Параллельно-последовательный многооперационный цикл
Параллельно-последовательным называется такой способ организации многооперационного цикла, при котором передача каждой передаточной партии на последующую операцию осуществляется по окончании ее обработки на предыдущей операции. Оборудование на каждой операции работает непрерывно.
Структура такого цикла представляет собой структуру последовательного цикла, в которой графики обработки партии изделий на каждой паре смежных операций максимально перекрываются во времени.
i
tП
=
(n-p)t1
Точки
синхронизации
t1
1 t1
< t2



2
t2

t3
3
tП
=
(n-p)t3


Тц

0
5
10
15
20
ti,
мин
В структуре параллельно-последовательного цикла существует два различных варианта сочетания операционных циклов на смежных операциях (см. пример):
ti <ti+1. Каждая передаточная партия обрабатывается на предыдущей операции быстрее, чем на последующей операции. Сопряжение графиков обработки на этих двух смежных операциях должно осуществляться по моменту окончания обработки первой передаточной партии на предыдущей операции.
ti>ti+1. Каждая передаточная партия обрабатывается на предыдущей операции медленнее, чем на последующей операции. Сопряжение операционных циклов графиков обработки на этих двух смежных операциях должно осуществляться по моменту окончания обработки последней передаточной партии на последующей операции.
В обоих вариантах время перекрытия определяется по формуле tп = (n-p)min(ti,ti+1).
Общий принцип определения длительности параллельно-последовательного многооперационного цикла состоит в том, что из длительности последовательного многооперационного цикла вычитается сумма времен перекрытий на всех парах смежных операций.
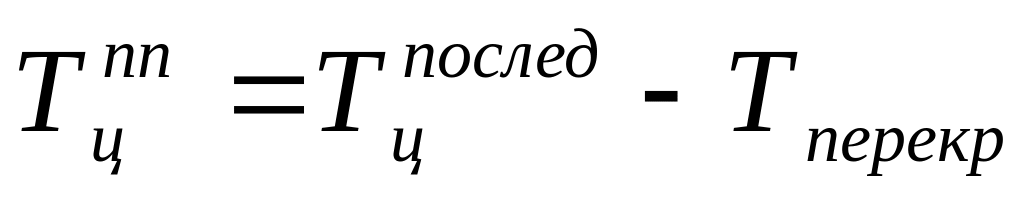 ,
где
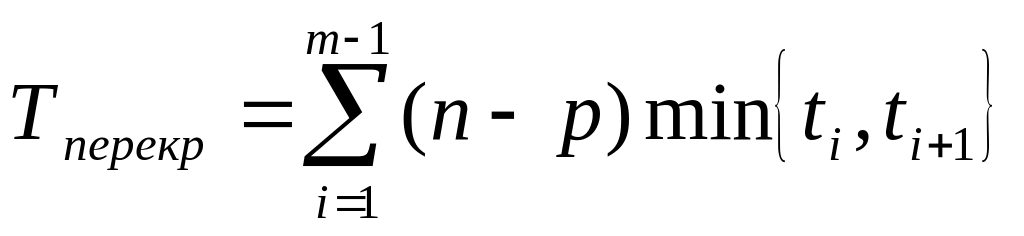 .
Таким образом,
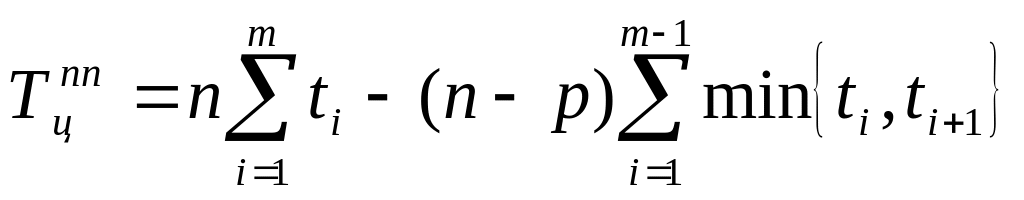
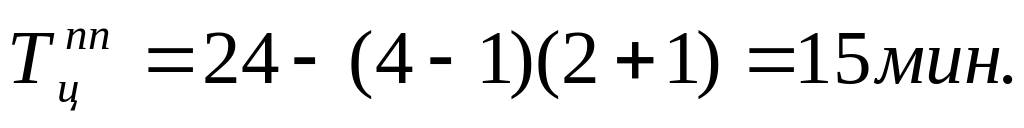
В общем случае:
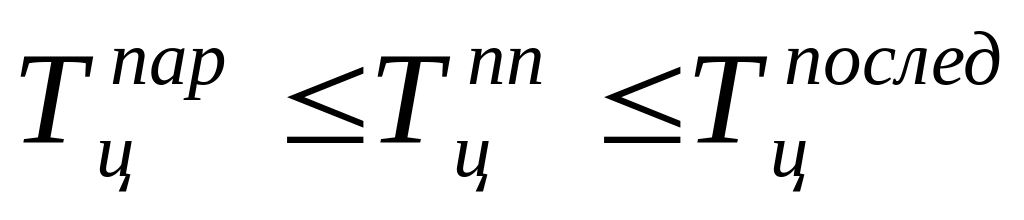
Монотонное
возрастание ti
до главной и монотонное убывание после
главной
n
= p
: только математически, на практике
не имеет смысла

← условия равенства длительности циклов
Достоинства параллельно-последовательного метода заключаются в том, что он позволяет:
устранить основные недостатки обоих предыдущих методов (сократить длительность цикла по сравнению с последовательным видом, повысить загрузку рабочих мест по сравнению с параллельным видом);
совместить достоинства обоих предыдущих методов (непрерывная работа оборудования, как при последовательном методе, и максимальное совмещение во времени работы оборудования и рабочих, как при параллельном методе).
Недостатки параллельно-последовательного метода заключаются в том, что:
усложняется координация и планирование производственных процессов, что ограничивает его практическую применимость;
наблюдается внутриоперационное пролеживание, что увеличивает степень связывания оборотных средств и объем незавершенного производства (по сравнению с параллельным способом).
Наиболее часто применяется на прерывно-поточных линиях.
[Содержание]
19.Типы производства и их организационно-экономическая характеристика. Особенности организации производственных процессов в различных типах производства
Понятие типа производства.
Тип производства — это его обобщенная характеристика, определяемая по признакам широты номенклатуры, объема, регулярности и стабильности выпуска изделий.
Широта номенклатуры выпускаемой продукции представляет собой количество наименований изделий, закрепляемых за производственной системой, и характеризует ее специализацию. Чем шире эта номенклатура, тем менее специализирована система, и, наоборот, чем она уже, тем выше степень специализации. Широкая номенклатура выпускаемой продукции обусловливает большое разнообразие технологических процессов и операций, оборудования, инструментов, технологической оснастки и профессий рабочих.
Объем выпуска изделий — это количество изделий определенного типа, изготавливаемых и выпускаемых производственной системой в течение планового периода. Объем выпуска и трудоемкость каждого типа изделий определяют удельный вес изделий данного типа во всей номенклатуре закрепленных за производственной системой изделий и оказывают решающее влияние на характер специализации этой системы. Перечень наименований изделий с указанием объема и срока выпуска по каждому наименованию называется программой выпуска изделий.
Регулярность выпуска изделий — это повторяемость изготовления и выпуска изделий данного вида в последовательные периоды времени. Если в одни плановые периоды изделия данного вида выпускаются, а в другие — не выпускаются, то регулярность их выпуска отсутствует. Регулярное повторение всех операций и процессов по изготовлению данного вида изделий является одной из важнейших предпосылок обеспечения ритмичности производства. В свою очередь, регулярность зависит от объема выпуска изделий, поскольку большой объем выпуска может быть равномерно распределен на последовательные плановые периоды, в каждом и» которых будет производиться некоторая часть заданного объема.
Стабильность выпуска изделий состоит в том, что номенклатура изделий и количество изделий каждого типа, выпускаемых за одинаковые последовательные плановые периоды, остаются неизменными. Она тесно связана с регулярностью. Если для регулярности достаточно только факта повторения выпуска изделий определенного типа в каждый последовательный плановый период, то стабильность выпуска требует еще и одинаковых его объемов в эти периоды. Если регулярность выпуска относится в основном к одному типу изделий, то стабильность требует сохранения неизмененным в последовательные плановые периоды также номенклатурного состава выпускаемых изделий. Стабильность выпуска изделий является другой важнейшей предпосылкой ритмичности производства и позволяет организовать как ритмичный выпуск продукции, так и ритмичный регулярно повторяющийся режим работы производственных систем.
При закреплении за производственной системой выпуска многих типов изделий применяется как называемый партионный режим работы, т. е. изготовление изделий партиями.
Партия изделий — это совокупность изделий одного типа, запускаемая в производство одновременно или непрерывно в течение определенного интервала времени. Размер партии — это количество изделий в партии.
В условиях широкой специализации производственных систем работа партиями рациональных размеров повышает производительность труда рабочих и уменьшает затраты на выполнение подготовительно-заключительных работ. При этом регулярность и стабильность выпуска изделий реализуются в виде повторения в каждом плановом периоде выпуска одинаковых партий каждого типа изделий.
Важнейшим показателем производственных систем, в значительной степени отражающим совместное проявление четырех рассмотренных выше факторов, является коэффициент закрепления операций.
Коэффициент закрепления операций — это количество последовательно чередующихся в течение месяца видов операций, приходящееся в среднем на одно рабочее место производственной системы.