Материал: Методы исследования систем управления. лабораторный практикум. Хорошилова О.В., Дударева О.В
Важнейшими принципами ФСА являются следующие:
функциональный подход при исследовании функций объекта и его элементов с целью наиболее полного удовлетворения заданных требований в выборе рациональных путей их реализации;
стоимостной подход к определению функций управления;
соответствие степени полезности и значимости функций затратам и уровню качества их осуществления;
системный подход к анализу;
творческий подход к поиску и выработке решений.
Регрессионный анализ ставит своей задачей определение зависимости одной случайной величины от значений других случайных величин.
Корреляционный анализ имеет своей задачей количественное определение тесноты связи между признаками. Теснота связи между признаками выражается величиной коэффициента корреляции, который дает возможность определять полезность факторного признака при построении уравнения регрессии.
Корреляционно-регрессионный анализ как общее понятие включает в себя измерение тесноты и направления связи и установление аналитического выражения (формы) связи.
Уравнение, отражающее функциональные взаимосвязи между исследуемым явлением и влияющими на него параметрами, имеет следующий вид:
у = f (Х1, Х2, Х3, Х4,...), (6.1)
где у - исследуемое явление;
x1, x2, x3, x4 и т.д. - параметры, влияющие на исследуемое явление;
f - функция влияния параметров на исследуемое явление.
Этот метод широко используется для определения тесноты связи между показателями, не находящимися в функциональной зависимости.
Основные расчетные формулы, применяемые для исследования СУ методом корреляционно-регрессионного анализа, представлены в Приложении 11.
Параметрический метод основывается на количественном и качественном описании исследуемых свойств СУ и установлении взаимосвязей между параметрами как внутри управляющей и управляемой подсистем, так и между ними.
Параметр есть количественная характеристика свойств системы. Частным случаем параметра СУ является показатель – количественная характеристика свойств системы, входящих в ее состав и рассматриваемая применительно к определенным условиям ее создания и функционирования. Многие показатели являются функциями параметров.
Сущность параметрического метода исследования СУ сводится к определению необходимой и достаточной совокупности показателей (параметров), характеризующих все исследуемые свойства системы, и проведению на данной основе обобщенной оценки состояния СУ и ее компонентов.
Квалиметрические методы объединяют количественные методы оценки качества, используемые для обоснования управленческих решений. Объектом оценки может выступать как качество и конкурентоспособность продукции, так и качество процессов СУ.
Под оценкой качества СУ понимают совокупность целенаправленно осуществляемых операций, включающих выбор номенклатуры оценочных показателей СУ, определение численных значений этих показателей и сравнение их с базовыми.
Различают дифференциальный и комплексный методы оценки уровня качества
Вопросы для самостоятельной подготовки
Метод абстрагирования.
Анализ и синтез.
Дедуктивный и индуктивный методы исследования.
Системный анализ и синтез.
Методы факторного и корреляционно-регрессионного анализа.
Функционально-стоимостной анализ.
Как Вы считаете, какие недостатки могут быть присущи применению CASE-технологий?
Использование квалиметрических методов для исследования систем управления.
Аудит как метод исследования.
Контрольные вопросы
Какие методы относятся к базовым комплексно-комбинированным методам исследования СУ? Дайте их характеристику.
Раскройте сущность и содержание методов системного анализа и синтеза.
Определите сущность метода факторного анализа.
Раскройте основные положения метода ФСА.
Какую задачу при исследовании СУ решает корреляционный анализ? Определите цели и основные этапы проведения корреляционного анализа. Что показывают частный и общий коэффициенты корреляции?
Раскройте сущность регрессионного метода исследования. Какой вид имеет линейное уравнение регрессии?
Какие задачи решает метод корреляционно-регрессионного анализа? Раскройте сферу его применения на конкретных примерах.
Что понимается под термином «диапазон управления»? Какие факторы влияют на норму управления руководителя?
Что представляет собой параметрический метод? Охарактеризуйте категории «параметр», «показатель» в условиях применения параметрического метода.
В чем преимущества использования параметрического метода?
Что выступает объектом исследования параметрического метода?
Какова технология применения параметрического метода для исследования систем управления?
Раскройте сущность квалиметрических методов и область их применения для исследования СУ.
Лабораторная работа № 6
Тема: «Использование метода корреляционно-регрессионнного анализа для исследования организационной структуры цеха»
Цель лабораторной работы: приобретение навыков самостоятельного решения исследовательских задач с использованием метода корреляционно-регрессионного анализа и прикладного программного продукта.
Содержание лабораторной работы
Работа проводится в шесть этапов.
1 этап - знакомство с ситуацией для анализа.
2 этап - отбор параметров, влияющих на диапазон управления для мастеров, и формы зависимости диапазона управления от данных параметров.
3 этап - определение норм управления для мастеров исследуемого цеха.
4 этап - анализ диапазонов управления старших и сменных мастеров.
5 этап - разработка рекомендаций по совершенствованию структуры управления цехом.
6 этап - оценка экономии на расходах на оплату труда и отчислениях при внедрении рекомендаций.
Методические указания по выполнению лабораторной работы:
Первый этап состоит в ознакомлении студентов с ситуацией анализа. На данном этапе необходимо зарисовать исходную структуру цеха по блоку «Линейное руководство» и планировку цеха (рис. 6.1 и 6.2). На планировке цеха следует указать технологические связи между участками и количество рабочих мест.
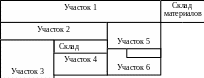
Рис. 6.1. Планировка производственной площади цеха
На втором этапе следует произвести отбор параметров, влияющих на норму управления для мастеров, и определить формы зависимости нормы управления от данных параметров. Для определения норм управляемости для сменных мастеров в Приложении 12 приведены статистические данные о значении некоторых параметров на прогрессивно работающих участках.
Предположив форму зависимости нормы управления от данных параметров, необходимо рассчитать на ПК (программный пакет «Прима») частные коэффициенты корреляции. При значении частного коэффициента корреляции между параметром и нормой управления выше 0,5 считается, что связь достаточно сильная. Если коэффициент корреляции ниже 0,5, то связь слабая, поэтому влиянием данного параметра на норму управления можно пренебречь. Для проверки корреляции можно ввести контрольные значения факторов и проанализировать рассчитанные на основе полученного корреляционного уравнения нормы управляемости. В случае получения противоречащего здравому смыслу результата следует рассмотреть другие формы зависимости нормы управляемости от предлагаемых факторов.
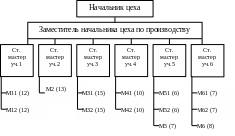
Рис. 6.2. Организационная структура управлени цехом по блоку «Линейное руководство» для основного производства
В результате Вы должны записать окончательный вариант полученного уравнения регрессии, которое должно отвечать следующим требованиям:
- общий коэффициент корреляции должен быть выше 0,6;
- частные коэффициенты корреляции факторов с нормой управления должны быть выше 0,5;
- при подстановке в уравнение контрольных значений факторов должен получаться не противоречащий здравому смыслу результат.
Третий этап заключается в расчете норм управления для мастеров исследуемого цеха на основе полученного уравнения регрессии и фактических значений факторов по каждому участку цеха в отдельности. Расчет норм осуществляется с помощью ПК или вручную. Для расчета норм управления по каждому участку рассчитываются значения факторов, влияющих на диапазон управления. Результатом данного этапа должна быть заполненная таблица 6.1.
Четвертый этап состоит в анализе диапазонов управления старших и сменных мастеров. На данном этапе необходимо сравнить фактические диапазоны управления по каждому мастеру с нормативными значениями и сделать вывод о необходимости увеличения или уменьшения диапазона управления.
Таблица 6.1
Расчет норм управления по участкам
Номер участка |
Фактор 1 |
Фактор 2 |
Фактор 3 |
Норма управления |
1 |
|
|
|
|
2 |
|
|
|
|
3 |
|
|
|
|
4 |
|
|
|
|
5 |
|
|
|
|
6 |
|
|
|
|
При этом необходимо исходить из того, что
1) если норма управления выше фактического диапазона управления, то:
для успешно работающих участков необходимо рекомендовать приведение диапазона управления в соответствие с нормой;
для отстающих участков повышение диапазона управления не рекомендуется;
2) если фактический диапазон управления выше нормы, то:
для успешно работающих участков не рекомендуется изменять диапазон управления;
для отстающих участков рекомендуется привести фактический диапазон управления в соответствие с нормой.
Следует иметь в виду, что норматив числа подчиненных для старших мастеров составляет 3-4 сменных мастера на 1 старшего мастера, а должность заместителя начальника по производству вводится при численности рабочих не менее 100 человек.
Выводы следует оформить в таблице 6.2.
Пятый этап состоит в разработке рекомендаций по совершенствованию структуры управления цехом.
На данном этапе необходимо проанализировать возможности сокращения численности старших мастеров и сменных мастеров на основе объединения участков и перераспределения рабочих между мастерами. Результатом данного этапа должны стать: рекомендуемый вариант организационной структуры цеха по блоку «Линейное руководство» и вариант планировки цеха.
Таблица 6.2
Анализ диапазонов управления
Код мастера |
Фактический диапазон управления |
Норма управления |
Отклонение |
Ст. M1 |
2 |
4 |
-2 |
M 11 |
12 |
... |
... |
М 12 |
12 |
... |
... |
Ст. М2 |
1 |
... |
... |
M2 |
13 |
... |
... |
... |
... |
... |
... |
Шестой этап заключается в оценке экономии на расходах на оплату труда и отчислениях при внедрении рекомендаций.
Расчет экономии производится по формуле:
Э = Ч х З х 12 х 1,26, (6.2)
где Ч - число сокращенных работников;
3 - среднемесячная заработная плата работника;
1,26 - коэффициент, учитывающий отчисления от заработной платы.
Ситуация для анализа
Для анализа предлагается организационная структура цеха саврочных конструкций по блоку «Линейное руководство».
На протяжении последних пятнадцати лет объемы производства в цехе постоянно снижались и в настоящее время составляют 45 % от объема 1991 года. В связи со снижением объемов производства численность рабочих в цехе постоянно сокращалась. В 2005 году было проведено сокращение на 4 единицы. Кроме этого мероприятия ничего другого не предпринималось, в частности организационная структура линейного руководства и производственная структура не пересматривались. В настоящее время предприятие страдает от высоких накладных расходов.
Общая численность работников в цехе составляет 250 человек. Коэффициент механизации работ - 35 %. Средний разряд работ - 4,5.
Планировка цеха приведена на рисунке 1.1. Структура линейного руководства основным производством цеха представлена на рисунке 1.2.
Характеристика участков цеха.
Участок № 1 – заготовительный.
На участке осуществляется порезка металла толщиной свыше 16 мм и весь связанный с этим технологический цикл. Номенклатура в настоящее время составляет 4 тыс. наименований. Материалы на участок поступают со склада. С 2003 г. численность рабочих сократилось на 50 %, количество мастеров - на 2 человека. На участке 15 рабочих мест. В настоящее время данный участок - узкое место в цехе. Фактически по сравнению с нормативами не хватает 6 рабочих. Мастера имеют серьезные трудности в управлении.
Участок № 2 – механический.
На участке производится механическая обработка деталей, входящих в сварные узлы. 70% заготовок поступает с участка № 1, остальные - из других цехов и отделов. Номенклатура - 3500 наименований. Среднее количество операций над одной деталью - 8. На участке имеется 8 рабочих мест.
Участок № 3 – участок крупных сварочных узлов.
На участке осуществляются сборка, сварка и зачистка базовых узлов пресса весом более 30 тонн. Номенклатура - 120 наименований в год. Над каждым изделием в среднем выполняется 15 операций. На участке 17 рабочих мест. Заготовки поступают с 1 и 2 участка.
Участок № 4 – участок средних сварочных узлов весом менее 30 тонн.
Номенклатура 130 наименований. Среднее количество операций, выполняемых над одним изделием -10. Количество рабочих мест - 11. Заготовки поступают с 1 и 2 участка.
Участок № 5 – заготовительный.
На участке осуществляется резка металла толщиной до 16 мм. Заготовки изготавливаются для механического цеха и участка № 6. Номенклатура - 3 тыс. изделий. Количество рабочих мест - 14. Материалы поступают со склада материалов.
Участок № 6 – узлов автоматических линий.
На участке созданы: замкнутый микроучасток по изготовлению гидро- и воздухопроводов для пресса и открытый микроучасток по изготовлению заготовок узлов автоматических линий и роботов. На участок поступают со склада материалы, а заготовки - с 1, 2 и 5 участков. Численность рабочих мест на участке – 16, из них 8 рабочих мест - на замкнутом микроучастке. Номенклатура - 1 тыс. наименований. Над каждым изделием в среднем выполняется 13 операций.
Среднемесячная заработанная плата старшего мастера составляет 8200 рублей, сменного мастера – 6300 рублей.
Отчет по лабораторной работе должен содержать:
название, цель и ход выполнения работы;
первоначальный вариант организационной структуры и планировку цеха;
полученное уравнение регрессии с указанием общего и частных коэффициентов корреляции;
заполненные таблицы 1 и 2;
предлагаемый вариант организационной структуры по блоку «Линейное руководство» и вариант планировки цеха с пояснениями;
расчет экономии расходов на оплату труда;
общие выводы.