Материал: Организационное проектирование. Воронин С.И., Туровец О.Г
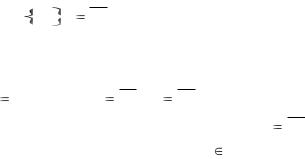
количества наладчиков и операторов при работе на станках с ЧПУ и другие.
В последующем изложении приводится пример использования имитационного моделирования для определения “точек” контроля качества в технологической цепочке изготовления определенных видов продукции.
Имеется некоторый участок с некоторым оборудованием на каждом рабочем месте. На участок поступают заготовки, которые подлежат обработке. Деталей, обрабатываемых на участке,
несколько типов Z  Zi , i 1, I . Каждый тип детали имеет
свой маршрут обработки и в общем случае содержит разное количество операций, обрабатываемых в разной последовательности. Известны стоимостные характеристики операций, заданные
в виде матрицы: C // Cij // , где i 1, I , j 1, k . Интенсивность выхода деталей в брак по каждому рабочему месту Vi , j 1, k .
Бракованные детали образуют множество Ф, где Ф Z. Требуется определить количество (N) и местоположение
контрольных операций (М) в технологической цепи при стоимости контрольной операции Цм и при условии, что бракованные детали снимаются на контрольных операциях с дальнейшей обработки.
При решении этой задачи наибольший эффект достигается при обоснованной расстановке контроллеров по цепочке технологического процесса. С этой целью используется многофункциональная имитационная модель. Применение метода имитационного моделирования позволило найти число контрольных операций, близкое к минимальному, правильно расположить их по ходу технологического процесса, а также определить и некоторые другие технико-экономические характеристики организации работ на участке. В качестве критерия F для оценки возможных вариантов расположения “точек” контроля принята суммарная величина потерь от брака и стоимости контрольных операций:
41
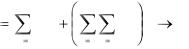
N |
|
I |
M |
|
|
F |
Ц м |
|
Cij |
min |
(1) |
M |
1 |
i 1 |
j 1 |
Z |
|
|
|
|
|
|
Методика решения задачи. Для построения имитационной модели собираются с применением метода моментных наблюдений статистические данные о распределении брака по операциям. Аналогичными методами собирается и другая статистика, характеризующая параметры производственного процесса. Набор необходимой статистики (удельный вес брака по операциям, стоимость обработки деталей, затраты на контрольные операции) использован в качестве априорной информации при проведении экспериментов. Анализируя данные по интенсивности выхода обрабатываемых деталей в брак и стоимости операций выбирают наиболее очевидные.
На следующем этапе по всей совокупности выбранных решений ставятся имитационные эксперименты и определяется функция цели. Может оказаться, что при анализе результатов экспериментов, ситуация подскажет исследователю ряд новых вариантов решений. Их необходимо также проанализировать.
По результатам экспериментов выбирается решение, соответствующее минимальному уровню суммарных потерь.
Использование организационных модулей в проектировании и совершенствовании организации производства, труда и управления
Важнейшей особенностью проектирования организации производства, труда и управления в производственной системе (ПС), является возможность поэтапной разработки и внедрения организационных преобразований. Модульный принцип построения технических средств позволяет эффективно применять в процессе проектирования типовые организационные решения. В целях ускоренной и качественной разработки комплексного оргпроекта ПС предлагается применять типовое организаци-
онное обеспечение (организационные блоки) как для отдель-
ных элементов, так и в целом ПС различного вида и назначения.
42
Блоки организационного обеспечения формируются из модулей, представляющих типовые организационные решения по различным вопросам организации производства, труда и управления (по производственной и организационной структурам, системе оперативного управления, организация производственных и процессов подготовки производства, организация и оплата труда персонала и другим). Следует различать единичные и комплексные организационные модули.
Единичные организационные модули содержат типовые организационные решения по выполнению отдельных функций организации производства, труда и управления. Комплексный организационный модуль объединяет несколько модулей, обеспечивающих реализацию комплексной функции системы организации производства. Например, комплексный модуль “Оперативное управление ПС” содержит модули “Оперативнопроизводственное планирование”, “Регулирование”, “Контроль” и другие. Модули содержат организационные решения и процедуры, схемы, алгоритмы, зафиксированные в соответствующих нормативных документах.
Модульный подход в проектировании, включает разработку отдельных организационных модулей и компоновку на их базе организационных систем (подсистем) различного уровня.
В связи с большим многообразием возможных решений при реализации конкретных функций организации производства, труда и управления ПС следует иметь широкий набор (фонд) оргмодулей. Выбор конкретного варианта системы организации производства, системы управления и т.п. на основании набора оргмодулей целесообразно проводить с помощью метода морфологического анализа. Все возможные организационные решения фиксируются в морфологических матрицах, а выбор рационального варианта осуществляется в соответствии с принятым критерием эффективности функционирования ПС.
Организационное проектирование на основе модулей позволяет существенно сократить сроки и стоимость проектирова-
43
ния, повысить качество проектных решений за счет многовариантности. При этом упрощается внесение изменений в организационную систему, что позволяет повысить адаптивность производственной системы в процессе функционирования. При реализации модульного подхода следует учитывать определенные
требования к оргмодулям и их свойства: иерархическая структура системы модулей; функциональная завершенность; конструкционная завершенность и независимость; проблемная ориентация; наличие системы базовых модулей; незамкнутость системы модулей.
Иерархическая структура системы модулей. Структура системы организационных модулей соответствует структуре производственной системы. Например может быть представлена соответствующей структуре организации производства в функциональном, поэлементном и интеграционном разрезах.
Функциональная завершенность понимается как способ-
ность каждого оргмодуля реализовывать конечное число функций, в сумме по системе модулей обеспечивающих нормальный ход производства.
Свойство конструкционной завершенности и закончен-
ности для оргмодулей означает оформление их в виде потоков информации, документооборота, отношений, полномочий, подчиненности, т.е. формирование и технологии процессов и их формы и структуры.
Проблемная ориентация понимается как направленность на решение конкретных задач, реализацию конкретных функций организации производства, труда и управления. Для развития необходимо наличие системы базовых модулей, которые применительно к организации производства представлены в виде стандартов организации производства, типовых решений.
Незамкнутость системы модулей представляется как воз-
можность наращивать уровни и расширять функциональный набор модулей каждого уровня. Для оргмодулей это свойство име-
44
ет особое значение при формировании и развитии организации производственной системы.
Ситуационный подход
В реальных условиях традиционно построенная на основе функционального разделения управленческого труда система организации управления производством становится недостаточно эффективной. Это обусловлено тем, что при возникновении определенной производственной ситуации ее структура и методы решения задач сопоставляются с принятой специализацией в органе управления. Для простых ситуаций это выполнить достаточно легко. Сложнее ситуации, как правило вызывают необходимость реализовать значительное число разнонаправленных связей и взаимодействий, выходящих за рамки принятой специализации.
При проектировании организации управления производством с использованием ситуационного анализа заранее исследуются и систематизируются (по повторяемости, степени важности и другим параметрам) возможные ситуации в деятельности хозяйственной организации. Большое практическое значение приобретает возможность предвидеть причины и источники возникновения ситуаций и иметь в запасе заранее спроектированный механизм их моделирования и разрешения для того, чтобы исходя из имеющихся ресурсов и критериев предпочтения выбрать приемлемые варианты.
При реализации метода ситуационного анализа в проек-
тировании систем управления, организации производства рекомендуется следующая последовательность работ:
1)определение классификационного спектра ситуаций,
характерного для конкретной организационной системы;
2)осуществление диагноза ситуаций их приоритета по возникающим проблемам, отрицательным последствиям неправильного и несвоевременного их разрешения и другим критериям;
45