Дипломная (вкр): Организация работы автоконтрольного пункта автотормозов (АКП) пассажирского вагонного депо
Для АКП установлен следующий режим работы:
Ежедневная односменная пятидневная рабочая неделя с двумя выходными и продолжительностью смены 8 часов.
Ремонт тормозных приборов в современных АКП организован по поточному методу.
При поточном методе ремонта весь технологический процесс осуществляют на поточных линиях. Сборочные узлы и детали собираются из отремонтированных или новых деталей. Сборку тормозных приборов осуществляют из готовых (собранных) и испытанных деталей. Линии ремонта, сборки и проверки узлов и деталей размещают в технологической последовательности.
Поточный метод ремонта характеризуется непрерывностью технологического процесса, обеспечивающего ритмичность производства, что достигается:
расчленением технологического процесса ремонта на равные или кратные по трудоемкости и продолжительности операции;
закреплением операций за рабочими местами;
одновременным выполнением операции на рабочих местах;
передачей с минимальными перерывами ремонтируемых деталей с одного рабочего места на другое.
Этот метод ремонта обеспечивает высокую производительность работы ремонтного предприятия, широкую специализацию оборудования и производственных рабочих, механизацию и автоматизацию процесса ремонта деталей, благодаря чему продолжительность простоя вагонов в ремонте и его стоимость ремонта сокращаются.
Поточно-узловой метод ремонта отличается от поточного тем, что на общей линии осуществляют сборку узлов только из готовых отремонтированных и испытанных деталей, полученных из других отделений.
Поточный метод ремонта осуществляется
специализированными бригадами.
1.4
Разработка технологического процесса ремонта воздухораспределителя
Процесс ремонта ВР состоит из следующих этапов:
обмывка и обдувка;
разборка;
дефектация узлов и деталей;
устранение дефектов;
сборка;
испытание.
Рабочее место для ремонта ВР должно быть оснащено специальными приспособлениями и инструментом для их разборки и сборки, средствами контроля деталей и узлов, стендом для испытания ВР.
Рабочее место для ремонта воздухораспределителей должно быть организовано с учетом требований ГОСТ 12.2.033-78 «ССБТ. Рабочее место при выполнении работ стоя. Общие эргономические требования», ГОСТ 12.2.032-78 «ССБТ. Рабочее место при выполнении работ сидя. Общие эргономические требования»; ГОСТ 12.2.049-80 «ССБТ. Оборудование производственное. Общие эргономические требования».
Разборку, сборку, проверку деталей ВР, их испытание должны производить аттестованные работники.
Рабочее место и приспособления для ремонта ВР, стенды для их испытания должны отвечать требованиям безопасности в соответствии с ГОСТ 12.2.061-81 «Оборудование производственное. Общие требования безопасности к рабочим местам» и ГОСТ 12.2.003-91 «ССБТ. Оборудование производственное. Общие требования безопасности».
При ремонте ВР необходимо соблюдать общие меры безопасности и все меры безопасности, оговоренные в эксплуатационной документации на приспособления и стенды, применяемые при этом.
Все поступающие в ремонт ВР должны быть снаружи очищены от пыли, грязи и другого загрязнения. ВР, поступившие в ремонт с заводскими пломбами и прослужившие не более 1,5 лет со времени их изготовления, не имеющие наружных повреждений и сильного загрязнения, а также подлежащие постановке на вагон новые с заводской пломбой, срок хранения, которых превышает 6 месяцев со времени их изготовления, должны быть испытаны без предварительной их обмывки и ремонта.
При положительных результатах испытания на прибор должна быть установлена бирка с сохранением заводской пломбы. В случае отрицательных результатов испытания на прибор должен быть составлен акт-рекламация, а заводу-изготовителю установленным порядком должны быть предъявлены претензии.
Отремонтированные ВР, срок хранения которых превышает 6 месяцев со времени их ремонта, могут быть установлены на вагон только после испытания их при условии удовлетворительных результатов.
Все остальные ВР поступившие в ремонт должны
быть очищены снаружи, способом струйной обмывки горячей водой 55-70 С под давлением не менее 0,3 МПа (3 кгс/см2) в специальных моечных
установках. Допускается при сильном загрязнении производить наружную обмывку
приборов с применением 3-5% раствора каустической соды технической ГОСТ 5100-85
или водного раствора «Ламбомида» с последующей промывкой их чистой водой. Не
допускается применение для наружной очистки керосина, бензина и других
агрессивных веществ. При обмывке, для защиты от попадания во внутрь корпуса ВР
воды или растворов, ВР должен быть защищен специальным щитком со стороны
привалочного фланца, а на патрубок ускорителя должен быть надет колпак.
После обмывки ВР следует разобрать, все узлы и детали протереть технической салфеткой без ворса, дроссельные отверстия и воздушные каналы прочистить капроновой нитью и продуть сжатым воздухом.
Все фильтры и пылеулавливающие сетки ВР после его разборки в соответствии с технологическим процессом, соблюдая технику безопасности, промыть керосином и продуть сжатым воздухом.
Разборка ВР 292:
ВР 292 установить в приспособлении для
сборки-разборки.
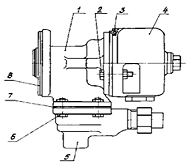
Рис. 1 Воздухораспределитель 292
1 - магистральная часть, 2 - болт костыльковый с
гайкой, 3 - прокладка, 4 - крышка с фильтром, 5 - ускоритель, 6 - болт
костыльковый с гайкой, 7, 8 - прокладка.
Отвернуть гайки костыльковых болтов 2 и удалить их; отделить магистральную часть 1 от крышки с фильтром 4; отвернуть гайки костыльковых болтов 6 и удалить их; отделить магистральную часть 1 от ускорителя 5; снять прокладки 3, 7, 8. Разборка магистральной части:
Магистральную часть воздухораспределителя 292
установить в приспособлении для разборки.
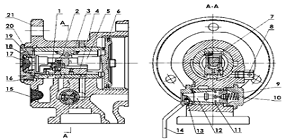
Рис. 2 Магистральная часть
- золотник, 2 - пружина, 3 - пружина или пружина
с роликами, 4 - золотник в сборе, 5 - поршень в сборе с кольцом, 6 - кольцо
поршневое, 7 - штифт-ось, 8 - ниппель атмосферный, 9 - пружина, 10 -
заглушка-упорка, 11 - втулка пробки, 12 - пробка переключателя, 13 - винт М6 х
10 ГОСТ 1476-93, 14 - ручка, 15 - фильтр в сборе, 16 - втулка золотниковая, 17
- фильтр в сборе, 18 - пружина, 19 - упорка, 20 - упорка, 21 - корпус со
втулками.
Из корпуса 21 вынуть фильтр 15; вывернуть упорку 19 и снять фильтр 17, удалить пружину 18 и упорку 20; вывести из корпуса 21 поршень 5 с пружинами 2 и 3, с золотниками 1 и 4; из золотника 4 вынуть штифт-ось 7 и снять пружину 3, снять с поршня 5 золотники 1 и 4, удалить пружину 2; снять с поршня 5 кольцо поршневое 6; из корпуса 21 вывернуть ниппель атмосферный 8; вывернуть винт 13 и снять ручку 14; из корпуса 21 вывернуть заглушку упорку 10 и удалить пружину 9, вынуть из втулки пробки 11 пробку переключателя 12.
После разборки внутренние полости корпуса 21 промыть и продуть сжатым воздухом. Фильтры 15 и 17 промыть и продуть сжатым воздухом.
Разборка крышки с фильтром:
Крышку с фильтром установить в приспособлении
для разборки.
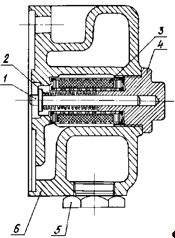
Рис. 3 Крышка с фильтром
- толкатель, 2 - пружина, 3 - фильтр, 4 -
заглушка крышки, 5 - заглушка, 6 - крышка.
Отвернуть заглушку крышки 4; вынуть из корпуса крышки 6 фильтр 3, пружину 2, толкатель 1; отвернуть заглушку 5.
После разборки внутренние полости крышки 6 промыть и продуть сжатым воздухом. Фильтр 3 промыть и продуть сжатым воздухом.
Разборка ускорителя:
Ускоритель установить в приспособлении для
разборки.
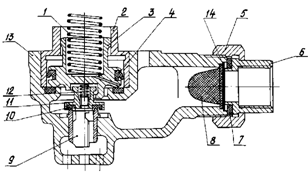
Рис. 4 Ускоритель
- пружина, 2 - втулка поршневая, 3 - поршень, 4
- манжета, 5 - гайка накидная, 6 - наконечник, 7 - прокладка, 8 - фильтр, 9 -
втулка направляющая, 10 - уплотнение клапана, 11 - гнездо, 12 - пружина, 13 -
корпус ускорительной части в сборе, 14 - прокладка.
Вынуть пружину 1 из поршня 3; удалить из корпуса ускорителя 13 втулку поршневую 2, поршень 3 с манжетой 4, пружину 12, гнездо 11 с направляющей 9 и уплотнением клапана 10; вывернуть направляющую 9 из гнезда 11 и удалить уплотнение 10; удалить из поршня 3 манжету 4; отвернуть гайку 5 и вынуть из корпуса ускорителя 13 прокладку 14 и фильтр 8; удалить из гайки 5 прокладку 7 и наконечник 6.
После разборки ускорителя полости корпуса ускорительной части 13 промыть и продуть сжатым воздухом. Фильтр 8 промыть и продуть сжатым воздухом.
Ремонт и замена деталей и узлов ВР 292 должны производиться в соответствии с требованиями Инструкции по ремонту тормозного оборудования вагонов.
Выбраковываются детали ВР, имеющие дефекты не подлежащие восстановлению.
Требования на дефектацию.
Пружины сжатия:
Дефектацию пружины произвести в соответствии с
таблицей 2.
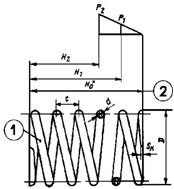
Рис. 5 Пружина сжатия
Проконтролировать силовые параметры пружины: по двум заданным высотам пружины определить усилия сжатия. Проверку необходимо производить на машине для испытания пружин, имеющей следующие параметры:
диапазон измерения нагрузки от 1 до 100Н (от 0,1 до 10кгс),
предел измерения высоты пружины не менее 100мм,
предел относительной погрешности измерения силы 2,5%,
предел погрешности измерения высоты пружины
0,25мм.
Таблица 2 Дефекты пружин сжатия
|
№ дефекта |
Возможный дефект |
Метод установления дефекта и средство его измерения |
Заключение и рекомендуемые методы ремонта |
|
1. |
Отколы, трещины, изломы |
Визуальный осмотр |
Пружину заменить |
|
2. |
Просадка пружины |
Штангенциркуль ШЦ-I-125-0,1 ГОСТ 166-89 Машина для испытания пружин МИП-1110/2,5 |
Пружину заменить |
В случае если результаты контроля не совпадают с данными диаграммы, пружину необходимо заменить.
Допускается контролировать пружину по ее просадке. Для этого необходимо измерить высоту пружины в свободном состоянии Н0.
В случае, если результаты контроля не совпадают с номинальными параметрами, пружину необходимо заменить.
Пружины кручения:
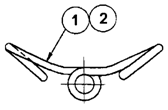
Рис. 6 Пружина кручения
- ролик, 2 - пружина.
Дефектацию пружины произвести в соответствии с
таблицей 3.
Таблица 3 Дефекты пружин кручения
|
№ дефекта |
Возможный дефект |
Метод установления дефекта и средство его измерения |
Заключение и рекомендуемые методы ремонта |
|
1. |
Отколы, трещины, изломы |
Визуальный осмотр |
Пружину заменить |
|
2. |
Просадка пружины |
Штангенциркуль ШЦ-I-125-0, 1 ГОСТ 166-89 |
Пружину заменить |
|
3. |
Отколы и трещины роликов |
Визуальный осмотр |
Пружину заменить |
Проконтролировать силовые параметры пружины, как
показано на рисунке 7.
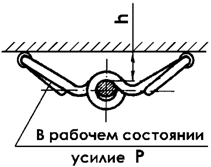
Рис. 7 Контроль силового параметра пружины
В случае если
результаты контроля не совпадают с данными таблицы 4, пружину необходимо
заменить.
Таблица 4 Контрольные значения параметров пружин кручения
|
Номер пружины |
d, мм |
D, мм |
n=n1 |
L, мм |
h, мм |
P, Н (кгс) |
|
292.141-1 |
1,4 |
6,3 |
3 |
70,5 |
8,5 |
49 - 78,4 (58) |
|
292.038 |
1,4 |
6,3 |
3 |
70,5 |
3,5 |
49 - 68,6 (57) |
Резиновые изделия (прокладки, уплотнения и манжеты, кольца).
Не допускаются к применению резиновые изделия имеющие:
разрывы;
трещины;
подрезы;
разбухания;
расслоения;
кольцевые выработки более 0,3 мм.
Не зависимо от состояния, при просроченном сроке годности резиновое изделие заменить.
Сроки годности резиновых изделий:
манжеты всех типов в тормозных приборах - 3 года;
прокладки (уплотнения) всех типов в тормозных приборах - 5 лет;
кольца уплотнительные в тормозных приборах- 3
года.
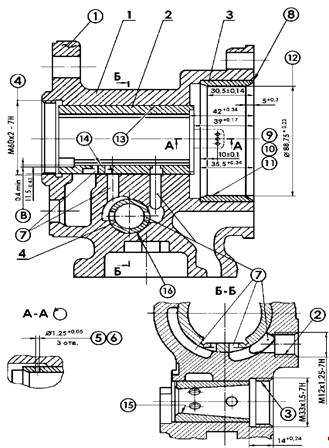
Рис. 8 Корпус: 1 - корпус магистральный, 2 -
втулка золотниковая, 3 - втулка поршневая, 4 - втулка пробки.
Срок службы резиновых изделий исчисляют от даты изготовления (рельефный оттиск на детали), не считая год изготовления.
Резиновые изделия, не пригодные к эксплуатации или срок годности которых истекает в гарантийный межремонтный период, при плановых ремонтах и ревизиях заменить новыми.
Прокладки, уплотнения и кольца уплотнительные, не имеющие клейма - оттиска с датой изготовления, ставить в тормозной прибор в зависимости от состояния.
Корпус:
Дефектацию корпуса произвести в соответствии с
таблицей 5.
Таблица 5 Дефекты корпуса
|
№ дефекта |
Возможный дефект |
Метод установления дефекта и средство его измерения |
Заключение и рекомендуемые методы ремонта |
|
1. |
Отколы, трещины |
Визуальный осмотр |
Заменить корпус |
|
2. |
Срыв резьбы |
Визуальный осмотр |
Заменить корпус |
|
3. |
Засорены отверстия 1,25+0,05 мм и подходящий канал к отверстиям |
Визуальный осмотр, продувка воздухом |
Прочистить и продуть сжатым воздухом отверстия и подходящий канал |
|
4. |
Изменение отверстия поршневой втулки 3 по диаметру |
Калибр чертеж Т287.00 ПКБ ЦВ МПС |
Заменить корпус если диаметр отверстия более 1,35 мм |
|
5. |
Засорены каналы и полости корпуса 1 |
Визуальный осмотр |
Каналы и полости корпуса прочистить и продуть сжатым воздухом |
|
6. |
Не плотность запрессовки поршневой втулки 3 |
Визуальный осмотр. Проверить при сборке |
Заменить корпус |
|
7. |
Износ по диаметру поршневой втулки 3 |
Нутромер НИ-50-100 - 1 ГОСТ 868-82 |
Отремонтировать корпус |
|
8. |
Конусность поршневой втулки 3 |
Нутромер НИ-50-100 - 1 ГОСТ 868-82 |
При разности диаметров, замеренных по концам втулки, более 0,06 мм корпус ремонтировать |
|
9. |
Овальность поршневой втулки 3 |
Нутромер НИ-50-100 - 1 ГОСТ 868-82 |
При разности диаметров, замеренных перпендикулярно относительно друг друга, более 0,04 мм корпус ремонтировать |
|
10. |
Риски, задиры, заусенцы поршневой втулки 3 |
Визуальный осмотр |
Ремонтировать корпус |
|
11. |
Не плотность запрессовки золотниковой втулки 2 |
Визуальный осмотр. Проверить при сборке |
Заменить корпус |
|
12. |
Риски, задиры, заусенцы золотниковой втулки 2 |
Визуальный осмотр. Нутромер НИ-18-50 - 1 ГОСТ 868-82 |
Ремонтировать корпус |
|
13. |
Не плотность запрессовки втулки пробки 4 |
Визуальный осмотр. Проверить при сборке |
Заменить корпус |
|
14. |
Риски, задиры, заусенцы втулки пробки 4 |
Визуальный осмотр |
Ремонтировать корпус |