Дипломная (вкр): Организация работы автоконтрольного пункта автотормозов (АКП) пассажирского вагонного депо
Произвести по следующим ремонтным градациям обработку втулок развертками в зависимости от износа по диаметру: градация - 89,25+0,07 мм;градация - 89,50+0,07 мм;градация - 89,75+0,07 мм.
В соответствии с этими размерами втулок при сборке подбирать по диаметру кольца магистрального поршня. При диаметре поршневой втулки более 90,5 мм корпус заменить.
Риски, задиры, заусенцы и местные износы поршневой втулки корпуса, при необходимости, вывести шлифовальными брусками ГОСТ 2456-82, зачистить шкуркой шлифовальной тканевой ГОСТ 5009-82 или бумажной ГОСТ 6456-82.
Поршень с кольцом в сборе:
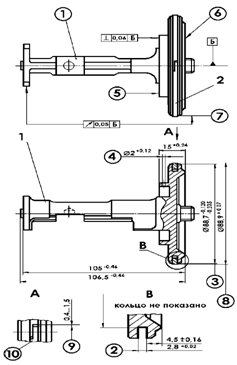
Рис. 9 Поршень с кольцом в сборе
- поршень, 2 - кольцо поршневое.
Дефектацию поршня с кольцом в сборе произвести в
соответствии с таблицей 6.
Таблица 6 Дефекты поршня с кольцом в сборе
|
№ дефекта |
Возможный дефект |
Заключение и рекомендуемые методы ремонта |
|
|
1. |
Отколы, трещины поршня 1 |
Визуальный осмотр |
Заменить поршень |
|
2. |
Разработка канавки поршня 1, наличие задиров и забоин |
Набор щупов ТУ2-034-0221197-011-91 |
Ремонтировать |
|
3. |
Износ поршня 1 по диаметру |
Штангенциркуль ШЦ-1-150-0,05 ГОСТ 166-89 |
Поршень с диаметром менее 88 мм заменить |
|
4. |
Засорено отверстие 2 +0,12 на цилиндрической поверхности торцевой проточки поршня 1 со стороны хвостовика |
Визуальный осмотр |
Прочистить и продуть отверстие сжатым воздухом |
|
5. |
Изменение отверстия по диаметру на цилиндрической поверхности торцевой проточки поршня 1 со стороны хвостовика |
Калибр чертеж Т287.00 ПКБ ЦВ МПС |
Поршень заменить при диаметре отверстия более 2,1 мм |
|
6. |
Наличие рисок, задиров и забоин на торцевой поверхности поршня 1 |
Визуальный осмотр |
Ремонтировать |
|
7. |
Биение хвостовика штока поршня 1 |
Головка мод. 1МИГ ГОСТ 9696-82 |
При биении хвостовика более 1 мм ремонтировать |
|
8. |
Износ кольца поршневого 2 по диаметру |
Штангенциркуль ШЦ-1-150-0,05 ГОСТ 166-89 |
Кольцо поршневое с диаметром менее 88,2 мм заменить |
|
9. |
Увеличен зазор в замке кольца поршневого 2 |
Набор щупов ТУ2-034-0221197-011-91 |
Ремонтировать |
|
10. |
Отколы, трещины кольца поршневого 2 |
Визуальный осмотр |
Кольцо заменить |
При необходимости вывести шлифовальными брусками ГОСТ 2456-82, зачистить шкуркой шлифовальной тканевой ГОСТ 5009-82 или бумажной ГОСТ 6456-82. При наличии забоин опрессовать поршень с применением калиброванных полуколец толщиной 2,8 мм. При разработке канавки более 3,2 мм поршень заменить.
Поршень установить в механизм вращения. Поворачивая поршень в механизме вращения проверить биение хвостовика по индикаторной головке мод. 1МИГ ГОСТ 9696-82 установленной в стойке или штативе по ГОСТ 10197-70. При биении хвостовика штока поршня более 1 мм хвостовик выправить. При невозможности выправить - заменить.
Зазор в замке кольца поршневого, надетого на магистральный поршень должен быть не более 1,5 мм. При большем зазоре кольцо заменить. При установке нового поршневого кольца в поршень при сборке деталей зазор в рабочем состоянии должен быть выдержан не менее 0,01мм и не более 0,4 мм.
Золотник с заглушками:
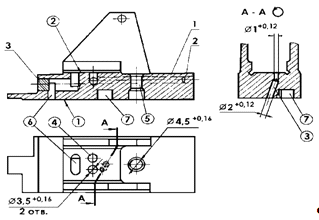
Рис. 10 Золотник с заглушками
- золотник - 1 шт., 2 - заглушка 2
3,5 х 3,5 СТП 217-72 - 2 шт., 3 - заглушка - 1 шт.
Дефектацию золотника с заглушками произвести в соответствии с таблицей 7.
При необходимости вывести шлифовальными брусками
ГОСТ 2456-82, зачистить шкуркой шлифовальной тканевой ГОСТ 5009-82 или бумажной
ГОСТ 6456-82.
Таблица 7 Дефекты золотника с заглушками
|
№ дефекта |
Возможный дефект |
Метод установления дефекта и средство его измерения |
Заключение и рекомендуемые методы ремонта |
|
1, 2. |
Риски, задиры, заусенцы |
Визуальный осмотр |
Ремонтировать золотник |
|
3, 4, 5, 6. |
Засорены дроссельные отверстия и каналы золотника |
Визуальный осмотр, продувка воздухом |
Прочистить и продуть отверстия и каналы сжатым воздухом |
|
7. |
Засорены канавки золотника |
Визуальный осмотр, продувка воздухом |
Удалить загрязнения канавок, промыть и продуть сжатым воздухом |
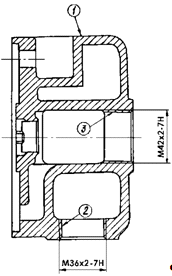
Пробка переключательная:
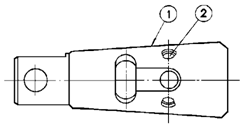
Рис. 11 Переключательная пробка
Дефектацию пробки переключательной произвести в
соответствии с таблицей 8.
Таблица 8 Дефекты переключательной пробки
|
№ дефекта |
Возможный дефект |
Метод установления дефекта и его средство измерения |
Заключение и рекомендуемые методы ремонта |
|
1. |
Риски, задиры, заусенцы |
Визуальный осмотр |
Отремонтировать пробку переключательную |
|
2. |
Засорены отверстия пробки |
Визуальный осмотр, продувка воздухом |
Прочистить и продуть отверстия сжатым воздухом |
При необходимости зачистить шкуркой шлифовальной тканевой ГОСТ 5009-82 или бумажной ГОСТ 6456-82.
Заглушка-упорка:
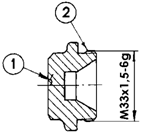
Рис. 12 Заглушка-упорка
Дефектацию заглушки-упорки произвести в
соответствии с таблицей 9.
Таблица 9 Дефекты заглушки-упорки
|
№ дефекта |
Возможный дефект |
Метод установления дефекта и его средство измерения |
Заключение и рекомендуемые методы ремонта |
|
1. |
Отколы, трещины |
Визуальный осмотр |
Заменить заглушку-упорку |
|
2. |
Срыв резьбы |
Визуальный осмотр |
Заменить заглушку-упорку |
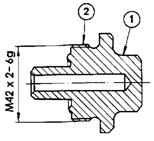
Ниппель атмосферный:
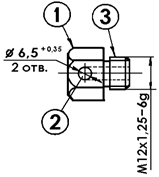
Рис. 13 Атмосферный ниппель
Дефектацию ниппеля атмосферного произвести в
соответствии с таблицей 10.
Таблица 10 Дефекты ниппеля атмосферного
|
№ дефекта |
Возможный дефект |
Метод установления дефекта и его средство измерения |
Заключение и рекомендуемые методы ремонта |
|
1. |
Отколы, трещины |
Визуальный осмотр |
Заменить ниппель атмосферный |
|
2. |
Срыв резьбы |
Визуальный осмотр |
Заменить ниппель атмосферный |
|
3. |
Засорены атмосферные отверстия ниппеля 6,5+0,36 мм |
Визуальный осмотр. Продувка воздухом |
Прочистить и продуть отверстия сжатым воздухом |
Ручка:
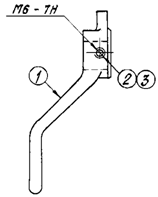
Рис. 14 Ручка
Дефектацию ручки произвести в соответствии с
таблицей 11.
Таблица 11 Дефекты ручки
|
№ дефекта |
Возможный дефект |
Метод установления дефекта и его средство измерения |
Заключение и рекомендуемые методы ремонта |
|
1. |
Отколы, трещины |
Визуальный осмотр |
Заменить ручку |
|
2. |
Срыв резьбы |
Визуальный осмотр |
Заменить ручку |
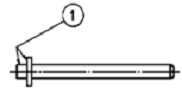
Штифт-ось:
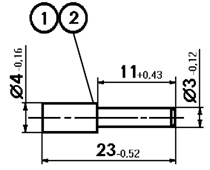
Рис. 15 Штифт-ось
Дефектацию штифта-оси произвести в соответствии
с таблицей 12.
Таблица 12 Дефекты штифта-оси
№
дефекта
Возможный
дефект
Метод
установления дефекта и его средство измерения
Заключение
и рекомендуемые методы ремонта
1.
Изломы,
трещины
Визуальный
осмотр
Заменить
штифт-ось
2.
Изогнутость
Визуальный
осмотр
Выправить
в оправке
Упорка:
Рис. 16 Упорка
Дефектацию упорки произвести в соответствии с
таблицей 13.
Таблица 13 Дефекты упорки
№
дефекта
Возможный
дефект
Метод
установления дефекта и его средство измерения
Заключение
и рекомендуемые методы ремонта
1.
Отколы,
трещины
Визуальный
осмотр
Заменить
упорку
2.
Срыв
резьбы
Визуальный
осмотр
Заменить
упорку
Крышка:
Рис. 17 Крышка
Дефектацию крышки произвести в соответствии с
таблицей 14.
Таблица 14 Дефекты крышки
№
дефектаВозможный дефектМетод установления дефекта и его средство
измеренияЗаключение и рекомендуемые методы ремонта
1.
Отколы,
трещины
Визуальный
осмотр
Заменить
крышку
2,
3.
Срыв
резьбы
Визуальный
осмотр
Заменить
крышку
Заглушка крышки:
Рис. 18 Заглушка
Дефектацию заглушки крышки произвести в
соответствии с таблицей 15.
Таблица 15 Дефекты заглушки
№
дефектаВозможный дефектМетод установления дефекта и его средство
измеренияЗаключение и рекомендуемые методы ремонта
1.
Отколы,
трещины
Визуальный
осмотр
Заменить
заглушку
2.
Срыв
резьбы
Визуальный
осмотр
Заменить
заглушку
Толкатель:
Рис. 19 Толкатель
Дефектацию толкателя произвести в соответствии с
таблицей 16.
Таблица 16 Дефекты толкателя
№
дефектаВозможный дефектМетод установления дефекта и его средство
измеренияЗаключение и рекомендуемые методы ремонта
1.
Отколы,
трещины
Визуальный
осмотр
Заменить
толкатель
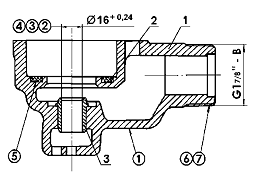
Корпус ускорительной части:
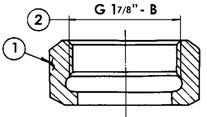
Рис. 20 Корпус ускорительной части
- корпус ускорительной части, 2 - уплотнение
клапана, 3 - втулка.
Дефектацию корпуса ускорительной части
произвести в соответствии с таблицей 17.
Таблица 17 Дефекты корпуса ускорительной части
№
дефекта
Возможный
дефект
Метод
установления дефекта и его средство измерения
Заключение
и рекомендуемые методы ремонта
1.
Отколы,
трещины корпуса 1
Визуальный
осмотр
Заменить
корпус
2.
Забоины,
вмятины на седле втулки 2
Визуальный
осмотр
Заменить
корпус
3.
Заусенцы
и задиры на внутренней поверхности втулки 3
Визуальный
осмотр
Зачистить
шкуркой шлифовальной тканевой ГОСТ 5009-82 или бумажной ГОСТ 6456-82
4.
Износ
отверстия втулки 2
Нутромер
НИ-10-18 - 1 ГОСТ 868-82
Корпус
заменить при размере диаметра втулки более 16,5 мм
5.
Разбухания,
трещины, расслоения уплотнения клапана 2. Отслоения уплотнения клапана 2 от
корпуса 1
Визуальный
осмотр
Заменить
уплотнение
6.
Срыв
резьбы корпуса 1
Визуальный
осмотр
Заменить
корпус
7.
Забита
резьба корпуса 1
Визуальный
осмотр
Прорезать
резьбу G17/8” - В головкой резьбонарезной трубной ТУ 3925-003-45560363-83
Замену уплотнения клапана проводить в следующем
порядке:
удалить уплотнение клапана;
очистить и продуть сжатым воздухом место под
уплотнение;
новое уплотнение клапана зачистить протереть и
поставить в гнездо корпуса ускорителя на клей 88-СА ТУ105 1760-89.
Поршень в сборе:
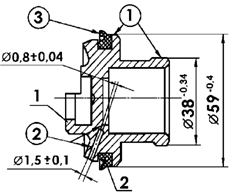
Рис. 21 Поршень в сборе
- поршень, 2 - манжета 135.05.21А
Дефектацию поршня в сборе произвести в
соответствии с таблицей 18.
Таблица 18 Дефекты поршня в сборе
№
дефекта
Возможный
дефект
Метод
установления дефекта и его средство измерения
Заключение
и рекомендуемые методы ремонта
1.
Отколы,
трещины поршня 1
Визуальный
осмотр
Заменить
поршень
Задиры
и заусенцы поверхности поршня 1
Визуальный
осмотр
Зачистить
шкуркой шлифовальной тканевой ГОСТ 5009-82 или бумажной ГОСТ 6456-82
2.
Засорены
отверстия поршня 1: 0,8 мм и 1,5 мм
Визуальный
осмотр, продувка воздухом
Прочистить
и продуть отверстия сжатым воздухом
3.
Разрывы,
подрезы, трещины, разбухания манжеты 2
Визуальный
осмотр
Заменить
манжету
Гнездо в сборе:
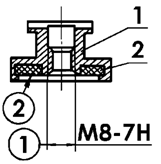
Рис. 22 Гнездо в сборе
1 - гнездо, 2 - уплотнение клапана.
Дефектацию гнезда в сборе произвести в
соответствии с таблицей 19.
Таблица 19 Дефекты гнезда в сборе
№
дефекта
Возможный
дефект
Метод
установления дефекта и его средство измерения
Заключение
и рекомендуемые методы ремонта
1.
Срыв
резьбы гнезда 1
Визуальный
осмотр
Заменить
гнездо
2.
Разрывы,
трещины, разбухания, расслоения уплотнения клапана
Визуальный
осмотр
Заменить
уплотнение клапана
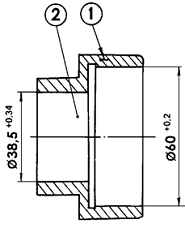
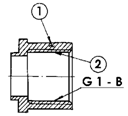
Втулка поршневая:
Рис. 23 Втулка поршневая
Дефектацию втулки поршневой произвести в
соответствии с таблицей 20.
Таблица 20 Дефекты поршневой втулки
№
дефекта
Возможный
дефект
Метод
установления дефекта и его средство измерения
Заключение
и рекомендуемые методы ремонта
1.
Отколы,
трещины
Визуальный
осмотр
Заменить
поршневую втулку
2.
Риски,
заусенцы и задиры на внутренней поверхности втулки
Визуальный
осмотр
Зачистить
шкуркой шлифовальной тканевой ГОСТ 5009-82 или бумажной ГОСТ 6456-82
Гайка накидная 216.1494 А:
Рис. 24 Гайка накидная 216.1494 А
Дефектацию гайки накидной 216.1494 А произвести
в соответствии с таблицей 21.
Таблица 21 Дефекты гайки накидной 216.1494 А
№
дефекта
Возможный
дефект
Метод
установления дефекта и его средство измерения
Заключение
и рекомендуемые методы ремонта
1.
Трещины,
отколы
Визуальный
осмотр
Заменить
гайку
2.
Срыв
резьбы
Визуальный
осмотр
Заменить
гайку
Наконечник 216.1495 Б:
Рис. 25 Наконечник 216.1495 Б
Дефектацию наконечника 216.1495 Б произвести в
соответствии с таблицей 22.
Таблица 22 Дефекты наконечника 216.1495 Б
№
дефектаВозможный дефектМетод установления дефекта и его средство измеренияЗаключение
и рекомендуемые методы ремонта
1.
Трещины,
отколы
Визуальный
осмотр
Заменить
наконечник
2.
Срыв
резьбы
Визуальный
осмотр
Заменить
наконечник
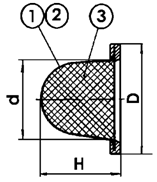
Фильтр грубой очистки:
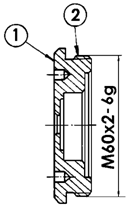
Рис. 26 Фильтр грубой очистки
Дефектацию фильтра грубой очистки произвести в
соответствии с таблицей 23.
Таблица 23 Дефекты фильтра грубой очистки
Возможный дефект
Метод установления дефекта и его средство измерения
Заключение и рекомендуемые методы ремонта
1.
Разрывы сетки и изломы обоймы
Визуальный осмотр
Заменить фильтр
2.
Вмятины сетки
Визуальный осмотр
Выправить на оправке
3.
Забиты отверстия сетки
Визуальный осмотр
Промыть и продуть сжатым воздухом
Фильтр 145.02 в сборе:
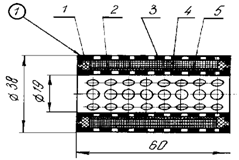
Рис. 27 Фильтр 145.02 в сборе
1 - кольцо 145.02.03, 2 - сетка фильтра
145.02.05, 3 - обойма наружная, 4 - набивка фильтра , 5 - обойма внутренняя.
Дефектацию фильтра 145.02 в сборе произвести в
соответствии с таблицей 24.
Таблица 24 Дефекты фильтра 145.02 в сборе
|
№ дефекта |
Возможный дефект |
Метод установления дефекта и его средство измерения |
Заключение и рекомендуемые методы ремонта |
|
1. |
Разрывы и деформации наружной обоймы и других составных частей фильтра |
Визуальный осмотр |
Заменить фильтр |
Сборка ВР 292:
При сборке ВР 292 и его узлов запрещается устанавливать обезличенные детали и узлы: при сборке должны устанавливаться только те детали и узлы, которые стояли в ней до разборки, за исключением замененных из-за неисправностей.
Сборка крышки с фильтром:
Крышку с фильтром (рис. 3) установить в приспособлении для сборки. Сборку производить в последовательности обратной разборке: завернуть заглушку 5; установить в корпус крышки 6 толкатель 1 с пружиной 2, фильтр 3: завернуть заглушку крышки 4.
Сборка ускорителя:
Ускоритель (рис. 4) установить в приспособлении для сборки. Сборку производить в последовательности обратной разборке:
установить в гайку 5 прокладку 7 и наконечник 6;
установить в корпус ускорителя 13 фильтр 8 и прокладку 14;
завернуть на корпус ускорителя 13 гайку 5 с прокладкой 7 и наконечником 6;
установить манжету 4 на поршень 3;
установить уплотнение 10 в гнездо 11, ввернуть направляющую 9 в гнездо 11;
установить во втулку поршневую 2 поршень 3 с манжетой 4;
установить в поршень 3 гнездо 11 с пружиной 12;
установить в корпус ускорителя 13 втулку поршневую 2 в сборе;
установить пружину 1 в поршень 3.
При сборке поверхности втулок, а также посадочные поверхности клапанов смазать тормозной смазкой.
Сборка магистральной части ВР 292:
Перед сборкой, используя пасту ГОИ-54п ГОСТ 3276-89, притереть узлы и детали (рис. 28):
Б - золотник 292.014 к золотнику 292.106;
В - золотник 292.014 к втулке золотниковой 292.102 корпуса магистральной части;
Г - кольцо поршневое 216.1442 А поршня к поршневой втулке корпуса магистральной части;
Д - пробку переключательную к втулке пробки корпуса магистральной части с применением станка притирочного.
По завершению притирки удалить пасту технической салфеткой без ворса.
При сборке смазать тонким слоем тормозной смазкой притертые поверхности: золотника 292.014 и золотника 292.106, золотника 292.014 и втулки золотниковой, втулки пробки и пробки переключательной. Также смазать втулку поршневую. Кольцо поршневое 216.1442 А не смазывать.
Сборка:
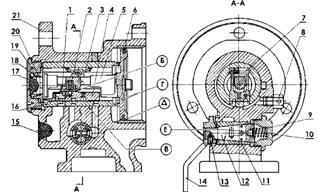
Рис. 28 Магистральная часть
При сборке магистральную часть ВР 292 установить в приспособление для сборки. Сборку производить в последовательности обратной разборке:
установить во втулку пробки 11 корпуса 21 пробку переключателя 12, пружину 9;
завернуть в корпус 21 заглушку упорку 10;
установить на пробку переключателя 12 ручку 14 и завернуть винт 13;
завернуть в корпус 21 ниппель атмосферный 8;
установить в золотник 1 пружину 2 установить на поршне 5 с кольцом поршневым 6 золотник 1 с пружиной 2 и золотник 4;
установить в золотник 4 штифт-ось 7 с надетой пружиной 3;
ввести в корпус 21 собранный поршень 5 с поршневым кольцом 6, пружинами 2 и 3,золотниками 1 и 4;
При установке собранного поршня поршневое кольцо 6 плотно пригнать по втулке магистрального корпуса и канавке поршня 5, чтобы оно перемещалось и полностью прилегало к рабочей поверхности втулки. Зазор в замке старого поршневого кольца 6 в рабочем состоянии должен быть не более 1,5 мм. Зазор в замке нового поршневого кольца 6 в рабочем состоянии должен быть выдержан не менее 0,01мм и не более 0,4 мм.
установить упорку 20, пружину 18, фильтр 17;
завернуть упорку 19;
установить в корпуса 21 фильтр 15.
Проверка сборки магистральной части:
Проверку ВР 292 проводить в приспособлении.
Плотность поршневого кольца 6 магистральной части поршня в сборе с золотниками 1 и 4, проводить на приспособлении. Поршень установить поочередно в крайнее отпускное положение, но с перекрытием питательного отверстия, в среднее и крайнее тормозные положения на расстоянии 3 мм от прокладки. Если величина снижения давления в резервуаре объемом 8 л в каждом из трех положений не превышает 0,1 МПа (1,0 кгс/см2) (измеряется с 0,5 до 0,4 МПа (с 5,0 до 4,0 кгс/см2)) в течение 70 с, то плотность поршня считается удовлетворительной.
Поршень с золотниками должен перемещаться во втулке под усилием не более 60 Н (6,0 кгс).
Проверить обмыливанием плотность переключательной пробки при давлении не менее 0,6 МПа (6,0 кгс/см2). Между корпусом и втулкой пропуска воздуха не должно быть, а между втулкой и пробкой допускается образование мыльного пузыря, удерживающегося не менее 10 с. Одновременно проверить открытие каналов переключательной пробки при всех положениях.
Сборка узлов ВР 292:
Магистральную часть ВР (рис. 2) установить в приспособлении для сборки-разборки. Сборку производить в последовательности обратной разборке: