Материал: Введение в статистические методы управления качеством. учебное пособие. Пентюхов В.И., Мищенко Е.В
3.3. Оперативная характеристика
Использование методов приемочного контроля связано с риском напрасной браковки хороших партий и риском приемки партий, засоренных большим числом дефектных изделий.
При
случайном отборе изделий можно при
общем небольшом количестве дефектных
изделий в партии отобрать на проверку
значительное число дефектных, что
приведет к ложному решению о браковке
хорошей партии - риск
поставщика
(ошибки первого рода -
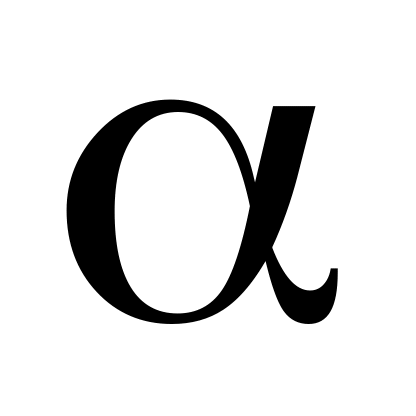 ).
С
другой стороны, может случиться и так,
что при сильной засоренности партии
дефектными изделиями в выборке окажется
небольшое количество дефектных и плохая
партия будет принята - риск
потребителя
(ошибки второго рода -
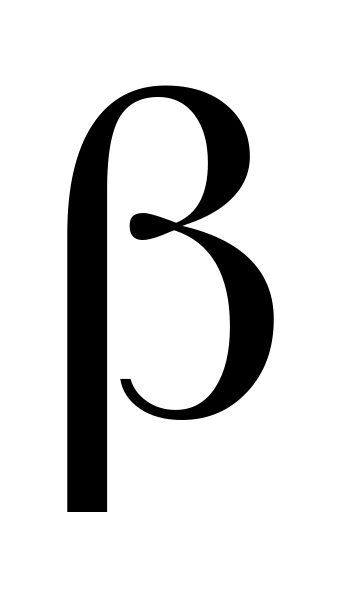 ).
Такого рода ошибочные решения неизбежно связаны с применением методов выборочного контроля.
Вопрос правильной организации выборочного контроля состоит, в частности, в том, чтобы такие ошибочные решения встречались редко, были маловероятными событиями. Для этого надо правильным образом задать параметры, определяющие контроль.
Следует еще раз подчеркнуть, что при любом процессе производства всегда возможны случаи выпуска дефектной продукции, и методами выборочного контроля невозможно устранить ее возможный ввод в обращение.
Требования, предъявляемые к выборочному контролю, состоят в том, чтобы своевременно определить момент разладки производственного процесса, когда среднее число дефектной продукции превышает установленные нормативы.
Одной из наиболее важных вероятностных характеристик плана выборочного контроля является так называемая оперативная характеристика («operating characteristic OC - curve»).
Под
оперативной характеристикой плана
понимают функцию
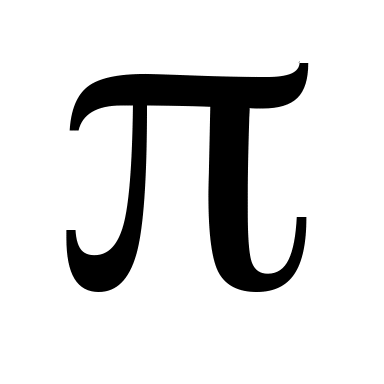 (p),
определяющую вероятность принятия
партии, содержащей долю дефектных
изделий, равную p
= D/N,
если приемка производится в соответствии
с системой правил, определяющих исходный
план контроля.
В зарубежных источниках функцию (p) выражают в декартовых координатах, откладывая по оси абсцисс - вероятность приемки («Probability of acceptance»), а по оси ординат - процент брака, то есть число дефектов на сотню изделий («percent defective, 100p»).
Введя понятие оперативной характеристики, можно задать различные численные показатели планов. При этом качество партии будет измеряться долей засоренности ее дефектными изделиями p = D/N.
Из экономических или других соображений устанавливается, что партии, имеющие засоренность p < pкр, считаются хорошими, их следует принимать, а партии с p > pкр - плохими и их надо браковать.
Этим требованиям наилучшим образом отвечает план с идеальной оперативной характеристикой (кривая 1 на рис.3.2), ординаты которой равны 1 для значений p < pкр и равны 0 при p > pкр. Однако таких планов выборочного контроля не существует, если объем выборки n < N.
В общем случае оперативная характеристика плана контроля является монотонно убывающей функцией, индивидуальной для различных значений n и N.
Примерный вид реальной оперативной характеристики показан на том же рис.3.2 (кривая 2).
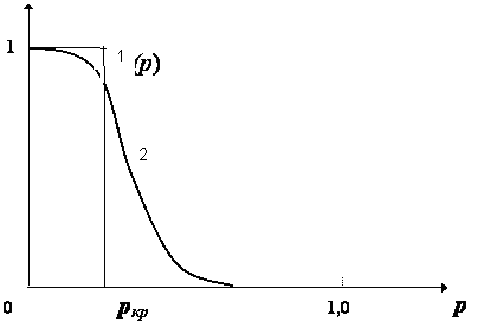
Рис.3.2. Идеальная (1) и реальная (2) оперативные характеристики
Не всегда можно так категорично с помощью только одного числа pкр делить партии на плохие и хорошие.
Часто возникает зона неопределенности, когда мы не можем точно сказать, плохи эти партии или нет.
В таких случаях партии считаются заведомо хорошими при p< p1 и заведомо плохими при p > p2, p2 > p1.
Поскольку оперативная характеристика плана выборочного контроля является монотонно убывающей функцией и поскольку неизбежны ошибочные решения о приемке и браковке, желательно, чтобы вероятности ложных решений были невелики.
Пусть
известна оперативная характеристика
плана (рис.3.2).
К плану предъявляются требования,
состоящие в том, чтобы
(p)
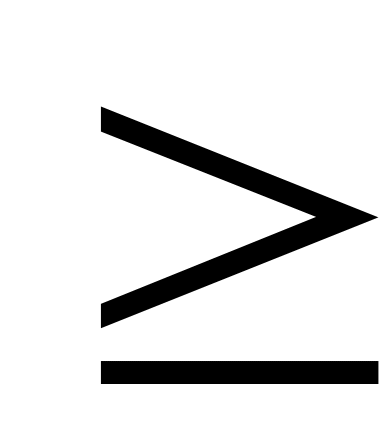 1 -
при
p
< p1
и
(p)
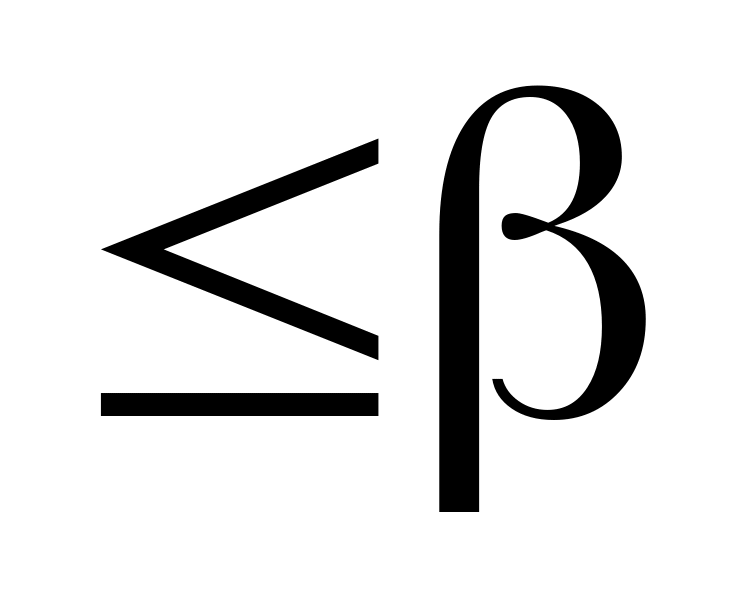 при
p
>
p2.
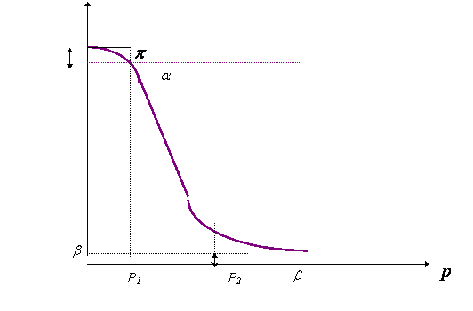
Рис. 3.3. Оперативная характеристика и ее показатели
Вероятность 1 - (p1), т. е. вероятность браковки заведомо хорошей партии, носит название ошибки первого рода или риска поставщика, доля p1 называется приемлемым уровнем качества («Acceptable Quality Level» - AQL).
Британским стандартом BS 6001 приемлемый уровень качества AQL определяется как «максимальный процент брака (или максимальное число дефектов на сотню изделий), которые могут считаться приемлемыми для процесса в среднем при осуществлении выборочного контроля».
При этом средним процесса («Process Average» - PA) называется «средний процент брака (или среднее число дефектов на сотню изделий), выявляемых при первоначальном контроле».
Вероятность ложной приемки плохой партии, равная (p2) называется риском потребителя, а доля p2 называется предельным допустимым качеством («Limiting Quality» - LQ).
Используют также показатель допустимый процент брака в лоте («Lot Tolerance Percent Defective» - LTPD). Предельное качество LQ представляет собой «долю брака, которая соответствует требованиям и довольно малой вероятности приемки бракованной продукции».
Допустимый процент брака в лоте (LTPD) означает то же, но уровень брака в генеральной совокупности выражается в процентном отношении, а не в виде доли. Таким образом, LQ = 0,1 означает то же, что LTPD = 10%.
Британский стандарт BS 6001 имеет приложение, содержащее таблицы статистической выборки по LQ. Таблицы LTPD нашли широкое распространение в области поставок вооружений в США.
Они основываются на риске потребителя 10%.
Обычно в таблицах используются только некоторые наборы значений и , например 0,1; 0,05; 0,01.
Если используется план выборочного контроля, у которого риски = 0,01; =0,05 при значениях p1=0,01 и p2= 0,05, то это означает, что в среднем из каждых 100 партий, имеющих засоренность не выше 1%, будет забраковано не более одной партии. А из 100 партий, содержащих более 5% дефектных изделий, будет принято в среднем не более пяти партий.
Выбор пары чисел (p2, ) осуществляется с учетом требований потребителя.
Выбор чисел (p1, ) производится с учетом требований поставщика таким образом, чтобы гарантировать от напрасной браковки хорошие партии.
Планы типа однократной выборки характеризуются двумя параметрами - объемом выборки n и приемочным числом c.
Если через d(n) обозначить число дефектных изделий в выборке, то при d(n) > c партия бракуется, а при d(n) c партия принимается.
Партию, предъявленную на контроль, можно характеризовать: объемом партии N, числом содержащихся в ней дефектных изделий D и объемом выборки n.
Число
обнаруженных дефектных изделий d(n)
является
случайной величиной и принимает
целочисленные значения 0,1,...,
n
с вероятностями
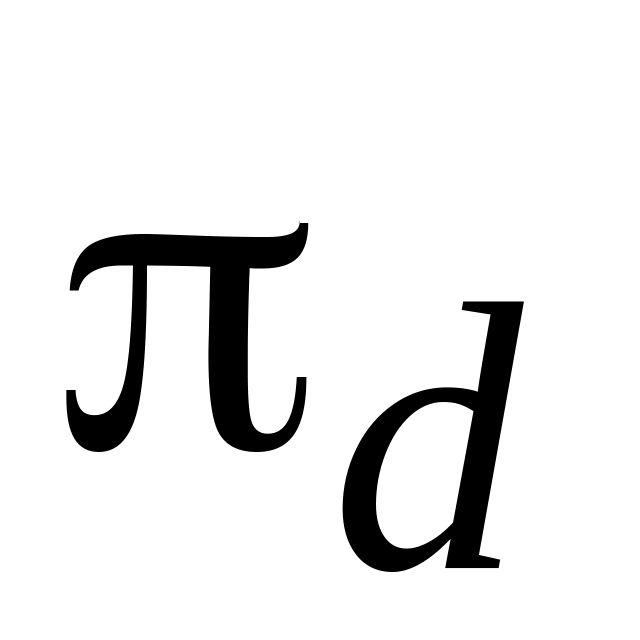 ,
которые
подчиняются гипергеометрическому
распределению.
Ввиду наличия трех независимых параметров N, D, n гипергеометрическое распределение весьма трудно табулировать. Поэтому представляет большой практический интерес получение различных приближений, выражающих искомую вероятность через меньшее число параметров. Наиболее часто используют в качестве приближений биноминальное и пуассоновское распределения.
3.4. Методы выборочного контроля
В настоящее время обосновано множество методов и разработано таблиц для планирования и оценки результатов выборочного контроля.
Большое количество подобных таблиц содержит британский стандарт BS 6001.
В обзорной части стандарта перечисляются его потенциальные возможности, которые, в частности, предназначены для проведения контроля следующих показателей:
готовых изделий;
деталей и исходных материалов;
операций;
материалов, находящихся в работе;
комплектующих изделий, находящихся на складе;
операций по техническому обслуживанию;
данных, собранных в протоколах;
методик административного руководства.
Прежде чем перейти к конкретным примерам, вспомним некоторые определения.
Вероятность равная 1- (p1), определяющая вероятность браковки заведомо хорошей партии, носит название ошибки первого рода ( ) или риска поставщика.
Число 100p1(%) характеризует приемлемый уровень качества («Acceptable Quality Level» - AQL) - соответствует максимальному проценту брака, который считается приемлемыми для процесса в среднем при осуществлении выборочного контроля.
Средним процесса («Process Average» - PA) называется средний процент брака (или среднее число дефектов на сотню изделий), выявляемых при первоначальном контроле.
Вероятность ложной приемки плохой партии равная (p2) называется ошибкой второго рода ( ) или риском потребителя.
Вероятность p2 называется предельным допустимым качеством («Limiting Quality» - LQ).
Допустимый процент брака в лоте («Lot Tolerance Percent Defective» - LTPD) – это LQ, выраженное в процентах, 100 p2 (%).
Процесс формирования качества контроля поясняется на рис.3.4.
На рис. 3.4 показано, что поставляемая производителем продукция имеет в своей совокупности отдельные изделия с дефектами.
Количество дефектов в генеральной совокупности характеризуется средним уровнем процесса.
Выборочный контроль осуществляется для обеспечения необходимого приемлемого уровня качества (AQL).
Лоты, которые удовлетворяют критериям, установленным для выборки, принимаются, а те, которые не удовлетворяют - 100%-но сортируются. То, что в конце концов попадает к потребителю называется средним качеством на выходе (AOQ), что лучше, чем РА, поскольку плохие лоты были отвергнуты и пересмотрены. Наихудшее возможное значение AOQ называется пределом среднего качества на выходе (AOQL).
|
|
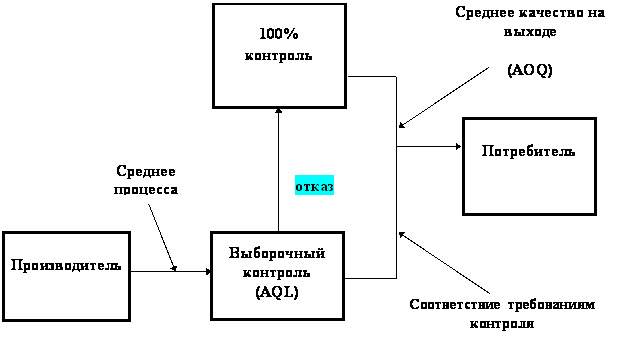
Рис. 3.4. Блок-схема формирования
качества процесса контроля
Для заданной программы выборки AOQ никогда не может быть хуже, чем AOQL .
Первые таблицы выборочного контроля разрабатывались исходя из предположения о том, что если уровень отказов, установленный программой выборки, будет на достаточно низком согласованном уровне, то 100%-й контроль будет не нужен.
Те лоты, которые были забракованы по результатам выборочного контроля, подвергались 100%-му контролю, причем полагалось, что 100%-й контроль будет абсолютно эффективным.
3.5. Программы выборки на основе риска производителя
Приемлемый уровень качества устанавливает защиту поставщика от отнесения к браку хорошей партии, т.е. такой партии, в которой доля брака не превышает значения приемлемого уровня качества, согласованного с потребителем. Программы выборки обычно составляются таким образом, чтобы 95% всех хороших лотов были приняты, а поэтому приемлемое число может показаться «великодушным».
На рис.3.5 показаны кривые оперативных характеристик для приемлемого уровня качества 1,0%.
Одна из них построена для выборки, состоящей из 13 изделий (приемка при нулевом браке и отказ при одном бракованном изделии), а вторая - для выборки, состоящей из 1250 изделий (приемка при числе бракованных 21, отказ при числе бракованных 22).
Обратите внимание на то, насколько выше разрешающая способность при большом объеме выборки, т.е. насколько больше возможность установить различие между средними процесса «хорошего» и «плохого».
Как уже отмечалось, в идеале оперативная характеристика должна быть ступенчатой функцией - при 100% приемке лотов с средним процесса (РА) меньшим, чем c приемлемым уровнем качества AQL, и 0% приемки лотов с средним процесса (РА) большим, чем c приемлемым уровнем качества AQL.
Оба рассмотренных нами размера выборки вполне хороши для распознавания того, лучше ли принимаемые лоты, чем это установлено приемлемым уровнем качества AQL, однако выборка меньшего объема намного беднее с точки зрения возможности отбрасывания лотов, чье качество хуже приемлемого уровня качества AQL
.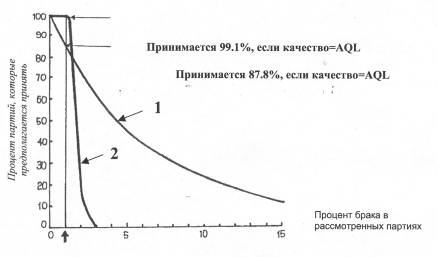 Рис.3.5.
Кривые оперативных характеристик для
двух программ выборочного контроля при
AQL
1,0% брака
1 -Размер выборки 13 изделий (приемка 0, отказ 1)
2 - Размер выборки 1250 изделий (приемка 21, отказ 22)
(Источник: британский стандарт BS 6000)
3.6. Программы выборки на основе риска потребителя
Хотя, как мы показали на рис.3.5, программы на основе приемлемого уровня качества (AQL) часто используются для защиты интересов потребителя, они не в полной мере приспособлены для этих целей, поскольку сфокусированы на среднее качество в большей мере, чем на последовательность партий.
Какое дело потребителю до того, что производитель будет знать о том, что, принимая одну партию за другой, он будет сохранять постоянным значение приемлемого уровня качества AQL, если, к своему несчастью, он столкнется с одной партией, в которой качество значительно хуже нормы?
Вместо того, чтобы исходить из AQL - приемлемого уровня качества, программа потребителя строится на предельном качестве (Limiting Quality - LQ) или допустимом проценте брака в лоте (Lot Tolerance Percent Defective - LTPD). Эти показатели дают потребителю уверенность в каждой отдельной партии.
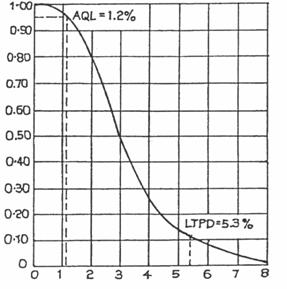
Обратимся к рис. 3.6, на котором показана оперативная характеристика для конкретной программы выборки, т.е. для заданного объема выборки и допустимого числа годных изделий.
На кривой отмечены точки с приемлемым уровнем качества AQL для риска производителя 5% (т.е. вероятности приемки 95%), что соответствует 1,2% (брака), и допустимым процентом брака в лоте LTPD для риска потребителя 10%, что соответствует 5,3% (брака).