Материал: Введение в статистические методы управления качеством. учебное пособие. Пентюхов В.И., Мищенко Е.В
Карта средних арифметических значений (
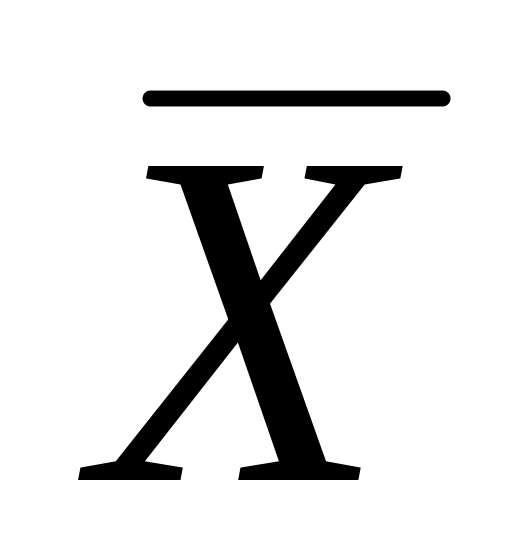 -
карта);
Карта медиан (
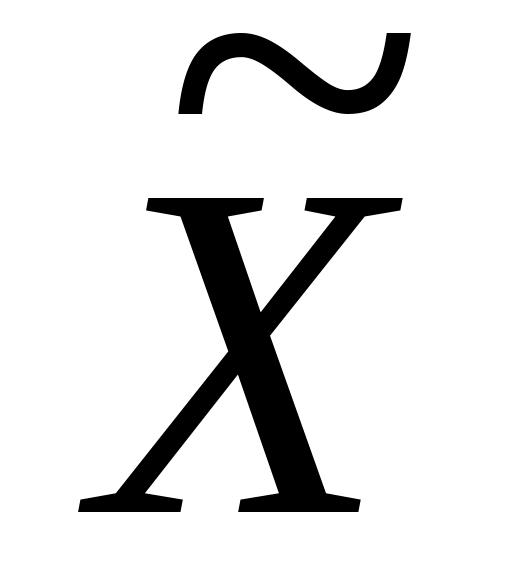 -карта);
Карта стандартных отклонений (
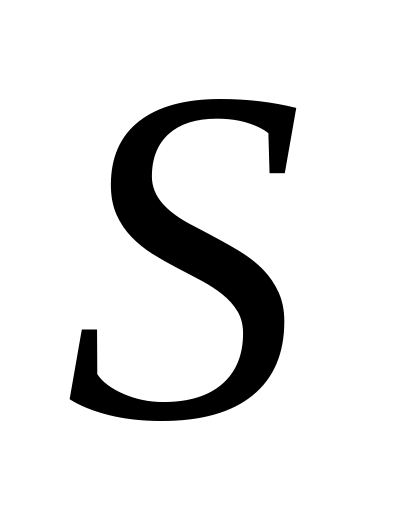 -карта);
Карта размахов (
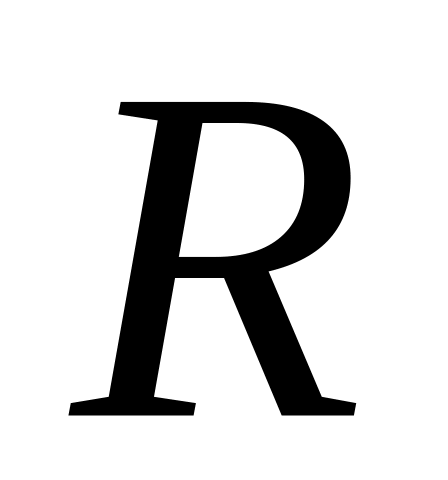 -карта);
Карта доли дефектных единиц продукции (
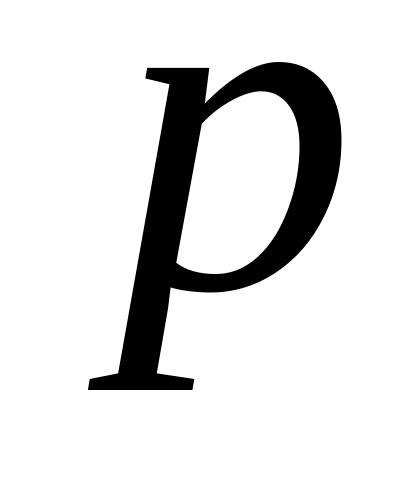 -карта);
Карта числа дефектных единиц продукции (
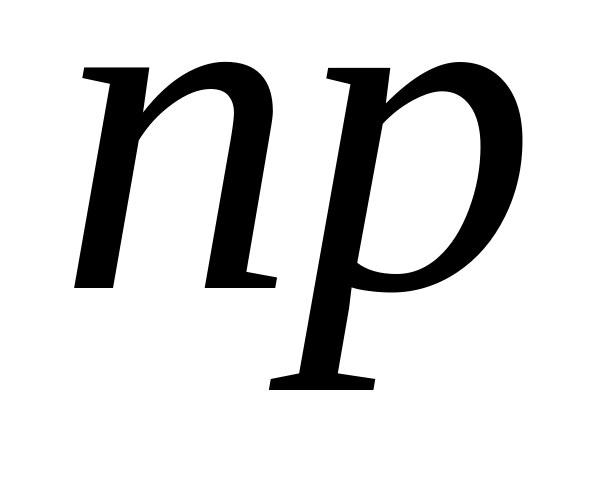 -карта);
Карта числа дефектов (
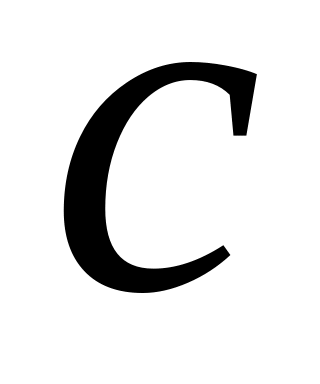 -карта);
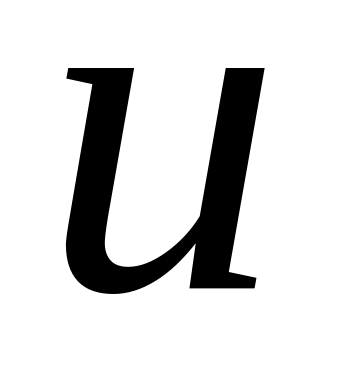
Карта числа дефектов на единицу продукции (
 -карта).
Первые четыре формы контрольных карт применяют по количественному признаку, а последние четыре формы – при контроле по альтернативному признаку.
На рис. 4.3 представлен алгоритм, определяющий выбор одной из форм контрольных карт
В таблице 4.1 перечислены преимущества и недостатки различных форм контрольных карт.
На практике
наиболее широкое распространение
получили следующие контрольные карты: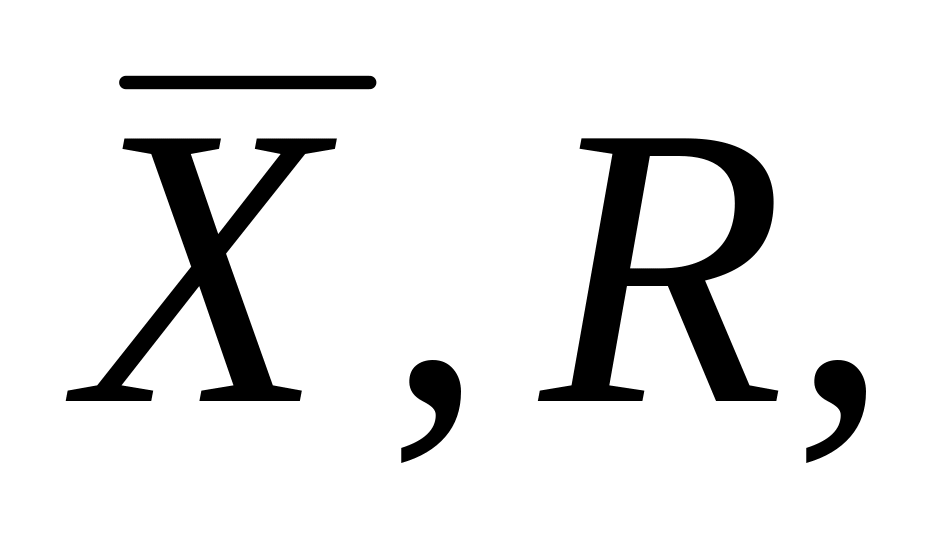 np (или p), с
(или u).
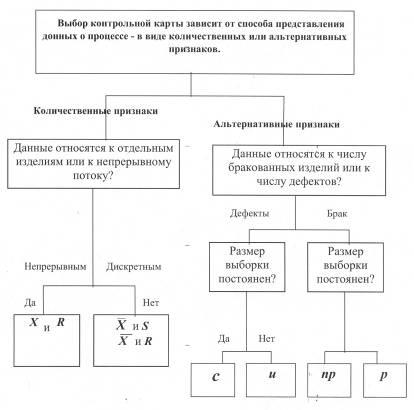
Рис. 4.3. Алгоритм выбора контрольной карты
Часто контрольные карты и R используются совместно, одновременно характеризуя среднюю процесса и его разброс.
Каждая контрольная карта предполагает наличие выборки определенного, но постоянного размера.
При этом, обозначение принято использовать для представления расчетного значения среднего, а S - для обозначения стандартного отклонения, заменяя ими символы и для действительных (но неизвестных) значений.
Таблица 4.1
Преимущества и недостатки различных форм
контрольных карт
Форма контрольной карты |
Преимущества |
Недостатки |
X и R |
Проста для построения и желательна, если другие факторы ограничивают размер выборки. |
Трудно обнаружить субгрупповую погрешность |
и R |
Чувствительна к отклонениям процесса от установленного уровня |
Получение данных занимает больше времени (чем для диаграмм X и R) |
c и u |
Применима для поиска неисправностей, поскольку определяет и прослеживает конкретные дефекты |
Имеет малое превентивное значение |
p и np |
Хороший инструмент для анализа процесса со стороны руководства |
Имеет малое превентивное значение |
Рассмотрим построение некоторых форм контрольных карт.
4.3. Контрольная карта числа дефектных единиц продукции .(np – карта)
Контрольная карта числа дефектных единиц продукции (np–карта) отображает результаты регистрации доли изделий в контролируемой группе, которые «не соответствуют», отличаются от прочих или являются бракованными.
Размер выборки должен быть таким, чтобы из результатов опыта можно было ожидать появления в ней нескольких несоответствующих изделий, а частота осуществления выборки и продолжительность времени, в течение которого устанавливаются характеристики процесса, должны быть достаточными для определения источников погрешностей, оказывающих влияние на рассматриваемый процесс.
Каждое изделие должно либо соответствовать, либо не соответствовать техническим условиям, независимо от того, сколько недостатков у него обнаружено.
Таким образом, для описания соответствующего процесса наиболее применим биномиальный закон, для которого основными параметрами являются:
np - число бракованных изделий, найденных в выборке;
- стандартное отклонение.
При
этом
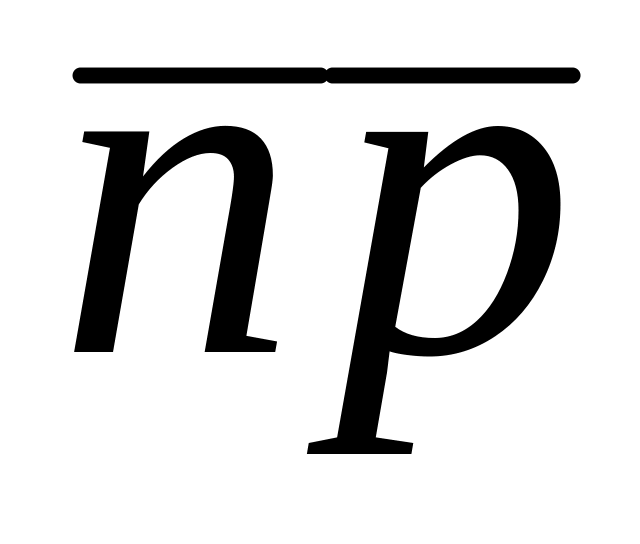 является
средним числом бракованных изделий,
найденных при первоначальном исследовании
статистической выборки, а стандартное
отклонение, как всегда, определяется
корнем квадратным из дисперсии и равно
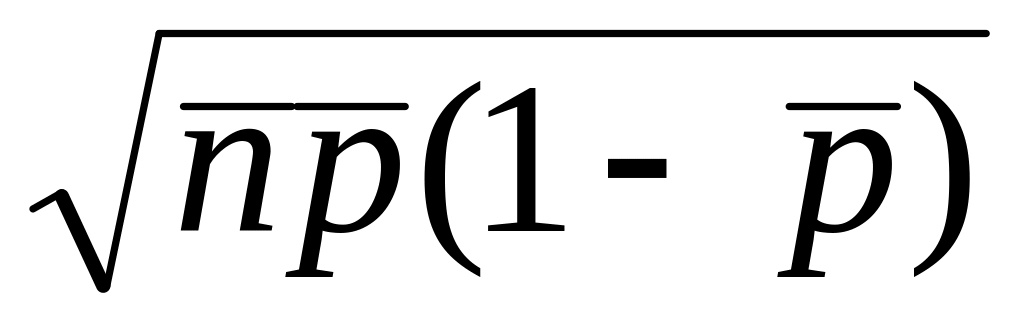 .
Для построения данной формы контрольной карты необходимо:
установить осевую линию на уровне среднего числа бракованных изделий ;
установить предельные отклонения (±3 от среднего уровня):
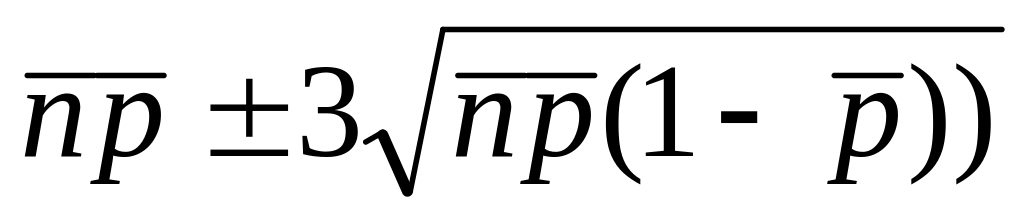
Пример 1
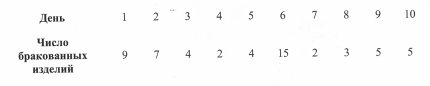
Ежедневно в течение 10 рабочих дней качество продукции контролируется по выборкам размером в 50 единиц. При этом получены следующие результаты:
Решение.
Из полученных результатов контроля, имеем:
- (среднее число бракованных изделий в выборке) составило 56/10 = 5,6;
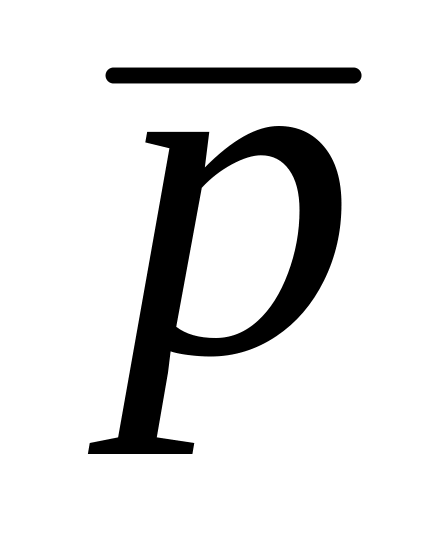 -
(вероятность того, что отдельное изделие
будет забракованным) составило 5,6/50 =
0,112;
верхнее предельное
отклонение (UCL = ВО) равно
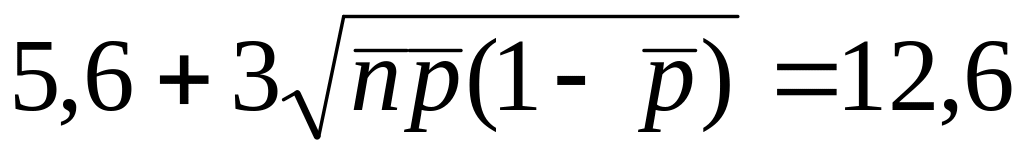
нижнее предельное
отклонение (LCL = НО) получилось равным
отрицательному числу:
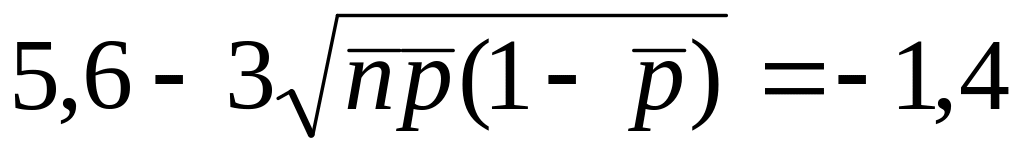 и
поэтому оно приравнивается нулю.
Построенная таким образом контрольная карта управляемости представлена на рис. 4.5, из которой видно, что технологический процесс имел нарушения на 6-й день.
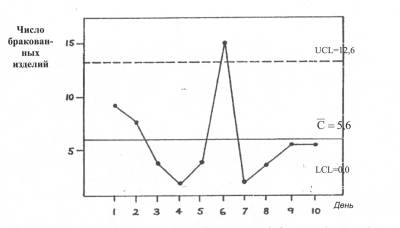
Рис.4.4. Пример построения контрольной карты числа дефектных единиц продукции
4.4. Контрольная карта числа дефектов (с-карта)
Эта карта аналогична предыдущей карте. Однако, отличается от нее тем, что здесь подсчитывается число дефектов, а не число бракованных изделий. Число недостатков верхнего предела не имеет. Каждое проконтролированное изделие может иметь различные виды дефектов или иметь многочисленные дефекты (так, например, если мы считаем число дефектов на выборочной партии яблок, то число дефектов может отличаться от числа яблок).
Поэтому для описания подобной статистики применим закон распределения Пуассона.
В этом случае
среднюю линию диаграммы управляемости
следует провести через точку m = c,
которая соответствует среднему числу
дефектов в выборке. Стандартное
отклонение будет равно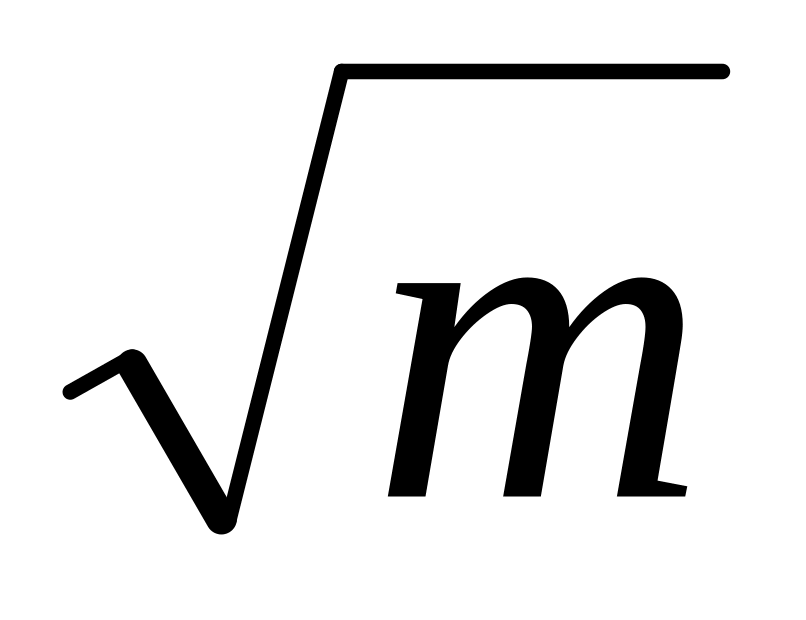 ,
а верхнее и нижнее предельные отклонения
устанавливаются на уровнях:
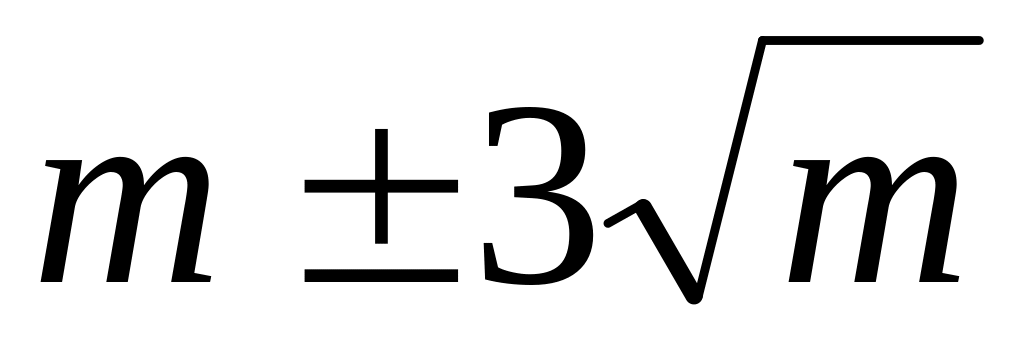 .
Пример 2.
Давайте пересмотрим пример 1, предполагая на этот раз, что указывается число дефектов, а не число бракованных изделий.
Решение.
Для нового условия получим:
среднее число
дефектов в выборке из 50 изделий
(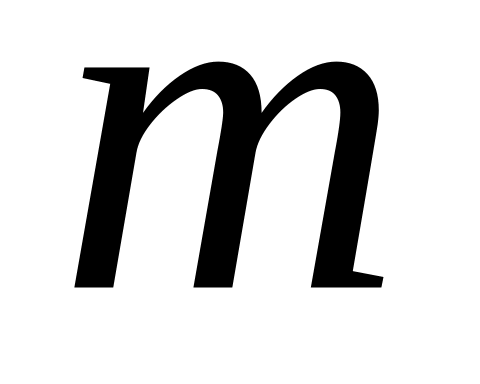 или
с) равно 5,6;
верхнее предельное
отклонение равно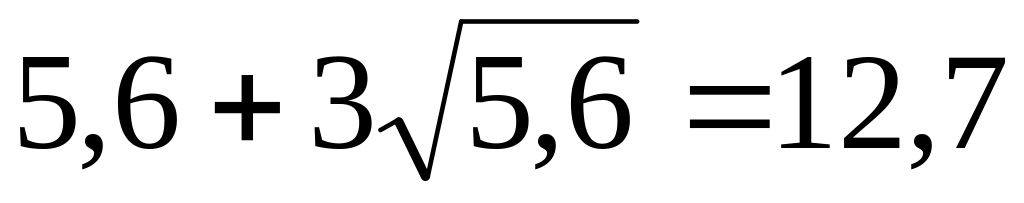 ;
нижнее предельное
отклонение равно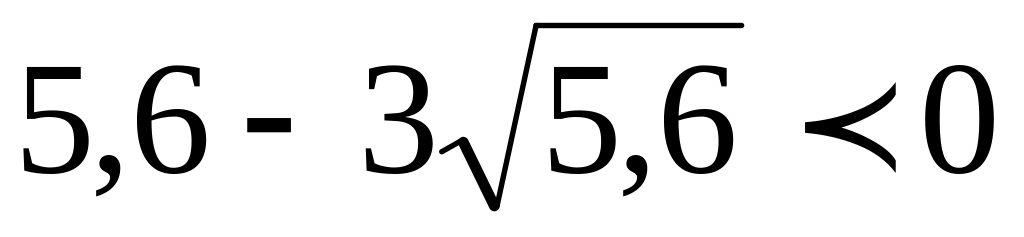 ,
т.е. меньше нуля.
Легко видеть, что предельные отклонения в этом случае практически совпадают с теми, что были найдены в примере 1.
С математической точки зрения это означает, что в примере 1 вероятность р оказалась значительно меньше 1, а поэтому член (1 - р) имеет слабое влияние, т.е. при малом числе дефектов вероятность того, что на отдельном изделии число дефектов будет более одного, достаточно мала.
4.5. Сигнальные признаки. Предельные отклонения
Мы уже видели, что отклонения ± 3 могут рассматриваться как фактические пределы управляемости процесса.
Вероятность выхода за эти пределы является достаточно малой.
Причиной выхода контролируемого параметра за эти пределы почти наверняка вызвана не влиянием случайной погрешности, а нарушением процесса и необходимо принимать определенные меры.
Сигнальные отклонения
Пределы ± 2 превышаются также весьма редко и могут использоваться в качестве «сигнальных отклонений» для предупреждения о том, что процесс может выйти из-под контроля.
Дополнительные признаки
На рис .4.6 показаны некоторые другие признаки, которые свидетельствуют о неслучайном характере появившихся отклонений. Они информируют, что ситуация тем или иным образом выходит из-под контроля.
Задание №2 для самостоятельной работы
В одном из случаев, показанных на рис.4.5, «четырнадцать следующих друг за другом точек скачут вверх- вниз». Что может служить причиной такого поведения, которая бы не была обусловлена случайными погрешностями?
Пример 3.
Производством определенного изделия управляют с помощью контрольной карты для процента брака (р - карта).
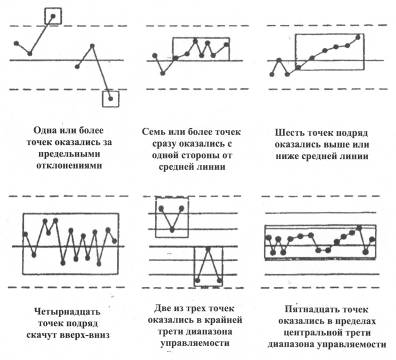
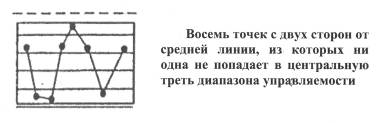
Рис 4.5. Дополнительные признаки разрегулирования процесса
Источник: Институт качества USAF. Руководство по управлению процессами.
По результатам контроля нескольких выборок, получены следующие результаты:
средний процент брака ( ) равен 2,5 %;
средний размер
выборки (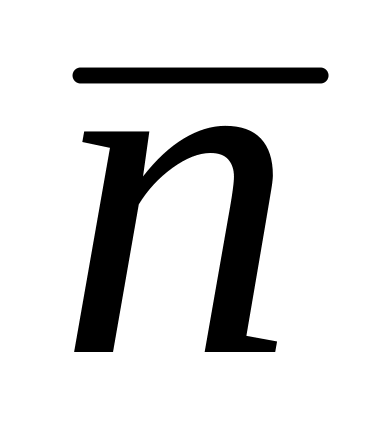 )
равен 116;
сигнальные и
предельные отклонения установлены
путем следующих вычислений:
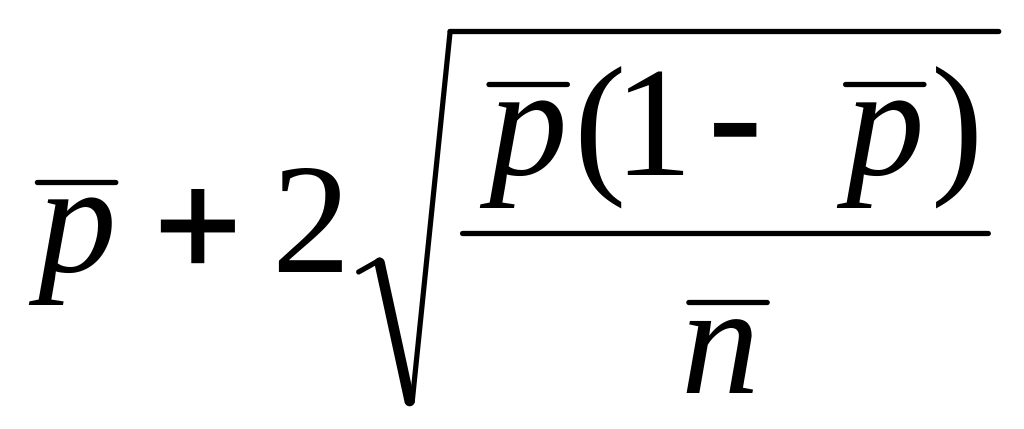 и
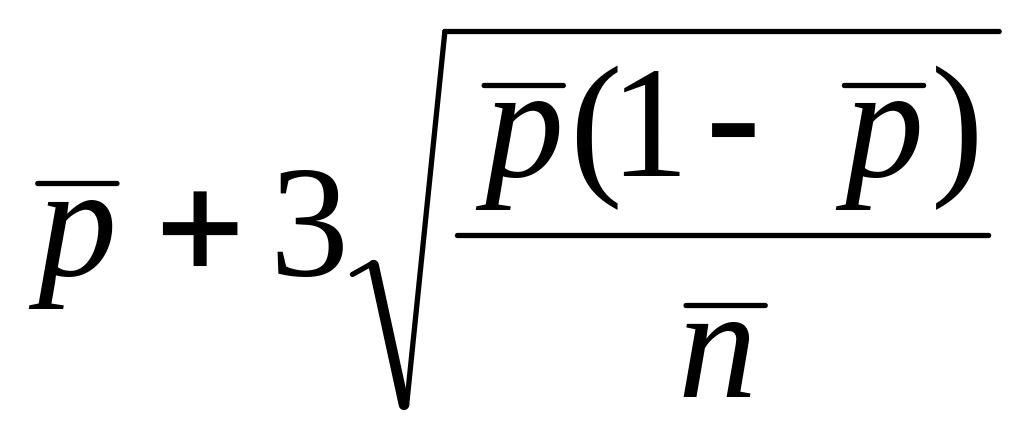 ,
что определяет уровни брака равные
0,054 и 0,068 соответственно.
Согласно условию сигнальные и предельные отклонения могут оставаться неизменными, если размер выборки находится в пределах ± 25% от среднего значения.
Вслед за этим было сделано четыре выборки и получены следующие значения:
Размер выборки |
80 |
95 |
160 |
180 |
Число отказов |
4 |
4 |
8 |
9 |
Размер выборки |
80 |
95 |
160 |
180 |
Число отказов |
4 |
4 |
8 |
9 |