Материал: Введение в статистические методы управления качеством. учебное пособие. Пентюхов В.И., Мищенко Е.В
Процент брака
Рис.3.6. Кривая оперативной характеристики
Источник: Джуран. «Справочник по управлению качеством»
3.7. Соотношение между различными программами выборки
Многим кажется, что для любого заданного приемлемого уровня качества («Acceptable Quality Level» - AQL) должны быть универсальные эквиваленты предельного допустимого качества («Limiting Quality» - LQ) и допустимого процента брака в лоте («Lot Tolerance Percent Defective» - LTPD).
Например, имея требование к AQL в 1,5%, они хотят знать, «сколько это будет в LTPD?».
Однозначного ответа быть не может.
Объем выборки |
Приемлемое число, (с) |
Предельное качество (номинал) |
Приемлемый уровень качества |
1 |
2 |
3 |
4 |
50 |
0 |
5% |
0,25% |
80 |
1 |
5% |
0,65% |
1 |
2 |
3 |
4 |
125 |
3 |
5% |
1,0% |
32 |
0 |
8% |
0,65% |
80 |
1 |
5% |
0,65% |
315 |
3 |
2% |
0,65% |
Для любого заданного объема выборки и приемлемого числа годных изделий может быть установлено и AQL и LTPD, Однако для AQL равного х может быть установлено значение LTPD равное y только при конкретном объеме выборки и допустимом числе годных изделий.
Для различного объема выборки и приемлемого числа годных изделий значения х или y будут различными.
Справедливость этого утверждения продемонстрирована вышеприведенной таблицей, взятой из британского стандарта BS 6001.
3.8. Решение задач с использованием таблиц выборочного контроля
Задача 1
Для плана однократной выборки определите объем выборки n и приемочное число c, которые обеспечили бы статистический контроль качества продукции на уровне: риска производителя 1% при проценте брака 0,6% и риска потребителя 5% при проценте брака 3,5%.
Решение
По условию задачи имеем:
р1 = 0,006; р2 = 0,035; р2/р1 = 0,035/0,006 = 5,833.
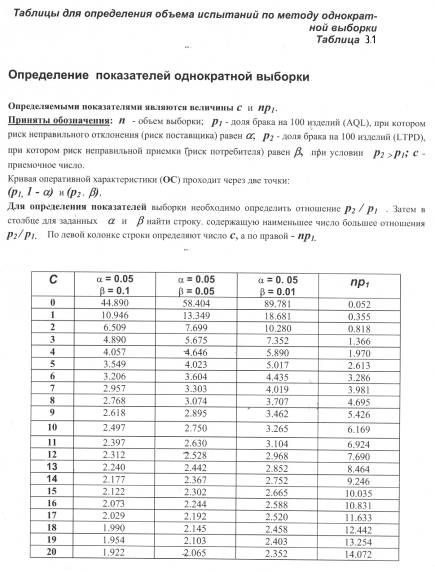
Для
значений
=
1% (0,01),
=
5% (0,05) и
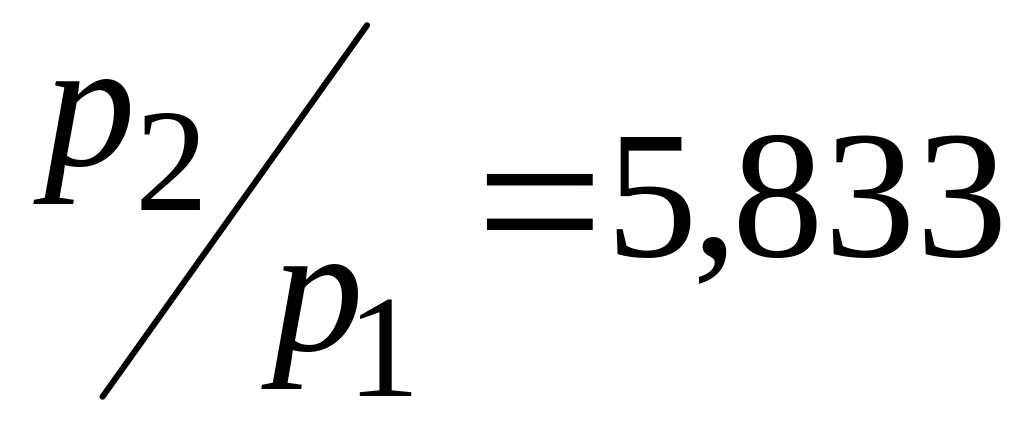 из табл.
3.1
найдем:
с = 5 и np1 = 1,785.
Откуда n = np1/p1= 1,785/0,006 = 297,5.
Таким образом, объем выборки n составляет 298 (или около 300), а для приемки партии приемочное число не должно превышать с = 5.
Задача № 2.
Определите
координаты 8-и точек оперативной
характеристики для плана однократной
выборки с параметрами n
= 300 и с
= 5.
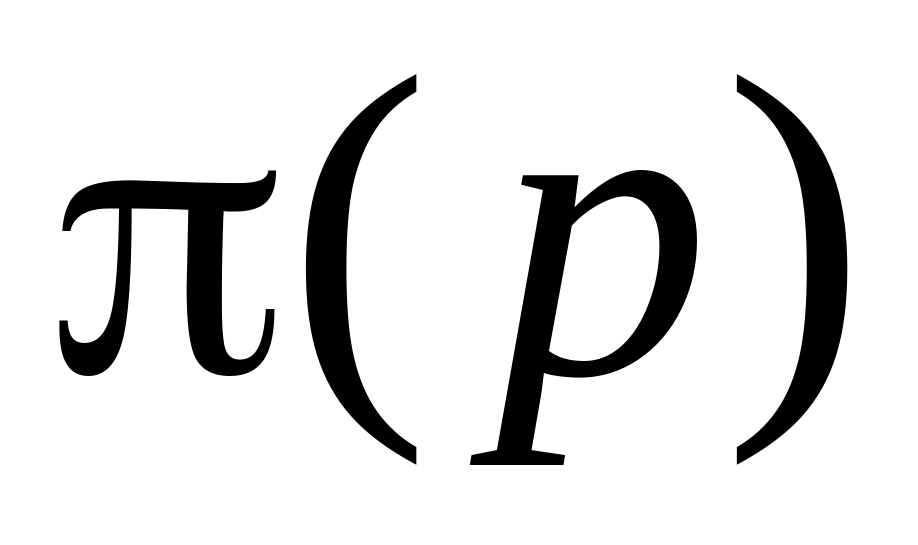 рассматривается как аргумент.
Решение
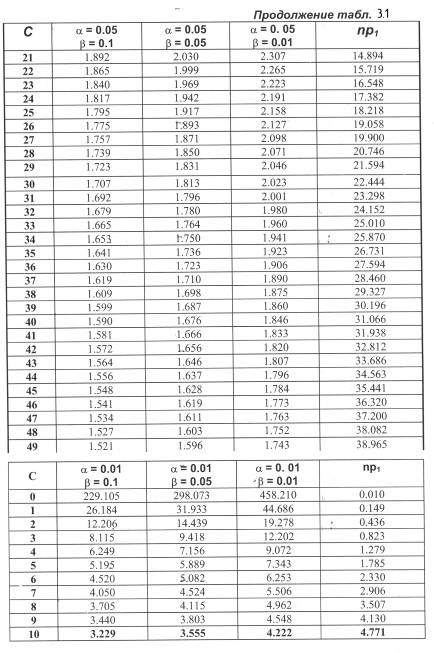
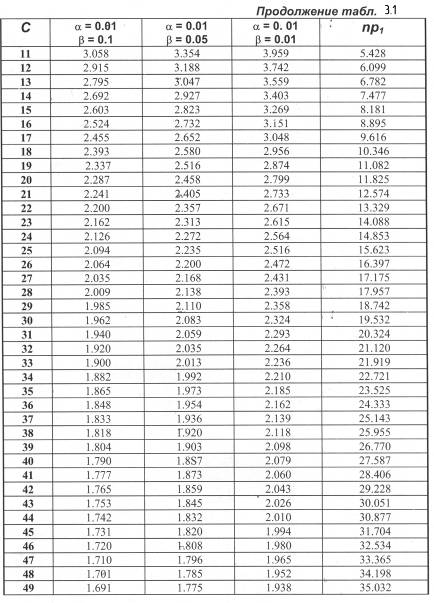
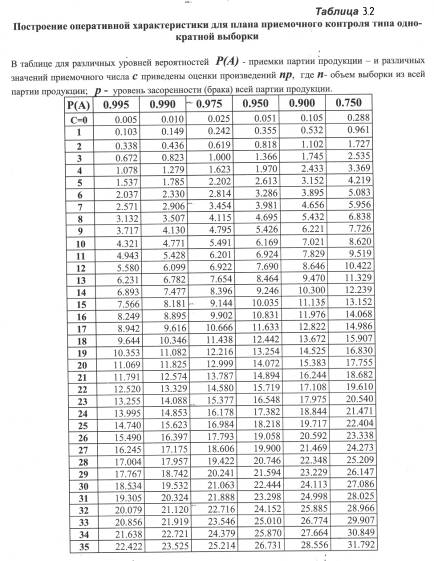
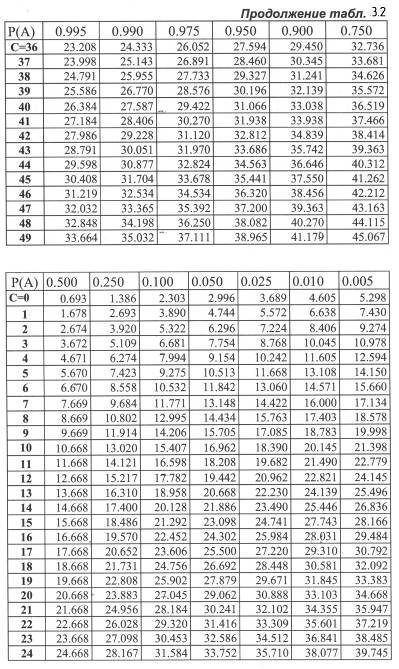
Из табл. 3.2 имеем:
1-я
точка:
(p)
= 0,995; p
=
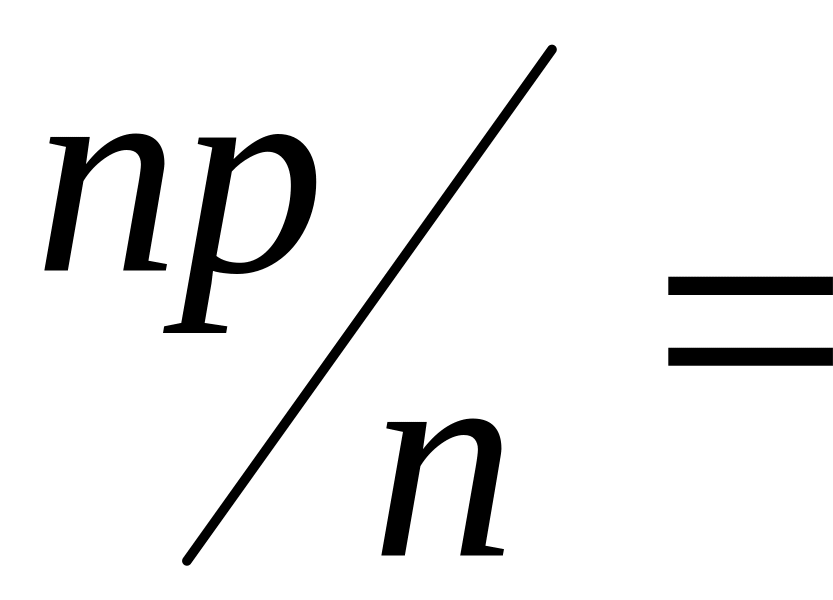 1,537/300
= 0,005.
2-я точка: (p) = 0,990; p = 1,785/300 = 0,006.
3-я точка: (p) = 0,975; p = 2,202/300 = 0,007.
4-я точка: (p) = 0,950; p = 2,613/300 = 0,009.
5-я точка: (p) = 0,900; p = 3,152/300 = 0,010.
6-я точка: (p) = 0,750; p = 4,219/300 = 0,014.
7-я точка: ( p) = 0,500; p = 5,670/300 = 0,018.
8-я точка: (p) = 0,100; p = 9,275/300 = 0,030.
Задача № 3.
Определите координаты 8-и точек оперативной характеристики для плана однократной выборки с параметрами: n = 300 и с = 6.
Решение
Из табл. 3.2 имеем:
1-я точка: (p) = 0,995; p = 2,037/300 = 0,007.
2-я точка: ( p) = 0,990; p = 2,330/300 = 0,008.
3-я точка: (p) = 0,975; p = 2,814/300 = 0,009.
4-я точка: (p) = 0,950; p = 3,286/300 = 0,011.
5-я точка: (p) = 0,900; p = 3,895/300 = 0,013.
6-я точка: (p) = 0,750; p = 5,083/300 = 0,017.
7-я точка: (p) = 0,500; p = 6,670/300 = 0,022.
8-я точка: (p) = 0,100; p = 10,532/300 = 0,035.
Задача № 4.
Определите координаты 8-и точек оперативной характеристики для плана однократной выборки с параметрами: n =200 и с = 6.
Из табл. 3.2 имеем:
1-я точка: (p) = 0,995; p = 2,037/200 = 0,010.
2-я точка: (p) = 0,990; p = 2,330/200 = 0,012.
3-я точка: (p) = 0,975; p = 2,814/200 = 0,014.
4-я точка: (p) = 0,950; p = 3,286/200 = 0,016.
5-я точка: (p) = 0,900; p = 3,895/200 = 0,019.
6-я точка: (p) = 0,750; p = 5,083/200 = 0,025.
7-я точка: (p) = 0,500; p = 6,670/200 = 0,033.
8-я точка: (p) = 0,100; p = 10,532/200 = 0,052.
Задача № 5.
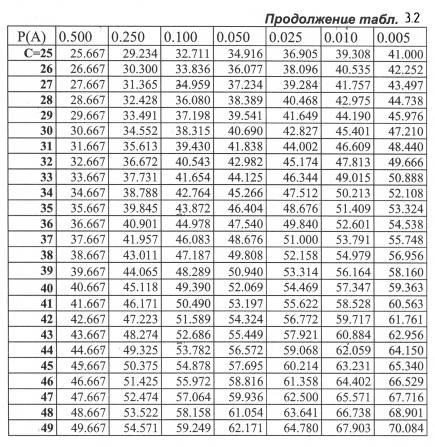
Постройте оперативные характеристики для планов однократной выборки с параметрами:
1. n = 300 и с = 3;
2. n = 200 и с = 3;
3. n = 200 и с = 4.
Дайте пояснения полученным результатам.
Решение
|
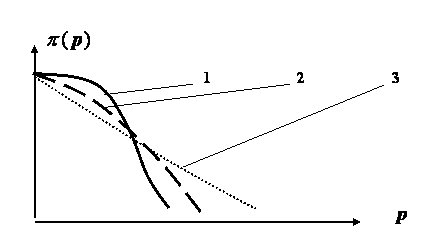
Рис.3.7 Качественный характер оперативных характеристик для различных параметров однократной выборки
3.9. Общие требования, предъявляемые к стандартам выборочного контроля
В общем случае целесообразно, чтобы стандарт (методика) планов выборочного контроля был достаточно простым, т.к. он предназначен для персонала предприятий, не имеющего специальной математической подготовки.
Стандарт должен содержать сравнительно большое количество планов, имеющих различные оперативные характеристики. Это позволит гибко изменять планы контроля в соответствии с изменениями качества продукции и требований потребителя.
Желательно иметь графики оперативных характеристик и объемы выборок, как функции от доли засоренности партии. Наконец, желательно, чтобы в стандарте были указаны планы различных типов: планы типа однократной, двукратной (многократной) выборок и планы последовательного типа. Использование стандарта должно предусматривать те или иные гарантии производителю от ложной браковки хороших партий и потребителю от пропуска плохих партий.
Таким образом, использование стандарта должно, как минимум, оказывать давление на производителя в сторону улучшения качества.
Подобное давление может быть учтено с помощью введения более жесткого контроля в тех случаях, когда проведенные оценки качества показали недопустимое его ухудшение.
Наоборот, в тех случаях, когда качество весьма высокое, можно использовать планы облегченного контроля. Однако всегда следует помнить, что получаемые оценки выборочного контроля реально проявляются только при массовых испытаниях.
4. Контрольные карты статистически управляемых процессов [7]
Выше мы уже касались рассмотрения нормального и других законов распределения, используемых для статистического управления качеством и, в частности, рассматривали такие случаи, когда данные статистических результатов были представлены в графической форме. В отечественной технической литературе подобные графические формы именуются контрольными картами.
Рассмотрим подобные карты более подробно, изучив:
основные идеи контрольных карт, используемых для статистического управления процессами;
контрольные карты для числа дефектных единиц продукции и числа дефектов.
После проработки данного раздела и выполнения заданий будут получены навыки:
объяснять значение контрольных карт для статистического управления процессами;
принимать решение о выборе той или иной формы карты в зависимости от того, какими данными Вы располагаете;
строить карты, как для числа бракованных изделий, так и для числа и частоты появления дефектов;
распознавать ситуации, когда теряется управляемость процесса и необходимо принимать корректирующие действия.
4.1. Примеры построения контрольных карт
Карта управляемости процесса должна быть адаптирована к тем данным, которые доступны, например, к скорости, с которой требуется реагировать на непрерывно меняющиеся результаты, к навыкам людей, исследующих процесс.
Перед тем, как эффективно использовать карту, необходимо:
обеспечить условия, необходимые для того, чтобы можно было предпринимать адекватные действия в ответ на сигналы, получаемые в результате построения контрольных карт;
определить процесс, которым собираетесь управлять;
определить применяемую систему измерений и то, как она будет функционировать;
использовать все известные методы для минимизации погрешностей;
установить характеристики процесса, по которым вы собираетесь управлять, учитывая следующие обстоятельства:
требования потребителя;
известные и потенциально возможные области возникновения проблем;
корреляцию, существующую между характеристиками продукции.
4.1.1. Карта динамики процесса
Простейшей формой контрольной карты является карта динамики процесса - (run chart).
На ней ординатой является изменение результатов измерения выходного параметра процесса, а абсциссой - время.
Карта поможет выявлять отклонения выходного параметра от нормы. Пример такой контрольной карты показан на рис. 4.1.
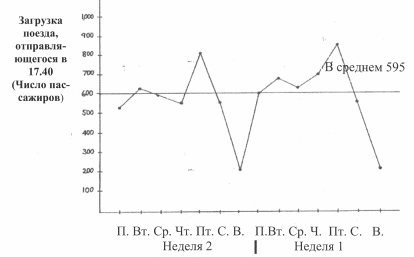
Рис. 4.1. Карта динамики процесса
Контрольная карта на рис.4.1 характеризует очевидный недельный цикл, указывающий на большой наплыв пассажиров по пятницам и значительное снижение нагрузки по субботам и воскресеньям.
Возможно, это связано с тем, что по пятницам, наряду с обычными пассажирами, поездом пользуются пассажиры, отправляющиеся за город на отдых. Продолжая строить диаграмму, можно обнаружить годичный цикл, так же, как и еженедельный.
Подобная контрольная карта весьма проста, но может оказаться и весьма полезной. Она может послужить основанием для «усиления» поезда по пятницам (путем добавления дополнительных вагонов) или введением дополнительного поезда. Соответственно, по воскресеньям количество вагонов поезда может быть сокращено.
4.1.2. Карта (диаграмма) управляемости процесса
Карты управляемости процесса несколько сложнее, чем карта динамики процесса. Для их построения необходимо иметь:
четкую идентификацию процесса;
данные, по которым можно установить начальную точку отсчета (исходный или базовый уровень);
средства для регулярного сбора данных и построения графика, а также возможность предпринимать ответные действия.
Имея все это, можно начинать использование карты управляемости для контроля процесса во времени, выяснения, понимания и управления его нестабильностью.
Карты управляемости аналогичны картам динамики и отличаются от последних лишь тем, что на них наносятся статистически устанавливаемые верхнее и нижнее предельные отклонения.
Процесс считается «статистически управляемым», если данные о процессе изменяются случайным образом, не выходя за предельные отклонения, которые отражают допустимые пределы, соответствующие техническим требованиям, чертежам или контрактам.
Предельные отклонения определяются исходя их того, что считается возможным в рамках ограничений, присущих процессу.
Мы достаточно подробно познакомились с нормальным законом распределения и показали, что плюс - минус три стандартных отклонения ( ± 3 ) относительно среднего значения являются хорошими границами для оценки возможностей процесса, а поэтому эти границы могут быть приняты в качестве предельных отклонений.
Статистический параметр может быть вычислен и для других законов распределения, таких как биномиальный или Пуассона, и, вновь, диапазон ± 3 относительно среднего значения является хорошим пределом границ процесса.
На рис.4.2 показан пример типичной карты управляемости.
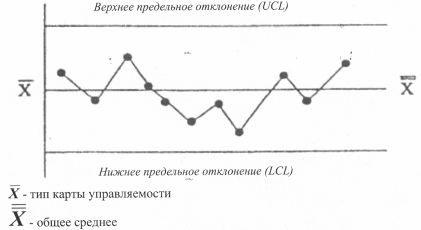
Рис.4.2. Карта управляемости.
Контроль среднего арифметического.
4.2. Методика выбора формы контрольной карты
Каждый из трех математических законов распределения (биномиальный, Пуассона и нормальный) может послужить основой для построения соответствующей контрольной карты управляемости, используемой при конкретных обстоятельствах.
В зависимости от вида статистических параметров, по которым осуществляется регулирование процесса, различают следующие формы контрольных карт: