Материал: 1700
Поставим между измерительными губками штангенциркуля стальную полоску толщиной 0,1 мм. Если при нулевом положении нониуса его первый штрих не доходил до первого штриха шкалы линейки на 0,1 мм, то теперь, когда нониус сдвинут на 0,1 мм (толщина стальной полоски), очевидно, эти штрихи совпадут. Установим между измерительными губками стальную полоску толщиной 0,2 мм. В этом случае на величину 0,2 мм сдвинутся все штрихи нониуса, и второй штрих нониуса совпадёт со вторым штрихом измерительной линейки. Если установим между измерительными губками полоску толщиной 0,5 мм, то, очевидно, совпадёт пятый штрих нониуса. Таким образом, из рассмотренных примеров заключаем: какой штрих нониуса совпадаёт с одним из штрихов измерительной линейки, такое количество десятых долей миллиметра имеет измеряемая пластинка.
При измерении действительный размер отсчитывается с помощью нониуса следующим образом: если нулевой штрих нониуса совпал с каким-либо штрихом измерительной линейки (например, с седьмым), то это деление показывает действительный размер в миллиметрах (рис. 2, б).
Если нулевой штрих нониуса не совпал ни с одним штрихом на измерительной линейке, то ближайший штрих на штанге слева от нулевого штриха нониуса показывает целое число миллиметров, а остальные доли миллиметра соответствуют порядковой цифре штриха на нониусе (не считая нулевого), который точно совпал со штрихом измерительной линейки. Это будет число десятых долей миллиметра, которые надо прибавить к целому числу миллиметров, чтобы получить действительный размер с точностью до 0,1 мм (например, 6,5 мм на рис. 2, в).
Микрометр
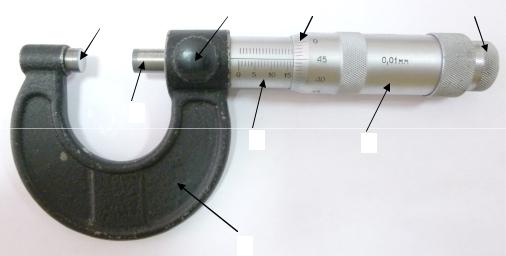
Микрометры применяются для точного измерения длины, толщины и диаметра обрабатываемой детали и дают точность отсчёта до 0,01 мм. На рис. 3 показан микрометр, позволяющий производить замеры с точностью до 0,01 мм. Измеряемую деталь располагают между неподвижной пяткой 1 и микрометрическим винтом 2. Вращением барабана 3 микрометрический винт удаляется или приближается к пятке.
25
|
|
5 |
|
8 |
|
4 |
|
1 |
|||||||
|
|
|
|
|
|
2
6 3
7
Рис. 3. Микрометр
На барабане имеется предохранительная головка 4 с трещоткой, предотвращающая слишком сильное нажатие микрометрическим винтом. Вращая головку 4, выдвигают микрометрический винт 2 и поджимают измеряемую деталь к пятке 1. Когда это поджатие окажется достаточным, храповичок головки начнёт проскальзывать и будет слышен звук трещотки.
Тогда вращение головки прекращают, при помощи стопора 5 закрепляют микрометрический винт и производят отсчёт.
Для производства отсчётов на стебле 6, составляющем одно целое со скобой 7 микрометра, нанесена шкала с миллиметровыми делениями, разделёнными пополам. Барабан 3 имеет скошенную фаску 8, разделённую по окружности на 50 равных частей. Штрихи от 0 до 50 через каждые пять делений отмечены цифрами. При нулевом положении, т. е. при соприкосновении пятки с микрометрическим винтом, нулевой штрих на фаске 8 барабана 3 совпадает с нулевым штрихом на стебле 6.
Механизм микрометра устроен таким образом, что при полном обороте барабана микрометрический винт 2 переместится на 0,5 мм. Следовательно, если повернуть барабан не на полный оборот, т. е. не на 50 делений, а на одно деление, то и микрометрический винт переместится на величину в 50 раз меньшую, т. е. на 0,01 мм. Это и есть точность отсчёта микрометра.
При измерении сначала по нижней шкале стебля считывается целое число миллиметров. Если сверху показался половинный штрих, добавляется 0,50 мм, после чего считывается и добавляется показание фаски на барабане (рис. 4).
26
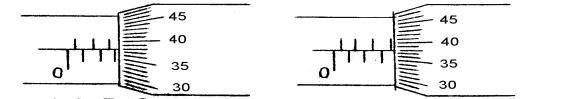
Рис. 4. Измерение микрометром
На рис. 4 показано два случая измерения микрометром. В обоих случаях барабан открыл 3 целых деления и с линией стебля совпал тридцать восьмой штрих фаски барабана. В первом случае штрих, соответствующий половине деления, не открыт, следовательно, полный отсчёт равен 3 + 0,38 = 3,38 мм. Во втором случае штрих, соответствующий половине деления, открыт, следовательно, полный отсчёт равен 3 + 0,50+0,38 = 3,88 мм.
ПОРЯДОК ВЫПОЛНЕНИЯ УПРАЖНЕНИЯ №2
1. С помощью штангенциркуля измерить высоту цилиндра 3-5 раз, каждый раз слегка поворачивая и смещая цилиндр между губками для измерения наружных размеров детали (рис. 1, губки 1 и 2). Результаты отсчёта записать в табл. 2.
|
|
|
|
|
Таблица 2 |
|
|
|
|
|
|
|
|
№ |
Hi, мм |
<H>, мм |
SH, мм |
H, мм |
|
εH, |
изм. |
|
% |
||||
|
|
|
|
|
||
1 |
|
|
|
|
|
|
2 |
|
|
|
|
|
|
3 |
|
|
|
|
|
|
4 |
|
|
|
|
|
|
5 |
|
|
|
|
|
|
1. С помощью микрометра измерить диаметр цилиндра 3-5 раз, каждый раз смещая цилиндр относительно микрометра. Результаты отсчёта записать в табл. 3.
|
|
|
|
|
Таблица 3 |
|
|
|
|
|
|
|
|
№ |
Di, мм |
<D>, мм |
SD, мм |
D, мм |
|
εD, |
изм. |
|
% |
||||
|
|
|
|
|
||
1 |
|
|
|
|
|
|
2 |
|
|
|
|
|
|
3 |
|
|
|
|
|
|
4 |
|
|
|
|
|
|
5 |
|
|
|
|
|
|
27
3. Согласно примеру 1 (с. 10) произвести расчёт погрешностей при прямых измерениях. Результаты расчётов занести в табл. 2 и 3. Записать результат измерений высоты и диаметра цилиндра в стандартной форме:
H ( H H) мм |
D ( D D) мм |
H ... % |
D ... % |
... |
... |
4. Ознакомиться с примером 2 (с. 13) и согласно примеру 3 (с. 14) произвести расчёт погрешности косвенного измерения массы m цилиндра при воспроизводимых контролируемых условиях. Результаты расчётов занести в табл. 4.
|
|
|
|
|
Таблица 4 |
||
|
|
|
|
|
|
|
|
m*, г |
<m>, г |
m, г |
εm, % |
<ρ>, г/см3 |
Δρ, г/см3 |
ερ, % |
|
|
|
|
|
7,80 |
0,05 |
|
|
5.Записать результат измерений массы m в стандартной форме
исравнить с m*.
m ( m m)
m ... %...
Контрольные вопросы и задания
1.Что значит измерить физическую величину?
2.Какие измерения физических величин называются прямыми, а какие косвенными?
3.Перечислите и охарактеризуйте типы погрешностей измерений физических величин.
4.Как определяется цена деления шкалы измерительного прибора и его приборная погрешность?
5.Сформулируйте правила записи результата измерений в стандартной форме.
6.Как в данной работе производится расчёт абсолютной и относительной погрешностей?
7.Как устроены штангенциркуль и микрометр?
28
ЛАБОРАТОРНАЯ РАБОТА №3
Определение скорости пули с помощью баллистического маятника
Цель работы – с помощью баллистического маятника определить скорости пуль с различными массами.
Приборы и принадлежности: баллистический маятник, набор пуль (m1 – оргстекло, m2 – дюраль и m3 – сталь), пружинный пистолет Р и отсчётное устройство с фиксируемым механизмом N.
Теоретические сведения
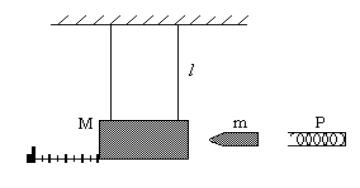
Данный способ определения скорости пули основан на законе сохранения импульса. Пуля массой m, летящая со скоростью , попадает в баллистический маятник массы M (рис. 1) и застревает в нём.
 l
|
|
m |
|
P |
|
M |
|
||||
|
|||||
|
N
xконеч xнач
Рис. 1. Баллистический маятник
В результате абсолютно неупругого удара, согласно закону сохранения импульса, имеем
m (m M)u,
где m – масса пули; – скорость пули; M – масса баллистического маятника; u– скорость баллистического маятника и пули после удара.
Откуда
|
(m M) |
u. |
(1) |
|
|||
|
m |
|
|
Скорость баллистического маятника с пулей после удара u можно определить, используя закон сохранения энергии. Маятник,
29