Материал: Технология электромашиностроения. Обмоточные работы. Пархоменко Г.А
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
51 |
|
|
|
|
|
|
|
|
|
|
|
52 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
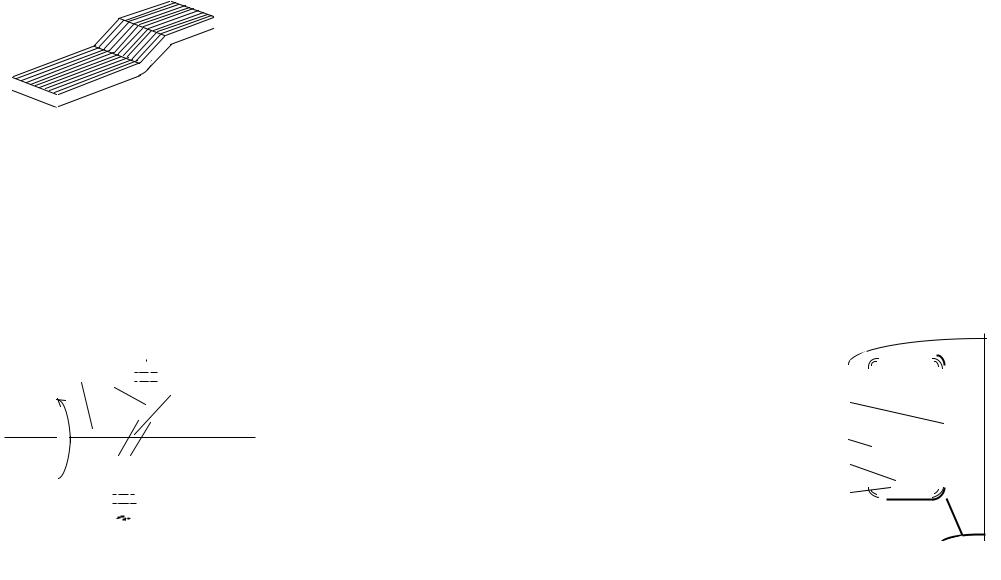
Следующая операция - “формовочная”. При этом |
выполняют и витковую изоляцию. С этой целью одновременно |
||||||||||||||||||||||||||||||||||||
заготовка на середине дважды изгибается на ребро для |
с намоткой медной шины в спираль закладывают |
||||||||||||||||||||||||||||||||||||||||||||||||
получения формы перехода 2 (см. рис.36). Такой изгиб шины |
изоляционную ленту, которая, также располагаясь между |
||||||||||||||||||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
на |
ребро |
может |
оказаться |
витками по спирали, изолирует витки друг от друга. При этом |
||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
неустойчивым, |
|
возможны |
лента выбирается шире медной шины, что приведет к еѐ |
|||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
недопустимые |
деформации |
выступанию на торцах секции. Это повышает надежность |
||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
шины |
в |
направлении еѐ |
изоляции. В случае необходимости, если это предусмотрено |
|||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
плоскости. |
Решение |
задачи |
конструкцией, катушку обматывают |
|||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
существенно |
упрощается, |
изоляционной лентой с перекрытием. Между секциями при |
||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
если формовке подвергать не |
этом размещают изоляционную пластину из миканита. |
|||||||||||||||||||||
Рис.37. Формовка перехода |
|
||||||||||||||||||||||||||||||||||||||||||||||||
|
каждую шину в отдельности, |
Спиральные катушки могут предусматриваться в |
|||||||||||||||||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
а предварительно |
|
сложить |
конструкциях как в качестве обмоток возбуждения главных |
|||||||||||||||||||
несколько шин в пакет и плотно сжать последний. |
полюсов, так и в добавочных полюсах. Их достоинством |
||||||||||||||||||||||||||||||||||||||||||||||||
Одновременному изгибу подвергаются |
все |
шины |
пакета |
является то, что при четном количестве секций имеется |
|||||||||||||||||||||||||||||||||||||||||||||
(Рис.37). Для формовки пакета шин может быть использован |
возможность всегда выводы выполнить от внешних витков, |
||||||||||||||||||||||||||||||||||||||||||||||||
гибочный штамп. |
|
|
|
|
|
|
|
|
|
|
|
|
|
что упрощает конструкцию и повышает еѐ технологичность. |
|||||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
После формовки пакет шин разбирают и направляют на |
В крупных электрических машинах постоянного тока с |
||||||||||||||||||||||||||||||||||||
намотку спиральных катушек. Каждой ветвью заготовки |
целью улучшения теплоотвода и уменьшения габаритов |
||||||||||||||||||||||||||||||||||||||||||||||||
образуется отдельная секция катушки. может производиться на |
практикуется выполнение сильноточных полюсных катушек из |
||||||||||||||||||||||||||||||||||||||||||||||||
шаблоне в виде оправки, сечение которой обеспечивает |
голой шинной меди, наматываемой по винтовой линии. Эскиз |
||||||||||||||||||||||||||||||||||||||||||||||||
требуемые размеры окна катушки. Подготовка к обмотке |
такой катушки для добавочного полюса показан на рис.39. |
||||||||||||||||||||||||||||||||||||||||||||||||
показана на рис.38. Здесь на оправке 1 закреплена заготовка 2 |
Здесь медная голая шина путем |
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
технологическим |
изгиба |
на ребро |
образует |
|
|
|
|
|
|
|
|
|
|
|||||
1 2 |
|
|
|
|
|
|
|
|
3 |
|
|
|
бандажом |
3. |
|
Вращая |
катушку, |
витки |
которой |
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
шаблон |
по |
|
стрелке, |
располагаются вдоль еѐ оси по |
4 |
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
наматывают по спирали |
винтовой линии. |
Между витками |
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
левую |
секцию |
катушки |
располагается |
изоляция |
2, |
3 |
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
(Рис.36). |
|
|
|
которая может |
быть |
выполнена |
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
После |
этого |
вращают |
из асбестовой бумаги или другого |
2 |
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
шаблон |
|
|
в |
теплостойкого |
|
материала. |
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
противоположном |
Катушка |
может |
быть покрыта |
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
направлении |
|
и |
сверху |
слоем |
непрерывной |
|
|
|
|
|
|
|
|
|
|
|||||
Рис.38. Закрепление заготовки для |
наматывают |
|
вторую |
изоляции |
3 |
и изолирована |
|
|
|
|
|
|
|
|
|
|
|||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
намотки спиральных секций |
секцию. |
Одновременно |
относительно |
тела |
полюса |
Рис.39. Винтовая катушка |
||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
с намоткой витков |
корпусной изоляцией 4. Изгиб |
|
добавочного полюса |
|||||||||||||||||
53
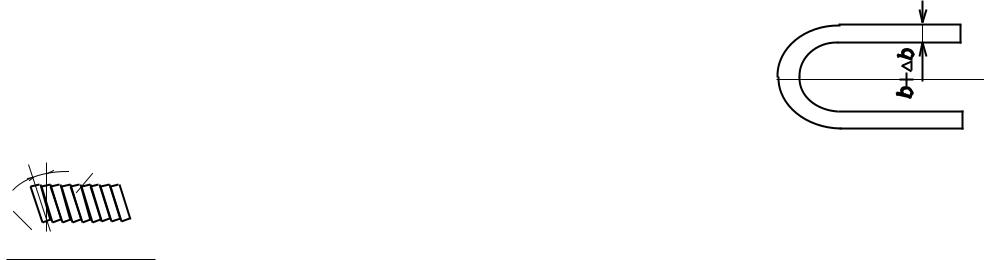
медной шины на ребро для получения винтовой катушки требует специфических приемов формообразовани. При намотке на ребро медная шина стремится закручиваться, так как еѐ сопротивление изгибу плашмя гораздо меньше, чем на ребро. Наименьший возможный радиус изгиба шина на ребро можно определить по формуле / /:
|
|
R = 0,05 b2 / a, |
(9) |
где “а” |
и “b” |
- соответственно меньший и больший размеры |
|
сечения |
шины. |
При меньшем значении |
радиуса возможно |
образование трещин на внешнем закруглении шины Форма витка винтовой катушки показана на рис.40b). Шина при намотке изгибается по радиусу “R” в местах закругления витка. Именно здесь наблюдается заметное изменение формы сечения шины. Прямоугольник со сторонами “а” и “b” (рис.40а) изменяется на трапецию (рис.40с). При этом на внутренней стороне витка проводник утолщается, а на внешней - утоньшается. В итоге действительная высота катушки может существенно превысить расчетную величину. Для уменьшения этой погрешности винтовые катушки иногда мотают голой шиной трапециевидной формы с таким расчетом, чтобы при еѐ изгибе по радиусу “R” сечение приближалось к прямоугольному.
Намотка винтовой катушки производится на
металлический (чаще всего - |
стальной) |
шаблон. При этом |
||||||||||
|
к |
л |
|
|
возможны некоторые отклонения |
|||||||
|
2 |
|
от требований чертежа. Первое из |
|||||||||
|
|
|
|
|||||||||
|
|
|
|
|
них |
- |
тарельчатость |
витков, |
||||
1 |
|
|
|
являющаяся |
|
|
следствием |
|||||
|
|
|
|
|
неустойчивости |
|
положения |
|||||
|
|
|
|
|
|
|||||||
|
|
|
|
|
проводника в плоскости действия |
|||||||
|
|
|
|
|
изгибающего |
усилия. |
Подобная |
|||||
Рис.41. Тарельчатость |
||||||||||||
|
||||||||||||
|
погрешность |
|
схематически |
|||||||||
|
|
витков. |
|
показана |
на |
|
рис. |
41. |
Здесь |
|||
|
|
|
|
|
|
|||||||
показана оправка 1, на которую 54
54
намотаны витки 2 винтовой катушки (показаны сечения проводников). Ось “к” сечения проводника отклонилась от плоскости “л” действия технологического изгибающего усилия на угол “ “. Для устранения такой погрешности катушку необходимо опрессовать вдоль еѐ оси.
Вторая погрешность намотки связана с упругостью проводника, которым наматывается катушка. Упругость витков приводит к тому, что после съема катушки с оправки еѐ витки частично разворачиваются друг относительно друга в сторону, противоположную направлению намотки. Катушка при этом может полностью потерять форму. Указанная погрешность может быть сведена к минимуму, если перед съемом катушки с шаблона еѐ отжечь (выдержать при температуре 500-6000С в течение 20-30 мин). После отжига катушку необходимо охладить и выдержать в растворе кислоты определенное время для удаления окалины, а затем -
тщательно промыть и высушить. |
|
||||
Витки |
винтовой |
катушки |
|
||
изолируют |
друг |
относительно |
|
||
друга |
|
пластинками |
|
||
изоляционного |
материала |
|
|||
(например, |
асбестовой |
бумаги |
|
||
или др.), вырезанных в форме |
|
||||
полувитка (Рис.42). Эти детали |
|
||||
закладывают |
между соседними |
Рис.42. Деталь витковой |
|||
витками |
катушки |
с |
|||
изоляции |
|||||
противоположных |
сторон таким |
||||
|
|||||
образом, чтобы хи встречающиеся концы перекрывали друг друга.
Так как ширина изоляции превышает ширину проводника
b + b, |
(10) |
то края изоляции должны выступать за пределы витков примерно на b/2, что снижает вероятность перекрытия изоляции по поверхности.
|
|
|
55 |
|
|
|
|
|
|
|
Если имеются указания в чертеже, винтовая катушка |
||||||||||
может быть изолирована слоем непрерывной изоляции, как |
||||||||||
показано на рис.36. |
|
|
|
|
|
|
|
|
||
Заслуживает отдельного рассмотрения ещѐ одна |
||||||||||
разновидность полюсных катушек. Это - полюсные катушки |
||||||||||
электрических |
машин |
малой |
мощности (микромашин). |
|||||||
|
|
|
|
Структурное |
|
и |
||||
2 |
|
|
3 |
|
|
технологическое |
||||
|
|
отличие |
таких |
|
катушек |
|||||
|
|
|
|
|
||||||
|
|
|
|
состоит в том, что они |
||||||
|
|
|
|
выполняются из тонкого |
||||||
|
bm |
|
|
эмалированного провода |
||||||
|
|
|
и |
содержат |
|
большое |
||||
1 |
|
|
|
|
||||||
bn |
|
|
число витков. |
|
Поэтому |
|||||
|
|
|
|
|||||||
|
|
|
катушка |
|
получается |
|||||
|
|
|
|
|
||||||
|
|
|
|
мягкой |
|
и |
допускает |
|||
Рис.43. Полюсная катушка |
|
|
|
дополнительную |
||||||
|
формовку |
для |
более |
|||||||
микроэлектродвигателя |
||||||||||
|
|
|
компактного |
|||||||
|
|
|
|
|
|
|
||||
размещения на полюсе. Все это схематически показано на |
||||||||||
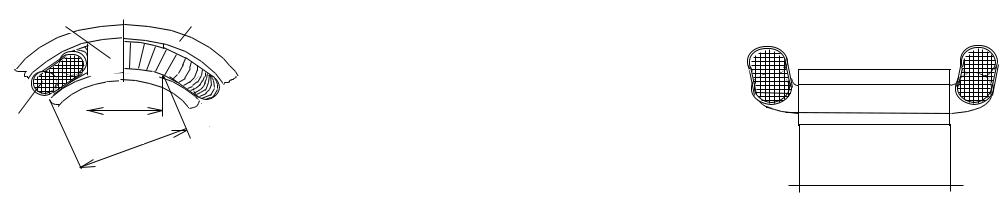
рис.43, где обозначено: 1 - полюсная катушка; 2 - сердечник |
||||||||||
полюса; 3 - станина. Следует обратить внимание, что в |
||||||||||
приведенном примере башмак полюса по форме близок к |
||||||||||
соответствующему фрагменту станины. Поэтому пространство |
||||||||||
для размещения полюсной катушки оказывается изогнутым по |
||||||||||
дуге. Чтобы катушка плотно занимала это пространство, она |
||||||||||
также должна иметь соответствующую дугообразную форму. |
||||||||||
Это - еѐ первая особенность. |
|
|
|
|
|
|
|
|||
Вторая же состоит в том, что размеры ширина катушки |
||||||||||
под сердечник полюса зависит от способа соединения полюса |
||||||||||
со станиной. В показанном на рис.43 исполнении ширина окна |
||||||||||
катушки определяется шириной “bm” сердечника полюса. |
||||||||||
Сформированную катушку устанавливают на полюс, |
||||||||||
после чего полюс соединяют со станиной. В таком решении |
||||||||||
достигается минимальная длина витка полюсной катушки. Но |
||||||||||
|
|
|
|
|
56 |
|
|
|
встречаются исполнения, где полюс выполнен со |
||||||
станиной за одно целое. Тогда монтаж катушки возможен, если |
|||||||
ширина еѐ окна не меньше размера “bn”, показанного на рис.43. |
|||||||
Плотная посадка катушки при этом достигается |
|||||||
дополнительной еѐ формовкой на полюсе. Для этого катушку |
|||||||
необходимо вытянуть вдоль оси машины, после чего лобовые |
|||||||
части |
отгибаются |
в |
сторону |
станины. |
Принцип |
такой |
|
формовки показан на рис.44. Подобное решение характерно |
|||||||
для коллекторных микроэлектродвигателей переменного тока. |
|||||||
|
Из |
изложенного |
|
|
|
||
можно сделать вывод, что |
|
|
|
||||
полюсные |
катушки |
по |
|
|
|
||
конструкции |
|
и |
|
|
|
||
технологии |
изготовления |
|
|
|
|||
нельзя отнести к сложным |
|
|
|
||||
в производстве изделиям. |
|
|
|
||||
Однако, |
несоблюдение |
|
|
|
|||
элементарных требований |
|
|
|
||||
технологичности |
|
их Рис.44. Формовка лобовых частей |
|||||
конструкции может в сильно степени усложнить процессы |
|||||||
формообразования катушек, сборки их в машине, монтажа и |
|||||||
изолировки контактных соединений. Это может привести к |
|||||||
удорожанию машины в целом, а в некоторых случаях - даже к |
|||||||
неисправимому браку. Наиболее общие требования по |
|||||||
технологичности конструкции полюсных катушек можно |
|||||||
свести к следущим: |
|
|
|
|
|
||
|
1) Размеры внутреннего окна катушки должны быть |
||||||
заданы с учетом утолщения изоляции в углах, а также с учетом |
|||||||
обеспечения необходимых технологических зазоров между |
|||||||
полюсом и катушкой. При этом следует помнить, что слишком |
|||||||
большие зазоры затрудняют теплоотвод от катушки. |
|
||||||
|
2) Из условия оптимального терлоотвода толщина |
||||||
изоляции должна быть минимальной, но обеспечивающей |
|||||||
необходимую электрическую и механическую прочность. |
|
||||||
57
3)Наружные размеры катушки следует определять с учетом технологического распушения витков. При несоблюдении этого требования катушку приходится сильно прессовать, что может привести к повреждению витковой изоляции.
4)В многовитковых катушках следует предусмотреть стягивание катушки бандажной лентой или нитками, что несколько уменьшит распушение витков и разгрузит в механическом отношении их изоляцию.
5)Нередко конструктор предусматривает намотку несколькими проводами впараллель. Такое решение сильно затрудняет выполнение рядовой укладки витков, особенно - выполнение переходов из слоя в слой. Число параллельных проводов не должно превышать двух.
6)При выполнении ступенчатых катушек нужно следить за тем, чтобы переходы из слоя в слой имели минимальную длину, что уменьшит вероятность сползания крайних витков или пробой межвитковой изоляции.
7)В спиральных катушках следует предусматривать четное число секций, что позволяет выполнить их выводы с достаточной экономией объема.
8)В целях унификации технологических операций намотку всех катушек целесообразно предусматривать в одну сторону, а необходимую полярность полюсов обеспечивать схемой соединения их концов.
Готовые полюсные катушки направляют на сборку только после пропитки и тщательного контроля, о чем речь пойдет ниже.
8.Изготовление пазовых мягких обмоток
К пазовым мягким обмоткам мы относим такие их конструкции, которые выполняются изолированным проводом сравнительно небольшого сечения и допускают дополнительную формовку мягких катушек после укладки в
|
|
|
|
|
|
58 |
|
|
|
|
пазы. Технология таких обмоток в настоящее время достаточно |
||||||||||
хорошо отработана и отличается высоким уровнем |
||||||||||
механизации. Тем не менее, в производстве и в настоящее |
||||||||||
время можно встретить случаи, когда при изготовлении этих |
||||||||||
обмоток используется много ручного труда. Решение об |
||||||||||
оптимальной степени механизации мягких пазовых обмоток |
||||||||||
принимается |
в |
|
зависимости |
от |
производственных |
|||||
возможностей, объема производства и т.п. |
|
|
||||||||
По общности приемов формообразования мягкие |
||||||||||
пазовые обмотки можно разделить на две большие группы: с |
||||||||||
прямой вмоткой каждого витка катушки в пазы; с раздельными |
||||||||||
операциями изготовления катушек (катушечных групп) и |
||||||||||
последующей их укладки в пазы. В технической литературе |
||||||||||
обмотки |
первой |
|
группы |
получили |
еще |
наименование |
||||
“ручных”, “станочных” или “машинных”. Такие названия |
||||||||||
сложились исторически и лишь отражают процесс |
||||||||||
совершенствования их технологии. Обмотки второй группы |
||||||||||
часто называют “всыпными”, что отражает основной прием |
||||||||||
закладки витков готовой катушки в паз. Общей особенностью |
||||||||||
рассматриваемого типа пазовых обмоток является то, что они |
||||||||||
используются в сочетании с полузакрытыми пазами |
||||||||||
магнитопровода, будь это статор или ротор. |
|
|||||||||
Прежде всего, следует ознакомиться с подготовкой |
||||||||||
магнитопровода к обмотке. Разнообразие их конструкций не |
||||||||||
позволяет |
предложить |
единую |
|
|
|
|
||||
типовую |
технологию |
этих |
|
3 |
|
|
||||
работ. Однако, независимо от |
|
|
|
4 |
||||||
этого |
можно |
|
выделить |
|
2 |
|
|
|||
некоторые |
общие |
признаки, |
|
|
|
|||||
|
|
|
|
|||||||
свойственные |
|
большинству |
|
|
|
|
||||
конструкций. |
В |
качестве |
|
1 |
|
|
||||
примера |
|
|
рассмотрим |
|
|
|
||||
|
|
|
|
|
|
|||||
коллекторной |
|
|
машины, |
Рис.45. Подготовка якоря к |
||||||
подготовленный |
|
к |
обмотке. |
|
обмотке |
|||||
Этот пример приведен на |
|
|
|
|
|
|||||
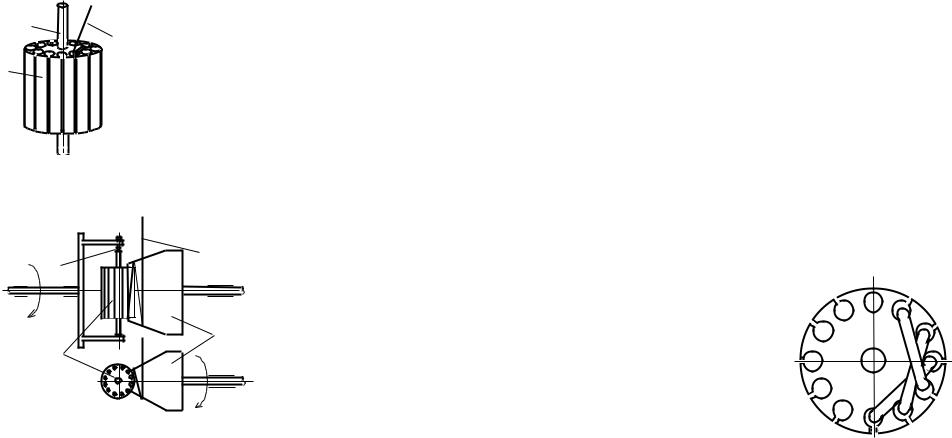
|
|
59 |
|
|
|
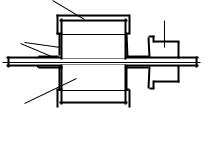
рис.45, где показан магнитопровод 1 и коллектор 4, |
|||||
расположенные на валу. Перед обмоткой на торцы |
|||||
магнитопровода и участки вала, с которыми могут |
|||||
соприкасаться лобовые части якорной обмотки, укладывают |
|||||
изоляционные детали 2. В пазы устанавливают пазовые гильзы |
|||||
3. Таким образом, общим требованием подготовки |
|||||
магнитопровода следует считать установку деталей корпусной |
|||||
изоляции обмотки в соответствии с требованиями чертежа. |
|||||
|
|
Рассмотрим |
|
подробнее |
|
2 |
3 |
особенности |
технологии изготовления |
||
|
пазовых обмоток первой группы. На |
||||
|
|
||||
|
|
рис.46 показан магнитопровод 1, |
|||
1 |
|
размещенный на валу 2. Провод 3 |
|||
|
|
наматывается на магнитопровод так, |
|||
|
|
что, попадая виток за витком в пазы |
|||
|
|
магнитопровода, он образует катушку 4 |
|||
|
|
с шагом по пазам y= 1 4. После |
|||
Рис.46. Ручная |
|
намотки |
всех |
витков |
катушки |
обмотка ротора |
образуется вывод в виде петли провода, |
||||
а) |
2 |
3 |
|
|
|
|
|
4 |
|
1 |
|
б) |
|
|
Рис.47. Машинная намотка с вращающимся ротором
которая закладывается в шлиц петушка соответствующей коллекторной пластины (на рисунке не показано). Далее таким же образом наматывается следующая катушка со сдвигом на одно
зубцовое деление. Нетрудно
увидеть, что рассматриваемый тип обмотки технологичен,
60
легко поддается механизации. Простейшее решение этой задачи показано на рис.47 . Здесь якорь 1 необмотанный установлен в центрах 2 шпинделя станка, который при намотке вращается по направлению, указанном стрелкой. Обмоточный провод 3 при этом наматывается на пластины 4 устройства укладки
Концы этих пластин заведены в шлицы пазов, в которые должна наматываться катушка. Для ясности устройство намотки показано в двух проекциях: вид сбоку а) и вид вдоль оси якоря б). Следует обратить внимание на конструкцию устройства укладки. Две пластины закреплены на оси, которая может вращаться в подшипниках, как показано стрелкой. Концы пластин скошены и заправлены в пазы якоря. Таким образом, пластины вращаются вместе с якорем. Провод наматывается на их скошенные участки, поэтому под действием натяжения он соскальзывает по пластинам и попадает в пазы. Для намотки следующей катушки концы пластин заводят в следующую пару пазов. Устройство позволяет обеспечить высокую производительность намоточных работ.
Более совершенные конструкции, реализующие приведенную технологию намотки, в том числе с многоместными исполнениями, приведены в / /. Станки отличаются высокой производительностью. 


Намотка первой, второй и третьей катушек показана схематически на рис.48. Здесь хорошо
видно, что лобовые части каждой последующей катушки укладываются сверху на лобовые части ранее намотанных катушек.
Следовательно,