Материал: Разработка технологического процесса обработки детали "Обойма"
СОДЕРЖАНИЕ
Описание конструкции узла (сборочной единицы), к которой входит обрабатываемая деталь
Назначение обрабатываемой детали
Качественная оценка технологичности
Анализ технологического процесса обрабатываемой детали на базовом предприятии
Анализ предлагаемого варианта технологического процесса в зависимости от типа производства
Определение коэффициента использования материала
Расчет операционных припусков, операционных размеров с допусками
Маршрутное описание технологического процесса
Описание всех технологических операций в последовательности их выполнения
Выбор оборудования, технологической оснастки, приспособлений для установки закрепления детали
Выбор мерительного инструмента
Проектирование технологической оснастки
Конструирование и расчет приспособления
Расчет фрезерного приспособления на точность
Конструирование и расчет режущего инструмента
Планировка участка или рабочего места
Организация транспортного хозяйства на участке
Организация инструментального хозяйства на участке
Организация ремонта оборудования на участке
Организация работы участка и рабочих мест
Организация охраны труда и безопасности на рабочем месте
Организация противопожарной защиты на участке
Расчет годовой программы выпуска деталей Nпр
Определение годового объёма выпуска детали-представителя Nгод
Расчет количества наименований деталей, обрабатываемых на участке
Расчёт количества деталей в партии
Расчёт норм штучно-калькуляционного времени Тшк на операции, определяется по формуле:
Расчет сдельной расценки на операции Рсд
Определение потребного количества оборудования и коэффициента его загрузки
Определение расчётного количества станков Sрасч на каждой операции
Определения коэффициента загрузки оборудования Кз на данной операции
Рисунок 5.1 - График коэффициента загрузки оборудования
Расчет производительной площади участка Sпроиз.уч
Анализ возможности многостаночного обслуживания
Определение количества производственных рабочих
Определение производительности труда рабочих Птр производственного участка
Расчет численности наладчиков по участку
Расчет численности специалистов и МОП участка
Расчет годовой потребности режущего инструмента Jр
Организация ремонта оборудования на участке
Определение годового расхода Мгод и стоимость основных материалов М
Расчет годового фонда основной заработной платы производственных рабочих
Расчёт среднемесячной заработной платы производственных рабочих
Расчет ФЗП наладчиков производится по повременно-премиальной системе оплаты труда
Расчет средемесячной заработной платы наладчиков
Расчет годового фонда заработной платы специалистов и МОП
Расчёт себестоимости детали по статьям калькуляции
Себестоимость годовой программы выпуска деталей определяется по формуле:
Товарная продукция определяется по формуле:
Переменные затраты определяются:
Постоянные затраты определяются:
Точка безубыточности рассчитывается:
3 Технико-экономическое обоснование инвестиционного проекта
Исходные данные для технико-экономического обоснование инвестиционного проекта
Расчет суммы капитальных вложений КВ
Расчет абсолютной экономической эффективности капитальных вложений
Расчет срока окупаемости капитальных вложений
Расчет интегральной эффективности капитальных вложений
Сумма возврата капитальных вложений каждого года рассчитывается
Введение
Важное значение при обработке деталей резанием имеет используемое оборудование. Для повышения экономического роста необходимо применение современного точного высоконадежного оборудования, в том числе станков с ЧПУ, роботизированных технологических комплексов. Заготовки также должны быть экономичные, с малыми припусками и хорошими физико-механическими характеристиками. Оснастка в основном должна применяться быстродействующая с пневмо- и гидроприводами, а также универсально-сборные приспособления.
В разработанном дипломном проекте применяется современное оборудование, высокопроизводительный режущий инструмент. Режущий и контрольно-измерительный инструмент, в основном, применяется стандартный, как более дешёвый и специальный для точных работ.
Для разработки технологического процесса обработки детали «Обойма» в проекте предлагается внедрение станков с ЧПУ, которые дают возможность ввести автоматизацию в производства в условиях серийного производства. Это позволяет снизить себестоимость продукции, повысить производительность труда, сократить численность рабочих, применять при обработке сложных деталей рабочих невысокой квалификации. При этом повышается точность, качество продукции, облегчается труд рабочих. Производство становится мобильным, т.е. гибким, легко переналаживаемым.
Это позволило разработать технологический процесс, обеспечивающий при достаточно высокой производительности технологические требования, предъявляемые к детали, высокую эффективность производства, снизить себестоимость изготовления детали. При разработке дипломного проекта выдержаны требования ЕСКД и ЕСТД. Предложенные в данном проекте решения позволяют снизить себестоимость, а, следовательно, повысить экономичность обработки.
1. Общая часть
Описание конструкции узла (сборочной единицы), к которой входит обрабатываемая деталь
Обойма устанавливается с натягом поверхностью ?110 в корпус коробки агрегатов (ВКА) и вместе с подшипником размещенным на поверхности ?75 служит опорой для цилиндрической шестерни ВКА. Крепится к корпусу ВКА с помощью шести отверстий через шпилечное соединение гайками. Шесть пазов шириной 10,5 мм выполнены с целью улучшения циркуляции масла на подшипник. На поверхности ?75 выполнена канавка шириной 1,9 мм с целью фиксации подшипника в осевом направлении. С целью повышения износостойкости рабочая поверхность под подшипник ионоазотируется. Остальная поверхность обоймы покрыта Хим.Фос.Окс. для повышения коррозионостойкости детали.

Деталь работает в масляной, воздушной среде при t не выше 140 С.
Назначение обрабатываемой детали
Анализ технологичности детали.
Технологичность конструкции является существенной характеристикой изделия и определяет возможность рационального изготовления и эксплуатации детали при определенном организационно-техническом уровне производства. Обеспечение требований технологичности является необходимым условием повышения производительности труда, рационального использования народно-хозяйственных ресурсов, повышения темпов ускорения научно-технического прогресса.
деталь режущий заготовка технологичность
Качественная оценка технологичности
1. Технологичность по материалу детали. Деталь изготовлена из конструкционной стали 16Х3НВФМБ-Ш. Применение данной марки стали обусловлено условиями работы детали, а именно при значительных контактных нагрузках относительного скольжения, сопровождающихся ударами и повышением температуры .
Химический состав стали приведен в таблице 1.1. Наличие Ni указывает на необходимость соответствующей термической обработки перед обработкой резанием. Содержание в стали Mn до 0,5% ведет к повышению прочности стали и снижению ее пластичности, вследствие чего обработка улучшается. Содержание в стали Si до 0,37% снижает ее обрабатываемость и уменьшает возможность получения требуемой шероховатости.
Механические свойства стали приведены в таблице 1.1. Отличительная особенность этой стали - это весьма высокие механические характеристики в больших сечениях, которые достигаются соответствующей термической и химико-термической обработкой.
Так как деталь обрабатывается резанием, то применительно к задаче обеспечения технологичности интерес представляет определение относительного уровня скоростей резания, при котором целесообразно производить обработку данного материала, а также возможности получения требуемой шероховатости обработанных поверхностей.
Таблица 1.1 - Химический состав стали 16Х3НВФМБ-Ш
|
Химический состав, %, по ГОСТ 4543-71 |
Т-ра критических точек, С |
|||||||||||
|
С |
Si |
Mn |
Cr |
Ni |
S |
P |
Cu |
Ас |
Ас3 |
Аr1 |
Ar3 |
|
|
0,13-0,19 |
0,17-0,37 |
0,50-0,90 |
2,65-3,25 |
0,4 - 0,8 |
,025 |
,025 |
0,30 |
805 |
870 |
640 |
--- |
Механические свойства при 20С
|
Режим термообработки |
Сечение, мм |
 ,% |
% |
 Твердость HRC |
Твердость HB |
||||||
|
операция |
t,C |
охл. среда |
не менее |
||||||||
|
отпуск |
630-650 |
воздух |
не определяются |
- |
269 |
||||||
|
закалка1 закалка2 отпуск |
|
воздух масло воздух |
15 |
110 |
130 |
9 |
45 |
8 |
|||
|
цемент-я нормал-я отпуск закалка отпуск |
|
-------- воздух воздух масло воздух |
до 150 |
85 |
110 |
9 |
35 |
8 |
Пов. 56-63 |
Сердцевины 321-420 |
|
|
цемент-я закалка отпуск |
|
воздух масло воздух |
до 50 |
107 |
125 |
12 |
45 |
12 |
Пов. 56-63 |
Сердц. 360 |
- Предел текучести,

- Предел прочности ,
- Относительное удлинение , [ % ]
- Относительное сужение , [ % ]

-Ударная вязкость,[]
HB - Твердость по Бринеллю , [МПа]
HRC - Твердость по Роквеллу, [МПа]
а) Определяется коэффициент точности
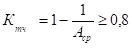
(2)
где А- средний квалитет точности размеров,
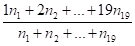
Аср.= = (3)

где n - количество размеров соответствующего квалитета точности, определяется по табл. 1.2[с. 15]
по формуле (3) =
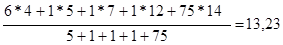
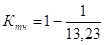
по формуле (2) =0,92
0,92>0,8-деталь по этому параметру технологична
Таблица 1.2 - Квалитеты точности размеров детали
|
Размер |
Количество элементов |
Квалитет точности |
Размер |
Количество элементов |
Квалитет точности |
|
|
116 |
1 |
14 |
0,4x45° |
6 |
14 |
|
|
113 |
1 |
14 |
30° |
1 |
14 |
|
|
110 |
1 |
7 |
R16 |
10 |
14 |
|
|
104 |
1 |
14 |
R8 |
6 |
14 |
|
|
83 |
1 |
14 |
R5 |
12 |
14 |
|
|
81 |
1 |
14 |
R4 |
4 |
14 |
|
|
78 |
1 |
14 |
R2,5 |
1 |
14 |
|
|
76 |
1 |
14 |
R0,6 |
1 |
14 |
|
|
75,2 |
1 |
14 |
R0,2 |
4 |
14 |
|
|
75G5 |
1 |
5 |
20,5 |
1 |
14 |
|
|
9 |
6 |
4 |
15H11 |
1 |
11 |
|
|
4 |
6 |
14 |
14,5 |
1 |
14 |
|
|
0,6x45° |
1 |
14 |
8,6 |
1 |
14 |
|
|
1x45° |
1 |
14 |
8 |
4 |
14 |
б) Определяется коэффициент шероховатости
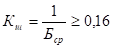
(4)
где средний класс шероховатости обрабатываемых поверхностей
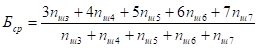
(5)
где -количество размеров соответствующего класса шероховатости, которая определяется по табл. 1.3 [с. 16] к рис. 1.1 [с. 17]
по формуле (5)
по формуле (4)
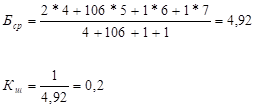
0,16 < 0,2< 0,32 -деталь по данному параметру технологична
Таблица 1.3 - Шероховатость поверхностей детали
|
№ поверхности |
Количество элементов |
Класс шероховатости |
№ поверхности |
Количество элементов |
Класс шероховатости |
|
|
1 |
1 |
5 |
8 |
1 |
5 |
|
|
2 |
1 |
5 |
9 |
1 |
5 |
|
|
3 |
1 |
5 |
10 |
1 |
5 |
|
|
4 |
1 |
5 |
11 |
1 |
7 |
|
|
5 |
1 |
5 |
12 |
1 |
5 |
|
|
6 |
1 |
5 |
13 |
1 |
5 |
|
|
7 |
1 |
5 |
14 |
6 |
5 |
|
|
15 |
1 |
5 |
25 |
1 |
5 |
|
|
16 |
6 |
5 |
26 |
1 |
5 |
|
|
17 |
6 |
4 |
27 |
1 |
5 |
|
|
18 |
1 |
6 |
28 |
1 |
5 |
|
|
19 |
1 |
5 |
29 |
1 |
5 |
|
|
20 |
6 |
4 |
30 |
1 |
5 |
|
|
21 |
10 |
5 |
31 |
1 |
5 |
|
|
22 |
1 |
5 |
32 |
1 |
5 |
|
|
23 |
1 |
5 |
33 |
1 |
5 |
|
|
24 |
1 |
5 |
Номера поверхностей указаны на рис.1.1