Материал: Разработка технологического процесса обработки детали "Обойма"
СОДЕРЖАНИЕ
Описание конструкции узла (сборочной единицы), к которой входит обрабатываемая деталь
Назначение обрабатываемой детали
Качественная оценка технологичности
Анализ технологического процесса обрабатываемой детали на базовом предприятии
Анализ предлагаемого варианта технологического процесса в зависимости от типа производства
Определение коэффициента использования материала
Расчет операционных припусков, операционных размеров с допусками
Маршрутное описание технологического процесса
Описание всех технологических операций в последовательности их выполнения
Выбор оборудования, технологической оснастки, приспособлений для установки закрепления детали
Выбор мерительного инструмента
Проектирование технологической оснастки
Конструирование и расчет приспособления
Расчет фрезерного приспособления на точность
Конструирование и расчет режущего инструмента
Планировка участка или рабочего места
Организация транспортного хозяйства на участке
Организация инструментального хозяйства на участке
Организация ремонта оборудования на участке
Организация работы участка и рабочих мест
Организация охраны труда и безопасности на рабочем месте
Организация противопожарной защиты на участке
Расчет годовой программы выпуска деталей Nпр
Определение годового объёма выпуска детали-представителя Nгод
Расчет количества наименований деталей, обрабатываемых на участке
Расчёт количества деталей в партии
Расчёт норм штучно-калькуляционного времени Тшк на операции, определяется по формуле:
Расчет сдельной расценки на операции Рсд
Определение потребного количества оборудования и коэффициента его загрузки
Определение расчётного количества станков Sрасч на каждой операции
Определения коэффициента загрузки оборудования Кз на данной операции
Рисунок 5.1 - График коэффициента загрузки оборудования
Расчет производительной площади участка Sпроиз.уч
Анализ возможности многостаночного обслуживания
Определение количества производственных рабочих
Определение производительности труда рабочих Птр производственного участка
Расчет численности наладчиков по участку
Расчет численности специалистов и МОП участка
Расчет годовой потребности режущего инструмента Jр
Организация ремонта оборудования на участке
Определение годового расхода Мгод и стоимость основных материалов М
Расчет годового фонда основной заработной платы производственных рабочих
Расчёт среднемесячной заработной платы производственных рабочих
Расчет ФЗП наладчиков производится по повременно-премиальной системе оплаты труда
Расчет средемесячной заработной платы наладчиков
Расчет годового фонда заработной платы специалистов и МОП
Расчёт себестоимости детали по статьям калькуляции
Себестоимость годовой программы выпуска деталей определяется по формуле:
Товарная продукция определяется по формуле:
Переменные затраты определяются:
Постоянные затраты определяются:
Точка безубыточности рассчитывается:
3 Технико-экономическое обоснование инвестиционного проекта
Исходные данные для технико-экономического обоснование инвестиционного проекта
Расчет суммы капитальных вложений КВ
Расчет абсолютной экономической эффективности капитальных вложений
Расчет срока окупаемости капитальных вложений
Расчет интегральной эффективности капитальных вложений
Сумма возврата капитальных вложений каждого года рассчитывается
Определение годовой программы выпуска деталей, годового объёма выпуска детали-представителя и количества наименований технологически однородных деталей, обрабатываемых на участке. Расчёт количества деталей в партии, норм штучно-калькуляционного времени и расценок.
Расчет годовой программы выпуска деталей Nпр

Nпр = Mпр ·Kз = , шт.,
где Mпр - годовая производительная мощность, шт;
Kз = 0,8 - коэффициент загрузки оборудования. Характеризует достаточно полное использование оборудования и наличие необходимого резерва времени;
Tштв - норма штучного времени на ведущей операции для детали-
представителя;
Fд - действительный годовой фонд времени работы оборудования, час
Fд = (Дк-(Дв+Дпр))·С·S·(1-), час,
где Дк = 366 - количество календарных дней в году;
Дв = 104 - количество выходных дней в году;
Дпр = 12 - количество праздничных дней в году;
С = 8, час - продолжительность смены;
S = 2 - число смен;
= 0,05-0,08 - коэффициент допустимых потерь на переналадку для среднесерийного производства.
Принимаем = 0,05
Fд = (366 - (104 + 12)) ·8 ·2 ·(1 - 0,05) = 3800 час;
В качестве ведущей операции принимается операция со средней нормой (ближе к максимальной) времени.
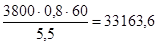
Nпр = шт
Расчётное значение Nпр округляется до целой величины, удобной
для последующих расчётов. Принимается Nпр =33164 шт
Определение годового объёма выпуска детали-представителя Nгод
Nгод определяется в пределах:
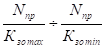
Nгод = , шт,
где Кзо - коэффициент закрепления операций.
(Для среднесерийного производства Кзо = 11…20)
Nгод = 33164/11 -33164/20 =3014,9 - 1658,2 шт
Принимается Nгод = 2479 шт
Расчет количества наименований деталей, обрабатываемых на участке
mд = , шт
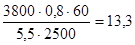
mд = , шт
mд округляется до целого числа и должно находится в пределах величины Кзо=11…20 для среднесерийного производства. Принимается mд = 14 шт.
Расчёт количества деталей в партии
Минимальное число деталей в партии nд определяется по формуле:

nд = , шт,
где Тпзв = 10 мин - норма подготовительно-заключительного времени на ведущей операции
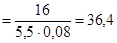
nд шт
Расчётная величина партии корректируется таким образом, чтобы она была не менее полсменного выпуска деталей и кратна годовому выпуску.
Выпуск деталей за половину смены ?N см определяется из следующей зависимости
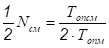
, шт,
где Топсм = 300 мин - оперативное время за смену для серийного производства
Топм = норма оперативного времени на ведущей операции
Топм = (То+Тв), мин
Топм = (4,2 +1,3) = 5,5 мин
? Nсм = 300/2*5,5 = 28 шт
Принимается nд = 37 шт >
Расчёт норм штучно-калькуляционного времени Тшк на операции, определяется по формуле:

Тшк = Тшт + , мин
Тшк005 =0,98+14/37 = 1,4 мин
Тшк010 =1,19+14/37 = 1,7 мин
Тшк025 = 8,65+14/37= 9 мин
Тшк030 = 4,87+10/37 = 5,1 мин
Тшк035 = 7,22+16/37 = 7,4 мин
Тшк040 = 5,5+16/37 = 5,9 мин
Тшк055 = 6,3+17/37 = 6,8 мин
Расчет сдельной расценки на операции Рсд

Рсд = , руб.,
где Сч - часовая тарифная ставка соответствующего разряда работы, руб.:
- - для третьего разряда Сч = 70,2 руб.
- - для четвертого разряда Сч =78,95 руб.
- - для пятого разряда Сч = 89,93 руб.
Рсд 005 = 89,93 ·1,4/60 = 2,1 руб
Рсд 010 = 89,93 ·1,7/60 = 2,5 руб
Рсд 025 = 89,93 ·9/60 = 13,5 руб
Рсд 030 = 89,93 ·5,1/60 = 7,6 руб
Рсд 035 = 89,93 ·7,4/60 = 11,1 руб
Рсд 040 = 89,93 ·5,9/60 = 8,8 руб
Рсд 055 = 89,93 ·6,8/60 = 10,2 руб
Расчёт норм штучно калькуляционного времени и расценок представлен в таблице 5.2[с. 61]
Таблица 5.2 - Нормы штучно-калькуляционного времени и расценки по операциям
|
№ опе-рации |
Тшт , мин |
Тпз , мин |
nд , шт |
Тшк , мин |
Разряд работы |
Сч , руб |
Рсд , руб |
|
|
005 |
0,98 |
14 |
37 |
1,4 |
5 |
89,93 |
2,1 |
|
|
010 |
1,19 |
14 |
1,7 |
5 |
89,93 |
2,5 |
||
|
025 |
8,65 |
14 |
9 |
5 |
89,93 |
13,5 |
||
|
030 |
4,87 |
10 |
5,1 |
5 |
89,93 |
7,6 |
||
|
035 |
7,22 |
16 |
7,4 |
5 |
89,93 |
11,1 |
||
|
040 |
5,5 |
16 |
5,9 |
5 |
89,93 |
8,8 |
||
|
055 |
6,3 |
17 |
6,8 |
5 |
89,93 |
10,2 |
||
|
Итого |
34,71 |
101 |
- |
37,3 |
- |
- |
55,8 |
Итого трудоёмкость обработки детали:

Tд = , мин
где mоn = 7 - количество операций по технологическому процессу
Тд = 37,3 мин
Общая трудоёмкость годовой программы выпуска деталей Тгод.общ. в нормо-часах определяется :

Тгод. общ. = , н.час
Тгод. общ. = 37,3*33164/60 = 20616,95 н.час
Определение потребного количества оборудования и коэффициента его загрузки
Определение расчётного количества станков Sрасч на каждой операции

Sрасч = , шт
Расчётное количество станков (дробное) округляется в большую сторону, таким образом, получают принятое количество станков Sпр.
Sрасч 005 =1,4 · 37453/3800·60 = 0,2 шт Sпр = 1 шт
Sрасч 010 =1,7 · 37453/3800·60 = 0,3 шт Sпр = 1 шт
Sрасч 015 =9 · 37453/3800·60 = 1,3 шт Sпр = 2 шт
Sрасч 025 =5,1 · 37453/3800·60 = 0,7 шт Sпр = 1 шт
Sрасч 030 =7,4 · 37453/3800·60 = 1,07 шт Sпр = 1 шт
Sрасч 035 =5,9 · 37453/3800·60 = 0,9 шт Sпр = 1 шт
Sрасч 040 =6,8 · 37453/3800·60 = 1 шт Sпр = 1 шт
Определения коэффициента загрузки оборудования Кз на данной операции
Кз =

Кз 005 = 0,2/1 = 0,2
Кз 010 = 0,3/1 = 0,3
Кз 025 = 1,3/2 = 0,65
Кз 030 = 0,7/1 = 0,7
Кз 035 = 1,07/1 = 1,07
Кз 040 = 0,9/1 = 0,9
Кз 055 = 1/1 = 1
Рисунок 5.1 - График коэффициента загрузки оборудования
Расчет среднего коэффициента загрузки оборудования по участку
Кз ср =
Кз ср =
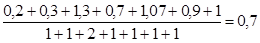
Таблица 5.3 - Расчёт количества оборудования и коэффициента его загрузки по участку
|
№ оп. |
Модель и тип станка |
N пр шт. |
F Час |
Тшк Мин |
Sрасч Шт |
Sпр Шт |
Кз |
|
|
005 |
Токарно-винторезный 16Б16КП |
33164 |
3800 |
1,4 |
0.2 |
1 |
0.2 |
|
|
010 |
Токарно-винторезный 16Б16КП |
33164 |
3800 |
1.7 |
0.3 |
1 |
0.3 |
|
|
025 |
Токарно-винторезный 16Б16КП |
33164 |
3800 |
9 |
1,3 |
2 |
0.65 |
|
|
030 |
Вертикально-сверлильная 2Н118 |
33164 |
3800 |
5.1 |
0.7 |
1 |
0.7 |
|
|
035 |
Фрезерная с ЧПУ6Н13Ф3-1 |
33164 |
3800 |
7.4 |
1.07 |
1 |
1,07 |
|
|
045 |
Фрезерная с ЧПУ6Н13Ф3-1 |
33164 |
3800 |
5.9 |
0.9 |
1 |
0.9 |
|
|
055 |
Токарная с ЧПУ 16Б16Т1 |
33164 |
3800 |
6,8 |
1 |
1 |
1 |
|
|
ИТОГО |
- |
- |
37,3 |
5,47 |
8 |
Кз=0,7 |
Расчёт балансовой стоимости оборудования участка
Таблица 5.4 - Ведомость оборудования
|
№ опе-рации |
Тип станка |
К-во Sпр |
Кз |
Габаритные размеры станка, мм |
Масса станка, кг |
Прейскурантная цена, тыс. руб. |
Балансовая стоимость, тыс. руб |
||
|
Одного |
Всех |
||||||||
|
005 |
16Б16П |
1 |
0,2 |
3200x1370 |
2880 |
750 |
750 |
825 |
|
|
010 |
16Б16П |
1 |
0,3 |
3200x1370 |
2880 |
750 |
750 |
825 |
|
|
025 |
16Б16П |
2 |
0,65 |
3200x1370 |
2880 |
750 |
1500 |
1650 |
|
|
030 |
2Н118 |
1 |
0,7 |
870х590 |
650 |
180 |
180 |
198 |
|
|
035 |
6Н13Ф3-1 |
1 |
1,07 |
1600х400 |
1450 |
2000 |
2000 |
2200 |
|
|
040 |
6Н13Ф3-1 |
1 |
0,9 |
1600х400 |
1450 |
2000 |
2000 |
2200 |
|
|
045 |
16Б16Т1 |
1 |
1 |
2270x1110 |
2050 |
1900 |
1900 |
2090 |
|
|
Итого |
8 |
0,7 |
8330 |
9080 |
9988 |
Балансовая стоимость оборудования определяется путем умножения прейскурантной цены на коэффициент 1,1, учитывающий затраты на транспортировку и монтаж оборудования.