Материал: Разработка технологического процесса обработки детали "Обойма"
СОДЕРЖАНИЕ
Описание конструкции узла (сборочной единицы), к которой входит обрабатываемая деталь
Назначение обрабатываемой детали
Качественная оценка технологичности
Анализ технологического процесса обрабатываемой детали на базовом предприятии
Анализ предлагаемого варианта технологического процесса в зависимости от типа производства
Определение коэффициента использования материала
Расчет операционных припусков, операционных размеров с допусками
Маршрутное описание технологического процесса
Описание всех технологических операций в последовательности их выполнения
Выбор оборудования, технологической оснастки, приспособлений для установки закрепления детали
Выбор мерительного инструмента
Проектирование технологической оснастки
Конструирование и расчет приспособления
Расчет фрезерного приспособления на точность
Конструирование и расчет режущего инструмента
Планировка участка или рабочего места
Организация транспортного хозяйства на участке
Организация инструментального хозяйства на участке
Организация ремонта оборудования на участке
Организация работы участка и рабочих мест
Организация охраны труда и безопасности на рабочем месте
Организация противопожарной защиты на участке
Расчет годовой программы выпуска деталей Nпр
Определение годового объёма выпуска детали-представителя Nгод
Расчет количества наименований деталей, обрабатываемых на участке
Расчёт количества деталей в партии
Расчёт норм штучно-калькуляционного времени Тшк на операции, определяется по формуле:
Расчет сдельной расценки на операции Рсд
Определение потребного количества оборудования и коэффициента его загрузки
Определение расчётного количества станков Sрасч на каждой операции
Определения коэффициента загрузки оборудования Кз на данной операции
Рисунок 5.1 - График коэффициента загрузки оборудования
Расчет производительной площади участка Sпроиз.уч
Анализ возможности многостаночного обслуживания
Определение количества производственных рабочих
Определение производительности труда рабочих Птр производственного участка
Расчет численности наладчиков по участку
Расчет численности специалистов и МОП участка
Расчет годовой потребности режущего инструмента Jр
Организация ремонта оборудования на участке
Определение годового расхода Мгод и стоимость основных материалов М
Расчет годового фонда основной заработной платы производственных рабочих
Расчёт среднемесячной заработной платы производственных рабочих
Расчет ФЗП наладчиков производится по повременно-премиальной системе оплаты труда
Расчет средемесячной заработной платы наладчиков
Расчет годового фонда заработной платы специалистов и МОП
Расчёт себестоимости детали по статьям калькуляции
Себестоимость годовой программы выпуска деталей определяется по формуле:
Товарная продукция определяется по формуле:
Переменные затраты определяются:
Постоянные затраты определяются:
Точка безубыточности рассчитывается:
3 Технико-экономическое обоснование инвестиционного проекта
Исходные данные для технико-экономического обоснование инвестиционного проекта
Расчет суммы капитальных вложений КВ
Расчет абсолютной экономической эффективности капитальных вложений
Расчет срока окупаемости капитальных вложений
Расчет интегральной эффективности капитальных вложений
Сумма возврата капитальных вложений каждого года рассчитывается
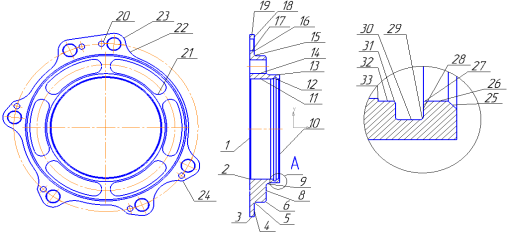
Рис.1.1 - Обрабатываемые поверхности
2. Технологическая часть
Анализ технологического процесса обрабатываемой детали на базовом предприятии
На базовом предприятии ведется обработка на станках: токарно-винторезных, вертикально-сверлильном, фрезерном с ЧПУ, шлифовальном. Так же имеются дополнительные операции - слесарная очистка от заусенцев.
На токарно-винторезных станках обрабатываются как наружные, так и внутренние поверхности, т.е. идет точение и расточка отверстий.
На вертикально - сверлильном обрабатываются отверстия.
На фрезерном с ЧПУ обрабатывается поверхность детали и пазы.
Анализ предлагаемого варианта технологического процесса в зависимости от типа производства
В данном дипломном проекте технологический процесс разработан для условий серийного производства.
Серийное производство характеризуется ограниченной номенклатурой изделий, изготавливаемых периодически повторяющимися партиями, и сравнительно большим объёмом выпуска, чем в единичном типе производстве. Изготовление детали «Корпус» осуществляется партиями, которые регулярно повторяются через определённый промежуток времени.
При серийном производстве используются универсальные, специальные и специализированные станки, оснащённые как специальными, так и универсальными и универсально-сборочными приспособлениями, что позволяет снизить трудоёмкость и себестоимость изготовления изделий. В данном технологическом процессе применяется специальное и специализированное оборудование с закреплением за станком нескольких операций. Оборудование располагается по ходу технологического процесса, обслуживается рабочими средней квалификации. Применяются специальные, универсальные, механизированные приспособления для установки и крепления детали. Применяют специальный и стандартный режущий и мерительный инструмент. Режущий инструмент выбирают в соответствии с требуемым обеспечением технологических параметров, высокой стойкости, что позволяет повысить качество изделия и производительность обработки. В зависимости от качества обрабатываемой поверхности, свойств обрабатываемого материала, требуемой точности обработки в данном дипломном проекте применяется стандартный и специальный режущий инструмент. Правильный выбор, режущего инструмента имеет большое значение для производительности и снижения себестоимости обработки. Применение специального мерительного инструмента обеспечивает точность измерения, сокращается время контрольной операции.
Технико-экономическое обоснование выбора заготовки для обрабатываемой детали производят по нескольким направлениям: металлоемкости, трудоемкости и себестоимости, учитывая при этом конкретные производственные условия.
При обработке детали «Обойма» необходимо учитывать большое количество канавок, фасок, радиусов и т.д., которые получают точением на токарных операциях, поэтому ведущими операциями будут токарные операции для получения всех основных поверхностей.
Выбор и технико-экономическое обоснование метода получения заготовки, сравнение с методом получения заготовки на базовом предприятии
Выбор заготовки осуществляется с учетом конструкции детали, типом производства и технологией получения заготовки. От выбора исходной заготовки зависит рациональность построения технологического процесса изготовления детали.
При выборе стремятся максимально приблизить конфигурацию заготовки по форме, размерам и качеству к параметрам готовой детали. Правильный выбор заготовки позволит снизить объем механической обработки, вследствие чего снизится расход материала, затраты производителя на закупку материала, соответственно, себестоимость готовой детали. Согласно техническим требованиям конструкторского чертежа, конструктором на базовом предприятии директивно определена заготовка - штамповка.
В спроектированном дипломном проекте, в качестве исходной заготовки для детали типа «Обойма» - штамповка - получена путем ковкой металла ГКМ (горизонтально-ковачной машине). Область применения данного метода - серийное и массовое производство.
Штамповка на прессах в 2..3 раза производительнее по сравнению со штамповкой на молотах. Припуски и допуски уменьшаются на 20-30%, расход металла снижается на 10-15%.
Проектирование заготовки по рекомендации ГОСТ 7505-89
· Ориентировочная масса (табл. 6.3 стр. 168)
Определяется расчетная масса поковки, исходя из её номинальных размеров по формуле:
(6)
где - масса детали, кг
- расчетный коэффициент, установленный в соответствии с характеристиками детали.
=1,5
по формуле (6)
· Класс точности штамповки (табл. 6.1, стр. 167)
В зависимости от оборудования (ГКМ) и способа штампа класс точности Т4.
- · Группа материала М3
- · Степень сложности (табл.6.2 стр.168)
Степени сложности поковки соответствует следующие численные значения отношений поковок:
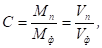
(7)
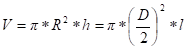
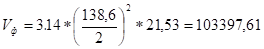
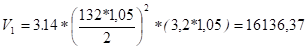
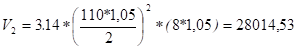
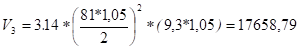
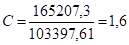
С1 - вторая степень сложности, так как 0,63<1,6
- · Конфигурация поверхности разъема штампа П - плоская (стр.168)
- · Исходный индекс (стр.171 табл.6.4) в зависимости от массы, марки стали, степени точности и класса точности поковки - 10
- · Основные припуски на механическую обработку (стр.184, табл8.2)
|
Наименование р-ра |
Величина р-ра |
Шероховатость п-ти |
припуск |
|
|
Диаметр |
81 |
6.3 |
1,3 |
|
|
132 |
1.6 |
1.5 |
||
|
110 |
0,8 |
1.5 |
||
|
Длина |
3,2 |
6.3 |
1.1 |
|
|
8 |
1,8 |
1.2 |
||
|
9,3 |
6,3 |
1.1 |
Дополнительные припуски :
- -смещение по поверхности штампа 0,3 мм
- -отклонение от плоскостности 0,3 мм
При получении поковки на КГШП штамповочный уклон:
- - наружных поверхностей - 5?,
- - внутренних - 7?.
Расчет размеров поковки:
dзаг=dзаг±2*z(осн.+доп.) (8)
-Диаметры:
По формуле 8 81+(1,3+0,3)*2= 84,2
По формуле 8 132+(1,5+0,3)*2=135,6
По формуле 8 110+(1,5+0,3)*2=113,6
Lзаг=lдет+2*zосн (9)
-Длины:
По формуле 9 3,2+(1,1*2)=5,4
По формуле 9 8+(1,2*2)=10.4
По формуле 9 9,3+(1,1*2)=11,5
Допускаемы отклонения размеров,мм:
поверхность ?
поверхность ?
поверхность ?
поверхность
поверхность
поверхность