Материал: Разработка технологического процесса обработки детали "Обойма"
СОДЕРЖАНИЕ
Описание конструкции узла (сборочной единицы), к которой входит обрабатываемая деталь
Назначение обрабатываемой детали
Качественная оценка технологичности
Анализ технологического процесса обрабатываемой детали на базовом предприятии
Анализ предлагаемого варианта технологического процесса в зависимости от типа производства
Определение коэффициента использования материала
Расчет операционных припусков, операционных размеров с допусками
Маршрутное описание технологического процесса
Описание всех технологических операций в последовательности их выполнения
Выбор оборудования, технологической оснастки, приспособлений для установки закрепления детали
Выбор мерительного инструмента
Проектирование технологической оснастки
Конструирование и расчет приспособления
Расчет фрезерного приспособления на точность
Конструирование и расчет режущего инструмента
Планировка участка или рабочего места
Организация транспортного хозяйства на участке
Организация инструментального хозяйства на участке
Организация ремонта оборудования на участке
Организация работы участка и рабочих мест
Организация охраны труда и безопасности на рабочем месте
Организация противопожарной защиты на участке
Расчет годовой программы выпуска деталей Nпр
Определение годового объёма выпуска детали-представителя Nгод
Расчет количества наименований деталей, обрабатываемых на участке
Расчёт количества деталей в партии
Расчёт норм штучно-калькуляционного времени Тшк на операции, определяется по формуле:
Расчет сдельной расценки на операции Рсд
Определение потребного количества оборудования и коэффициента его загрузки
Определение расчётного количества станков Sрасч на каждой операции
Определения коэффициента загрузки оборудования Кз на данной операции
Рисунок 5.1 - График коэффициента загрузки оборудования
Расчет производительной площади участка Sпроиз.уч
Анализ возможности многостаночного обслуживания
Определение количества производственных рабочих
Определение производительности труда рабочих Птр производственного участка
Расчет численности наладчиков по участку
Расчет численности специалистов и МОП участка
Расчет годовой потребности режущего инструмента Jр
Организация ремонта оборудования на участке
Определение годового расхода Мгод и стоимость основных материалов М
Расчет годового фонда основной заработной платы производственных рабочих
Расчёт среднемесячной заработной платы производственных рабочих
Расчет ФЗП наладчиков производится по повременно-премиальной системе оплаты труда
Расчет средемесячной заработной платы наладчиков
Расчет годового фонда заработной платы специалистов и МОП
Расчёт себестоимости детали по статьям калькуляции
Себестоимость годовой программы выпуска деталей определяется по формуле:
Товарная продукция определяется по формуле:
Переменные затраты определяются:
Постоянные затраты определяются:
Точка безубыточности рассчитывается:
3 Технико-экономическое обоснование инвестиционного проекта
Исходные данные для технико-экономического обоснование инвестиционного проекта
Расчет суммы капитальных вложений КВ
Расчет абсолютной экономической эффективности капитальных вложений
Расчет срока окупаемости капитальных вложений
Расчет интегральной эффективности капитальных вложений
Сумма возврата капитальных вложений каждого года рассчитывается
Расчет производительной площади участка Sпроиз.уч
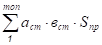
Sуч = , м 2,
где aст - длина станка, мм
вст - ширина станка, мм
Sпроиз.уч=3,2*1,37+3,2*1,37+3,2*1,37+0,87*0,59+1,6*0,4+1,6*0,4+2,27*1,11= 17,465=18 кв.м.
Sпроиз.уч= 18 кв.м.
Определение количества производственных рабочих, их средней квалификации и уровня производительности труда
Анализ возможности многостаночного обслуживания
Количество станков-дублёров, которое может обслужить один рабочий Sм, определяется, исходя из соотношений машинно-автоматического и ручного времени по формуле:

Sм? +1, шт
где: Тмавт.- машинно-автоматическое время, мин.
Труч.- время выполнения ручных приёмов, а также время наблюдения за работой станков и переходы от станка к станку, мин.
Sм - принимается путём округления расчётного значения в меньшую сторону с учётом фактического (принятого) количества станков на данной операции и равномерного распределения работы между рабочими.
Для станков с ЧПУ:
Труч =Тву+ (0,10,5), мин.
где: Тву- вспомогательное время на установку и снятие детали, мин
Тм.авт = То+Тм.в., мин
где: Тм.в. - машинно-вспомогательное время, мин
Если принятое число станков Sпр = 1 шт., то Sм принимается равным 1.
Операция 35
Труч. = 1,4+0,5=1,9 мин
Тм.авт.= 5,82+1,4=7,22 мин
Sм
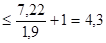
Принимаем Sм=1
Определение количества производственных рабочих
Расчёт численности производственных рабочих Rnрас производится на каждой операции, исходя из трудоёмкости работ за год по формуле:
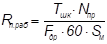
чел.
где: Fр - действительный годовой фонд времени производственного рабочего, час
Остальные обозначения прежние.
Действительный годовой фонд времени производственного рабочего определяется:
Fдр = (Дк - (Дв + Дпр + Дотп ))* с, час.
где: Дк - количество календарных дней в году (366);
Дв - количество выходных дней в году (103);
Дпр - количество праздничных дней в году (14);
Дотп - количество дней очередного отпуска (24);
с-продолжительность смены, час(8).
Fдр = (366 - (103 + 14+24))*8 = 1800 (час)
Rп.раб 005 = (1,4*33164)/(1800*60*1)=0,43 чел Rп.раб 005 = 1 чел
Rп.раб 010 = (1,7*33164)/(1800*60*1)=0,5 чел Rп.раб 010 = 1 чел
Rп.раб 025 = (9*33164)/(1800*60*2)=2,8 чел Rп.раб 015 = 3 чел
Rп.раб 030 = (5,1*33164)/(1800*60*1)=1,6 чел Rп.раб 025 = 2 чел
Rп.раб 035 = (7,4*33164)/(1800*60*1)=2,3 чел Rп.раб 030 = 2 чел
Rп.раб 040 = (5,9*33164)/(1800*60*1)=1,8 чел Rп.раб 035 = 2 чел
Rп.раб 055 = (6,8*33164)/(1800*60*1)=2 чел Rп.раб 040 = 2 чел
Результаты расчётов по операциям сводятся в таблицу 5.5
Таблица 5.5 - Расчёт численности производственных рабочих
|
№ опер-ации |
Sпр |
Профессия рабочего |
Та-риф-ный разряд |
Тшк , мин |
Nпр , шт |
Fдр , ч |
Sм , шт |
Численность рабочих, чел |
|||
|
Все-го |
1-я сме-на |
2-я сме-на |
|||||||||
|
005 |
1 |
токарь |
5 |
1,4 |
33164 |
1800 |
1 |
1 |
1 |
||
|
010 |
1 |
токарь |
5 |
1,7 |
1 |
1 |
1 |
||||
|
025 |
2 |
токарь |
5 |
9 |
2 |
3 |
2 |
1 |
|||
|
030 |
1 |
Сверловщик |
5 |
5,1 |
1 |
2 |
1 |
1 |
|||
|
035 |
1 |
Оператор |
5 |
7,4 |
1 |
2 |
1 |
1 |
|||
|
040 |
1 |
Оператор |
5 |
5,9 |
1 |
2 |
1 |
1 |
|||
|
055 |
1 |
Оператор |
5 |
6,8 |
1 |
2 |
1 |
1 |
|||
|
Итого |
37,3 |
13 |
8 |
5 |
Средний разряд производственных рабочих iср определяется по формуле:
iср =

где i - разряд рабочего
iср = ,
Определение производительности труда рабочих Птр производственного участка
Птр = , н.час
Птр = н.час
Расчет численности наладчиков по участку
Явочное количество наладчиков по каждому типу станков определяется по формуле

Rн яв = , чел
где Ксм = 2 - коэффициент сменности работы оборудования (количество смен)
Нобс - норма обслуживания на одного наладчика в смену, шт (по приложению 1)
Rн яв 005 = 1·1/14 = 0,07 чел
Rн яв 010 = 1·1/14 = 0,07 чел
Rн яв 015 = 2·2/14 = 0,29 чел
Rн яв 025 = 1·2/14 = 0,14 чел
Rн яв 030 = 1·2/6 = 0,3 чел
Rн яв 035 = 1·2/6 = 0,3 чел
Rн яв 040 = 1·2/6 = 0,3 чел
Списочное количество наладчиков Rн рассчитывается по формуле:

Rн = , чел,
где Кн = 0,9 - коэффициент, учитывающий невыходы рабочего по уважительной причине: отпуск, болезнь, выполнение государственных и общественных обязанностей и др.
Rн = 1,47/0,9= 1,6 = 2 чел
Данные расчетов сводятся в таблицу 5.6 [с. 69]
Таблица 5.6 - Расчет численности наладчиков
|
№ операции |
Тип и модель станка |
Норма обслуживания, шт |
Sпр , шт |
Явочное количество наладчиков |
Списочное количество наладчиков |
Разряд работы наладчика |
|
|
005 |
Токарно-винторезный 16Б16П |
14 |
1 |
0,07 |
2 |
5 |
|
|
010 |
Токарно-винторезный 16Б16П |
14 |
1 |
0,07 |
5 |
||
|
025 |
Токарно-винторезный 16Б16П |
14 |
2 |
0,29 |
5 |
||
|
030 |
Вертикально-сверлильный 2Н118 |
14 |
1 |
0,14 |
5 |
||
|
035 |
Фрезерный с ЧПУ 6Н13Ф3-1 |
6 |
1 |
0,3 |
5 |
||
|
040 |
Фрезерный с ЧПУ 6Н13Ф3-1 |
6 |
1 |
0,3 |
5 |
||
|
045 |
Токарный с ЧПУ 16Б16Т1 |
6 |
1 |
0,3 |
5 |
||
|
Итого |
- |
8 |
1,47 |
5 |
Средний разряд наладчиков определяется по формуле:
iср нал =

iсрнал=((5·0,07)+(5·0,07)+(5·0,29)+(5·0,14)+(5·0,3)+(5·0,3)+(5·0,3)/1,47 = 5
Расчет численности специалистов и МОП участка
К младшему обслуживающему персоналу (МОП) относятся уборщицы, гардеробщики и др. (2-3%)
Рмоп = (Росн + Рнал) х 0,03 , чел,
где Росн = 13 чел - количество производственных рабочих
Рнал = 2 чел - количество наладчиков
Рмоп = (13 + 2) х 0,02 = 0,3 = 1 чел
К специалистам участка относятся начальник участка, сменный мастер, технолог, инженер.
Расчет ведется по укрупненным нормативам: (10-12%)
Рсп = (Росн + Рнал) х 0,10 , чел.
Рсп = (13 + 2) х 0,10 = 1,5= 2 чел
Данные сводятся в таблицу 5.7 [с. 70]
Таблица 5.7 - Численность специалистов
|
№ п/п |
Категория ППП |
Структура, % |
Численность, чел |
|
|
1 |
Основные рабочие |
72,2 |
13 |
|
|
2 |
Наладчики |
11.1 |
2 |
|
|
3 |
Специалисты |
11.1 |
2 |
|
|
4 |
МОП |
5,6 |
1 |
|
|
Итого |
100 |
18 |
Расчет годовой потребности режущего инструмента Jр

Jр = , шт,
где Тмаш - суммарное машинное время на обработку деталей по всем операциям данным инструментом, мин;
Тизн - стойкость инструмента до полного износа, час.
Куб - коэффициент случайной убыли инструмента
Стойкость инструмента до полного износа, коэффициенты случайной убыли, представлены в Общемашиностроительных нормативах времени и режимов резания, 1990г, часть 2, стр.316-320.
Операция 010
Jр =(4.03*33164)/(54*60*0.75)=55шт
Данные занести в табл.5.8[с. 71]
Таблица 5.8 Расчет годовой потребности режущего инструмента
|
№ Операции |
Nпр,шт |
Тмаш,мин |
Тизн,час |
Куб |
Jр ,шт |
|
|
005 |
33164 |
0,63 |
54 |
0,75 |
9 |
|
|
010 |
33164 |
1,05 |
54 |
0,75 |
14 |
|
|
025 |
33164 |
3,55 |
54 |
0,80 |
45 |
|
|
030 |
33164 |
3,36 |
48 |
0,75 |
52 |
|
|
035 |
33164 |
1,4 |
48 |
0,75 |
22 |
|
|
040 |
33164 |
1,3 |
54 |
0,75 |
18 |
|
|
055 |
33164 |
4.03 |
54 |
0,75 |
55 |