Материал: Разработка технологического процесса обработки детали "Обойма"
СОДЕРЖАНИЕ
Описание конструкции узла (сборочной единицы), к которой входит обрабатываемая деталь
Назначение обрабатываемой детали
Качественная оценка технологичности
Анализ технологического процесса обрабатываемой детали на базовом предприятии
Анализ предлагаемого варианта технологического процесса в зависимости от типа производства
Определение коэффициента использования материала
Расчет операционных припусков, операционных размеров с допусками
Маршрутное описание технологического процесса
Описание всех технологических операций в последовательности их выполнения
Выбор оборудования, технологической оснастки, приспособлений для установки закрепления детали
Выбор мерительного инструмента
Проектирование технологической оснастки
Конструирование и расчет приспособления
Расчет фрезерного приспособления на точность
Конструирование и расчет режущего инструмента
Планировка участка или рабочего места
Организация транспортного хозяйства на участке
Организация инструментального хозяйства на участке
Организация ремонта оборудования на участке
Организация работы участка и рабочих мест
Организация охраны труда и безопасности на рабочем месте
Организация противопожарной защиты на участке
Расчет годовой программы выпуска деталей Nпр
Определение годового объёма выпуска детали-представителя Nгод
Расчет количества наименований деталей, обрабатываемых на участке
Расчёт количества деталей в партии
Расчёт норм штучно-калькуляционного времени Тшк на операции, определяется по формуле:
Расчет сдельной расценки на операции Рсд
Определение потребного количества оборудования и коэффициента его загрузки
Определение расчётного количества станков Sрасч на каждой операции
Определения коэффициента загрузки оборудования Кз на данной операции
Рисунок 5.1 - График коэффициента загрузки оборудования
Расчет производительной площади участка Sпроиз.уч
Анализ возможности многостаночного обслуживания
Определение количества производственных рабочих
Определение производительности труда рабочих Птр производственного участка
Расчет численности наладчиков по участку
Расчет численности специалистов и МОП участка
Расчет годовой потребности режущего инструмента Jр
Организация ремонта оборудования на участке
Определение годового расхода Мгод и стоимость основных материалов М
Расчет годового фонда основной заработной платы производственных рабочих
Расчёт среднемесячной заработной платы производственных рабочих
Расчет ФЗП наладчиков производится по повременно-премиальной системе оплаты труда
Расчет средемесячной заработной платы наладчиков
Расчет годового фонда заработной платы специалистов и МОП
Расчёт себестоимости детали по статьям калькуляции
Себестоимость годовой программы выпуска деталей определяется по формуле:
Товарная продукция определяется по формуле:
Переменные затраты определяются:
Постоянные затраты определяются:
Точка безубыточности рассчитывается:
3 Технико-экономическое обоснование инвестиционного проекта
Исходные данные для технико-экономического обоснование инвестиционного проекта
Расчет суммы капитальных вложений КВ
Расчет абсолютной экономической эффективности капитальных вложений
Расчет срока окупаемости капитальных вложений
Расчет интегральной эффективности капитальных вложений
Сумма возврата капитальных вложений каждого года рассчитывается
Определение коэффициента использования материала
Коэффициент использования материала является основным показателем характеризующим экономичность выбранного метода получения заготовки. Это отношение массы детали к норме расхода материала.
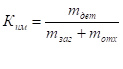
где: Мдет - масса детали;
Мзаг - масса заготовки;
Мотх - масса отходов;
Изделие будет считаться технологичным при выполнении следующих условий:

; Mотх 10% от Мзаг - для штамповочных изделий;
; Mотх 15-40% от Мзаг - для кованых изделий;
; Mотх 15-20% от Мзаг - для литых изделий;
; Mотх 15% от Мзаг - для изделий из проката.
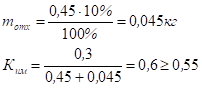
Вывод: КИМ = 0,6. Согласно справочнику, КИМ должен быть > 0,55 т. е. деталь технологична по данному параметру. Выбранный метод получения заготовки является экономически целесообразным, штамповка рациональный способ получения заготовки.
Выбор технологических баз
Выбор технологических баз - это важный этап разработки любого технологического процесса. Исходными данными в этом случае являются чертежи и технические условия на изготовление детали и заготовки. Следует четко представлять общий план обработки заготовки. Для закрепления заготовок чаще применяют пневматические, гидравлические и прочие высокопроизводительные зажимные устройства, обеспечивающие надежное закрепление заготовок с постоянными силами. Технологические базы назначают на стадии проработки вариантов выполнения технологической операции, т. е. на этапе предварительного рассмотрения и сравнения между собой возможных способов обработки поверхностей заготовки, а так же ориентировочного выбора оборудования и оснастки, необходимых для реализации этих способов.
При разработке технологических операций необходимо особое внимание уделить выбору баз для обеспечения точности обработки деталей, выполнение технических требований чертежа и совмещение конструкторских и технологических баз.
Технологические базы должны обеспечить отсутствие недопустимых деформаций, а также простоту конструкции станочного приспособления с удобной установкой, креплением и снятием обрабатываемой детали.
При обработке данной детали установочной базой являются наружные цилиндрические.
Расчет операционных припусков, операционных размеров с допусками
Таблица 2.1 - Припуски на механическую обработку поверхностей
|
Поверхность длиной l=3.2 |
||||
 Переход |
Операционный припуск(на сторону), мм |
Операционный размер, мм |
Допуск |
|
|
Токарная черновая(торец) |
0,6 |
4,2 |
-0,21 |
|
|
Токарная чистовая(торец) |
0,5 |
3,2 |
-0,21 |
|
|
Поверхность длиной l=9,3 |
||||
|
Токарная черновая(|торец) |
0.6 |
10,3 |
-0.3 |
|
|
Тонкое точение |
0.5 |
9,3 |
-0.3 |
|
|
Поверхность длиной l=8 |
||||
|
Токарная черновая(|торец) |
0.6 |
9,2 |
-0.21 |
|
|
Токарная черновая(||торец) |
0.6 |
8 |
-0.21 |
|
|
Поверхность ?132 |
||||
 Токарная черновая |
0,7 |
?134,2 |
-0.3 |
|
|
Токарная чистовая |
0,6 |
?133 |
-0.21 |
|
|
Тонкое точение |
0,5 |
?132 |
-0.1 |
|
|
Поверхность ?110 |
||||
|
Токарная черновая |
0,7 |
?112,2 |
-0.3 |
|
|
Токарная чистовая |
0,6 |
?111 |
-0.21 |
|
|
Тонкое точение |
0,5 |
?110 |
-0.1 |
|
|
Поверхность ?81 |
||||
|
Токарная черновая |
0,7 |
?84,2 |
-0.3 |
|
|
Токарная чистовая |
0,6 |
?81.6 |
-0.21 |
|
|
Тонкое точение |
0,3 |
?81 |
-0.1 |
Маршрутное описание технологического процесса
Описание всех технологических операций в последовательности их выполнения
Получаем заготовку штамповкой.
Вначале проводятся токарные операции, при которых создаются базы и новые поверхности для дальнейшей обработки детали, после производиться сверление отверстий, фрезерование по контуру детали, ,фрезерование пазов, точение канавки.
Вместо слесарных операций применяется обработка электро фортуной, предназначенная для удаления заусенцев, притупления острых кромок. Перед контролем деталь подвергается мойке на моечной машине: ММ Т-402
В качестве СОЖ применяется смазка технологическая «Росойл-МР-4» Представляет собой минеральное масло, легированное функциональными присадками. Предназначена для обработки резанием коррозионностойких, жаропрочных, жаростойких сталей и сплавов, а также алюминиевых и титановых сплавов на операциях протягивания. развертывания, точения, сверления, фрезерования, резьбонарезания и шевингования
Выбор оборудования, технологической оснастки, приспособлений для установки закрепления детали
Важное значение при обработке деталей резанием имеет используемое оборудование.
При выборе оборудования необходимо учитывать следующее:
- 1. Рабочая зона станка должна соответствовать габаритам обрабатываемой детали;
- 2. Мощность, жесткость и кинематические возможности станка должны позволять вести обработку на оптимальных режимах резания.
Так как производство серийное, то оборудование используется: специальные и специализированные станки. Для повышения экономического роста применяется современное точное высоконадежное оборудование, в том числе станки с ЧПУ.
В дипломном проекте применяется:
На токарных и фрезерных операциях с ЧПУ обработка детали ведется на токарном станке 16Б16Т1 и фрезерно-вертикальном 6Н13Ф3-1 с системой УЧПУ «Fanuck». Использование этих станков на данных операциях обосновано тем, что обработка детали требует высокую точность и жесткость обработки, а так же для сокращения вспомогательного и основного времени обработки детали. На токарных операциях применяют универсальный токарно-винторезный станок 16Б16КП, обеспечивающий необходимую точность при обработке.
Выбор режущего инструмента
Режущий инструмент в основном применяется стандартный, как наиболее дешевый. Его выбирают в соответствии с требуемым обеспечением технологических параметров, высокой стойкости, что позволяет повысить качество изделия и производительность обработки. В зависимости от качества обрабатываемой поверхности, свойств обрабатываемого материала, требуемой точности обработки в данном дипломном проекте применяется, стандартный и специальный режущий инструмент. Правильный выбор, режущего инструмента имеет большое значение для производительности и снижение себестоимости обработки.
Для снятия припусков применяем инструмент с СМП с покрытиями, повышающими стойкость.
На токарных операциях выбираются резцы, оснащенные СМП из твердого сплава ВК8, т.к. он обладает большими эксплуатационными свойствами и сопротивлением ударам, что может позволить увеличить скорость резания, и в итоге сократить основное технологическое время.
Виды резцов:
В данном технологическом процессе, были выбраны резцы: подрезной отогнутый, подрезной торцовый, расточной для сквозных отверстий, проходной упорный, канавочные, специальные.
Выбор мерительного инструмента
Важное место среди технического оснащения занимает контрольно-измерительный инструмент. При выборе средств контроля рекомендуется максимально использовать стандартные средства технического контроля: скобы; пробки; резьбовые калибры и т.д. В дипломном проекте применяются:
- -штангенциркуль ШЦ-I-125-0,1 ГОСТ 166-89 для черновых операций, т.к. этот инструмент меньшей стоимости и обеспечивает необходимую проверяемость на черновых операциях;
- -калибр-скобы по ГОСТ 18365-93, обеспечивающие более точную проверку, при проверке размера после чистовых операций, т.к. допуск на размер имеет сотые доли размера;
- -калибр-пробки по ГОСТ 14821-69, обеспечивают точность размеров, экономически выгоден и удобен.
Также применяются шаблоны фасочные, радиусные, канавочные. Выбранные методы контроля способствуют повышению производительности труда контролёра и рабочего, создают условия для улучшения качества выпускаемой продукции и снижения её себестоимости.
Проектирование технологической оснастки
Конструирование и расчет приспособления
Выполнение расчета режимов резания
Материал детали -16Х3НВФМБ-Ш
Режущий инструмент - фреза концевая D = 16 мм.
Материал режущей части ВК8; Z = 4.
Группа обрабатываемости: X.
Типовая схема закрепления фрезы: А.
Шифр типовой схемы: IV.
Назначение режимов резания:
- а) Глубина резания: t = 1 мм.
- б) Ширина резания: B = 6.5 мм.
Определение подачи Sz, мм/зуб:
Szт = 0.15 мм/об;
Kszc = 1.0;
Kszи = 1.0;
Кszr = 1.3;
Ksrф = 1.
Ksz = Kszc * Kszи * Кszr * Ksrф = 1 * 1 * 1 * 1.3 = 1.3;
Sz = Szт*Кsz = 0.15*1.3 = 0.19 мм/зуб.
Определение Sмин. мм/мин:
Sмин. = Sz*z*nф? =0.19 * 5 * 1600 = 1520;
Корректируем по паспорту станка Sмин.дейст. = 1250 мм/мин.
Табличное значение подачи и поправочные коэффициенты на подачу приняты согласно данным справочника [1].
Стойкость фрезы [1]:
Т = 60 мин.
Рачет оптимальной скорости резания Vопт,м/мин:
Кмv = 1.0;
Kпv = 0.8;
Kиv = 1.0.
Cv = 46.7;
q = 0.45;
m = 0.33;
х = 0.5;
у = 0.5;
u = 0.1;
p = 0.1;
Кv = Кмv * Kпv * Kиv = 1 * 0.8 * 1 = 0.8
Vопт = (Cv * D * Kv) / (T * t * Sz * B * Z ) = (46.7 * 200.4 * 0.8) / (600.33 * 10.5 * 0.190.5 * 50.1 * 50.1) = 54,4 мм/мин
Значения коэффициентов и показателей степеней приняты согласно данным справочника [2].
Расчет частоты вращения фрезы:
n = 1000 * Vопт / * D = 1000*54,4 /3.14 * 16 = 866.24 мин-1 ;
Принимаем nд = 800 мин-1 .
Действительная скорость резания:
Vд = ? * D * nд / 1000 = 3.14 * 16 * 800 / 1000 = 50.2 м/мин.
Расчет действительной стойкости инструмента:
Тд = Т * (Vопт / Vд) = 60 * (54,4 / 50.2)1/0.33 = 65.01 мин.
Расчет сил резания:
Kмр = (750/ ?в ) = (750/882) = 0.85
n = 0.3/0.3 = 1;
Cp =12.5;
х = 0.85;
у = 0.75;
u = 1;
q = 0.73;
w = -0.13.
Pz = (10Cp * Sz * t * B * Z * Kмр) / (D *n ) = (10*12.5*0.190.75 *10.85 *51 *5*0.85) / (200.73 *1-0.13 ) = 83.5 Н;
Pz = 83.5 H - тангенциальная сила резания, действующая в вертикальной плоскости направления главного движения.
Px = 0.5*Pz 0.5*83.5 = 41.7 Н.
Px = 50 H - осевая сила, сила подачи, действующая в горизонтальной плоскости направлении противоположном подачи
Крутящий момент, Нм:
Мкр. = Pz * D / 2 * 1000 = 83.5 * 16/ 2 * 1000 = 0.8 Hм
Мощность резания:
Ne = Pz * V / 1020 * 60 = 83.5 * 39.56 / 1020 * 60 = 0.53 кВт.
Мощность двигателя по паспорту станка 6 кВт, следовательно, обработка осуществима.