Материал: Разработка технологического процесса обработки детали "Обойма"
СОДЕРЖАНИЕ
Описание конструкции узла (сборочной единицы), к которой входит обрабатываемая деталь
Назначение обрабатываемой детали
Качественная оценка технологичности
Анализ технологического процесса обрабатываемой детали на базовом предприятии
Анализ предлагаемого варианта технологического процесса в зависимости от типа производства
Определение коэффициента использования материала
Расчет операционных припусков, операционных размеров с допусками
Маршрутное описание технологического процесса
Описание всех технологических операций в последовательности их выполнения
Выбор оборудования, технологической оснастки, приспособлений для установки закрепления детали
Выбор мерительного инструмента
Проектирование технологической оснастки
Конструирование и расчет приспособления
Расчет фрезерного приспособления на точность
Конструирование и расчет режущего инструмента
Планировка участка или рабочего места
Организация транспортного хозяйства на участке
Организация инструментального хозяйства на участке
Организация ремонта оборудования на участке
Организация работы участка и рабочих мест
Организация охраны труда и безопасности на рабочем месте
Организация противопожарной защиты на участке
Расчет годовой программы выпуска деталей Nпр
Определение годового объёма выпуска детали-представителя Nгод
Расчет количества наименований деталей, обрабатываемых на участке
Расчёт количества деталей в партии
Расчёт норм штучно-калькуляционного времени Тшк на операции, определяется по формуле:
Расчет сдельной расценки на операции Рсд
Определение потребного количества оборудования и коэффициента его загрузки
Определение расчётного количества станков Sрасч на каждой операции
Определения коэффициента загрузки оборудования Кз на данной операции
Рисунок 5.1 - График коэффициента загрузки оборудования
Расчет производительной площади участка Sпроиз.уч
Анализ возможности многостаночного обслуживания
Определение количества производственных рабочих
Определение производительности труда рабочих Птр производственного участка
Расчет численности наладчиков по участку
Расчет численности специалистов и МОП участка
Расчет годовой потребности режущего инструмента Jр
Организация ремонта оборудования на участке
Определение годового расхода Мгод и стоимость основных материалов М
Расчет годового фонда основной заработной платы производственных рабочих
Расчёт среднемесячной заработной платы производственных рабочих
Расчет ФЗП наладчиков производится по повременно-премиальной системе оплаты труда
Расчет средемесячной заработной платы наладчиков
Расчет годового фонда заработной платы специалистов и МОП
Расчёт себестоимости детали по статьям калькуляции
Себестоимость годовой программы выпуска деталей определяется по формуле:
Товарная продукция определяется по формуле:
Переменные затраты определяются:
Постоянные затраты определяются:
Точка безубыточности рассчитывается:
3 Технико-экономическое обоснование инвестиционного проекта
Исходные данные для технико-экономического обоснование инвестиционного проекта
Расчет суммы капитальных вложений КВ
Расчет абсолютной экономической эффективности капитальных вложений
Расчет срока окупаемости капитальных вложений
Расчет интегральной эффективности капитальных вложений
Сумма возврата капитальных вложений каждого года рассчитывается
Силовой расчет
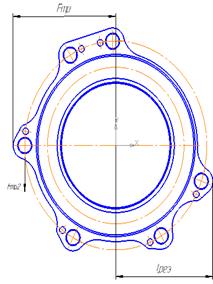
Рис.3 Силы резания
lрез = 45 мм;
D = 90 мм;
d = 60 мм;
Dтр1 = 2(D13 -d13 )/(3(D12 -d12 )) = 76 мм;
D1 = 90 мм;
d1 = 60 мм;
Dтр2 = 2(D23 -d23 )/(3(D22 -d22 )) = 76 мм;
Lтр1 = Dтр/2 = 38 мм;
Lтр2 = Dтр1/2 = 38 мм;
f1 = 0,16;
f2 = 0,16;
K = 2,5.
Условия не подвижности заготовки в процессе обработки:
Мтр = Мрез*К
- условие статического равновесия
Где Мтр - момент трения;
Мрез - момент резания;
К - коэффициент надёжности закрепления заготовки.
Мтр = Мтр1 + Мтр2;
Мтр1 =Q*lтр1*f1;
Мтр1 =R*lтр2*f2=(Q-Px)*lтр1*f1;
Мтр = Q*lтр1*f1 + (Q-Px)*lтр1*f1= 2Q*lтр1*f1 -Px*lтр1*f1;
Мрез = Pz*lрез;
2Q*lтр1*f1 -Px*lтр1*f1 = K*Pz*lрез;
Q = (K*Рz*lрез+Px*lтр1*f1)/(2*lтр1f1) = 950.16 Н
К- коэффициент запаса, учитывающий нестабильность силовых воздействий на заготовку;
К = К0*К1*К2*К3*К4*К5*К6 = 1.5*1*1*1*1*1*1 =1.5, принимаем 2.5.
К0 = 1.5;
К1 = 1 - учитывает увеличение сил резания из-за случайных неровностей на обрабатываемых поверхностях заготовок;
К2 = 1 - учитывает увеличение сил резания вследствии затупления режущего инструмента;
К3 =1 - учитывает увеличение сил резания при прерывистом резании;
К4 = 1 - характеризует постоянство силы, развиваемой ЗМ;
К5 = 1 - характеризует эргономику немеханизированного ЗМ;
К6 = 1 - учитывают только при наличии моментов, стремящихся повернуть заготовку, установленную плоской поверхностью.
f = 0,16 - коэффициент трения.
Расчет силового привода
Поршневой пневмопривод двустороннего действия
Дано:
p = 0,4 МПа
n = 0,85
Dц = 59.6 мм
Dц = 63 мм - не удовлетворяет условию, принимаем Dц = 80 мм
dшт = 22 мм
Ри = 950.16 H
q=200 H
Решение:
Dц=1,13*vQ/p*n = 1.13*v950.16/0.4*0.85 = 59.6 мм;
Ри = ((П/4)(Dц2 -dшт2 )*рn) - q = ((3.14/4)(802 - 222 )*0.4*0.85) - 200= 1378.9 Н
Ри>Q
Ри = 1378.9 Н > Q = 950.16 Н
Условие выполняется
Расчет фрезерного приспособления на точность
Рассчитать на точность выполнения условия размера 113 мм относительно оси базовой поверхности 132-0,87 мм. Проверка допуска на симметричность
Т = 0,5 мм
Погрешность выполнения размера ?
- ? = 1.2 v ?о2 + ?б2 + ?з2 + ?пр2
- ? = 1.2 v ?о2 + ?б2 + ?з2 + ?изн2 + ?изг2 + ?уст2
- ?о - погрешность обработки - погрешности технологической системы СПИД, принимаем
- ?о = 0.02 мм
- ?б - погрешность базирования равна максимальному зазору Smax .
Smax - наибольшему зазору между диаметрами заготовки O78h8(-0.046) и базовой поверхности приспособления O78G6(+0,029/+0,01).
- ?б = Smax = ES - ei = 0,029 - (-0,046) = 0,075 мм.
- ?з - погрешность закрепления
- ?з = 0
- ?изн - погрешность износа приспособления
- ?изн =0.015 мм;
- ?изг - погрешность изготовления приспособления
- ?изг = 0,03*97/100 = 0,0291 мм
- ?наст.фр. = 0,04 мм
- ? = 1.2 v 0,022 + 0,0752 + 02 + 0,0152 + 0,02912 + 0,042 = 0,112 мм
- ? ? Т - условие обеспечения допуска выполняется
Конструирование и расчет режущего инструмента
Для операции 035 сконструирована концевая фреза. Материал режущей части -твердый сплав марки ВК8.
Предварительно задаемся длиной L фрезы (для заданной ширины фрезерования В) и соответственно её диаметром D, числом зубьев z и углом.
W=35;
L=140 мм;
D=16;
z'=4;
В=6.5
l=38
2. Определение подачи на зуб
Sz = Szтабл. х KSz , мм/зуб,
где Szтабл. = 0,25 мм/зуб - табличное значение подачи
KSz - поправочный коэффициент на подачу при фрезеровании
KSz = KSzП х KSzФ х KSzR ,
где KSzП = 1 - поправочный коэффициент, учитывающий состояние обрабатываемой поверхности
KSzФ = 1 - поправочный коэффициент, учитывающий форму обрабатываемой заготовки
KSzR = 1,3 - поправочный коэффициент, учитывающий ширину фрезерования
KSz = 1 х 1 х 1,3 = 1,3
Sz = 0.325 мм/зуб
3. Диаметр отверстия под оправку.
d=

4. Главная составляющая силы резания при t=h=4 мм определяется по справочнику [3]
Pz=
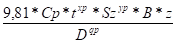
Ср=68.2
x=0.75
y=0.6
u=1.0
q=0.86
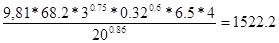
Pz=Н
- 5. Равнодействующая сила Р=1,411*Рz=1,411*1522.2=2147.8 Н*м
- 6. Расстояние м/у опорами фрезерной оправки принимаем в зависимости от длины посадочного участка центровой фрезерной оправки l=400 мм
- 7. Суммарный момент действующий на оправку:
Мсум=
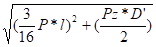
Мсум=
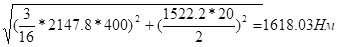
Допустимое напряжение на изгиб материала оправки принимаем Gи.д=250Мпа (25 гкс/мм^2)
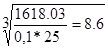
d=мм
- 8. Принимает ближайший диаметр отверстия фрезы по ГОСТ 9472-90: d=9 мм
- 9. Устанавливаем окончательно наружный диаметр фрезы: D=2.5*d=2,5*9=22.5 мм.
- 10. Определяем число зубьев фрезы
z=m*=3.3; принимаем четное значение z=4
11. Определяем шаг зубьев фрезы:
окружной торцовый шаг
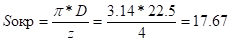
мм;
осевой шаг при w=35, ctg35=1.43
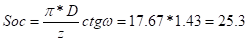
мм
12. Проверяем полученные величины z и Soc на условие равномерного фрезерования:
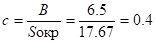
8. Определяем геометрические параметры рабочей части фрезы.
Главный задний угол =12
Передний угол =10
- 10. Выбираем материал фрезы: корпуса--сталь 40Х; ножей--быстрорежущая сталь Р12Ф4К5 ;. Назначаем твердость деталей фрезы после термической обработки: корпуса 32--41,5 НRCэ; режущей части ножей 63--66 НRСэ,
- 11. Допуски на основные элементы фрезы и другие технические требования принимаем по ГОСТ 1671--77*, предельные отклонения рифлений--по ГОСТ 2568--71*
- 12. Выполняем рабочий чертеж фрезы с указание технических требований.
По ГОСТ25557-82 принимается конус Морзе №3 с лапкой со следующими данными:
D = 23.825 мм
D1 = 24.1 мм
d = 18.5 мм
d1 = 19 мм
a = 5 мм
c = 20 мм
b = 7.9 мм
R = 7.0 мм
l 1 = 94 мм
М-М12
е-24 мм
f-33.5 мм
Планово-организационная часть
Планировка участка или рабочего места
Серийным называют производство, при котором изготовление деталей ведется партиями и сериями, регулярно повторяющимися через определенные промежутки времени.
В таком производстве используют высокопроизводительное оборудование, где наряду с универсальным применяют специализированное и даже специальное оборудование.
При этом широко используют переналаживаемые быстродействующие приспособления, универсальный и специальный режущий и измерительный инструмент, увеличивающие производительность.
Оборудование, предназначенное для обработки заготовок, выпускаемых в большом количестве, располагают по ходу технологического процесса; часть оборудования располагают по типам станков.
Цикл изготовления продукции при серийном производстве по сравнению с единичным производством короче, а себестоимость выпускаемой продукции ниже.
Продукцией серийного производства являются машины установившегося типа, имеющие значительное распространение. Такой продукцией являются металлорежущие станки, стационарные двигатели внутреннего сгорания, гидротурбины небольших электростанций, насосы.
В серийном производстве цех разбивается на участки. Взаимное расположение участков и линий определяют исходя из общей компоновки цеха и характера технологического процесса.
Металлорежущие станки располагают по ходу технологического процесса. Предусмотрены кратчайшие пути движения каждой детали, не допущены обратные, кольцевые перемещения, создающие встречные потоки.
При вычерчивании габаритов станков приняты контуры по крайним выступающим частям, причём в габариты входят крайние положения движущихся частей.
Около станка предусмотрено место для столика, где раскладывают режущий инструмент, чертежи, инструкции, технологические карты.
Контрольное отделение располагается в конце механического цеха по пути движения детали в сборочный цех.
Отделение для переработки стружки - стружка собирается в металлические короба или бункеры. Затем по подземному транспортеру переносится в общий стружкосборник.
Расстояние между станками минимальное, так как чем меньше расстояние между станками, тем меньше затраты труда на транспортировку заготовок от станка к станку, создаются лучшие условия для многостаночной работы и обеспечивается лучшее использование производственной площади.
Для обеспечения безопасности рабочих следует устанавливать станки, находящиеся у границы поперечного проезда, так, чтобы к проезду были обращены их тыльные или торцовые стороны. В тех случаях, когда этого не удается сделать, рабочие места отгораживают от проезда металлическими барьерами.